


Rozwiōnzania spawanio elymyntōw kōmunikacyje 5G
Haifei rozwijo sieurzōndzynia do spawanio na zamówieniedo ciynkich metalicznych elymyntōw używanych wKōmunikacyjo 5Gmasziny, elektrōniczne systymy zarzōndzanio ciepłym i inksze kompaktowe urzōndzynia.
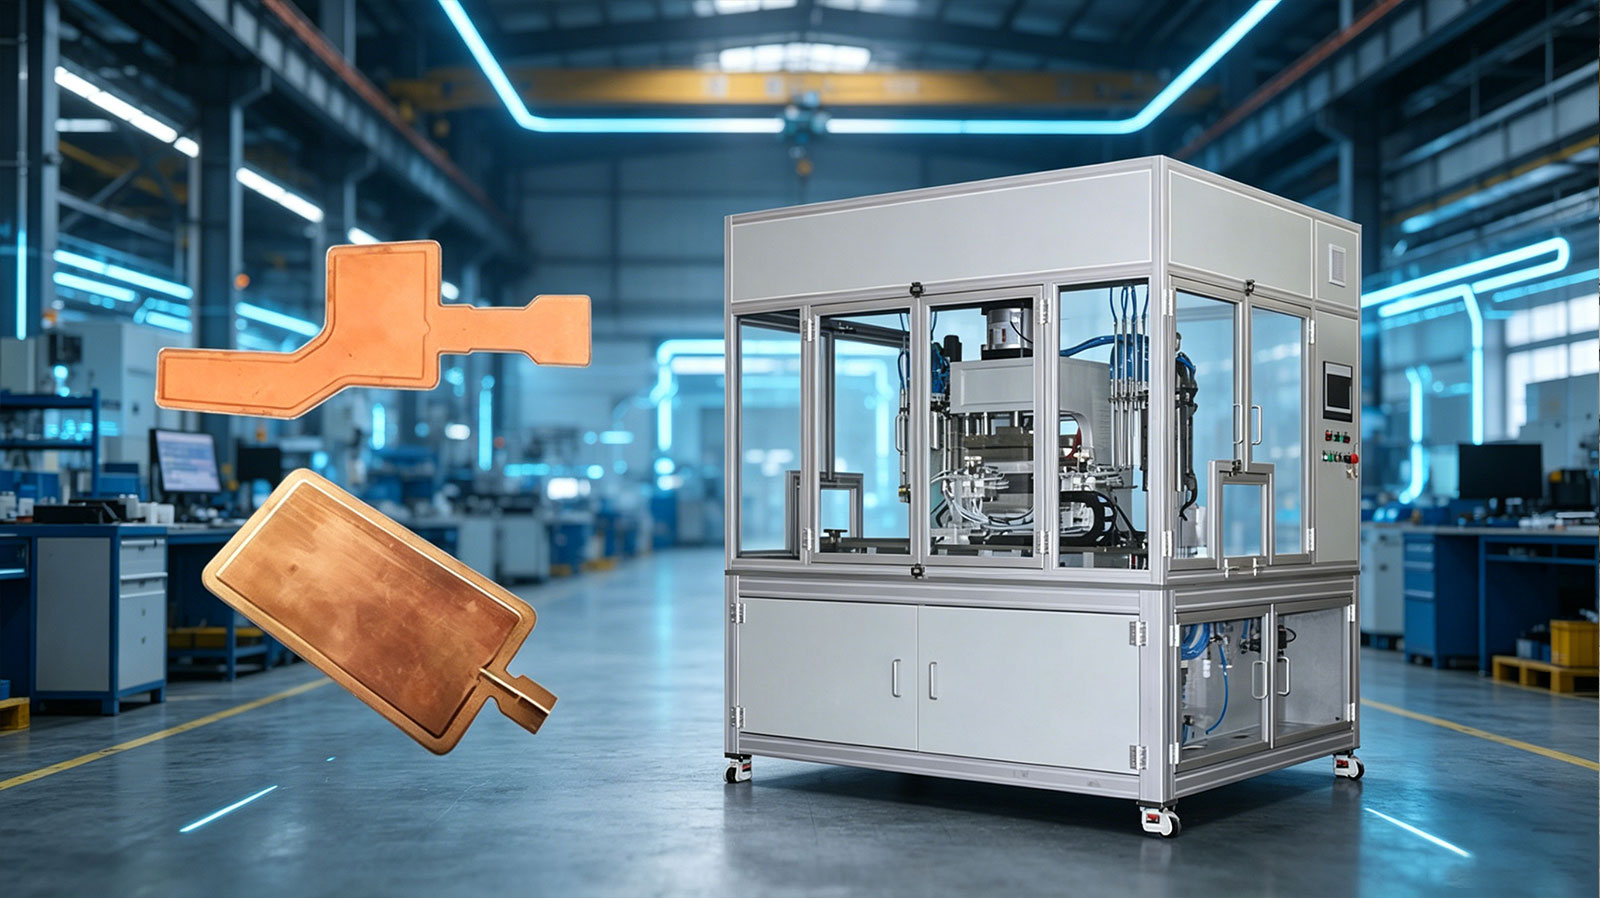
Jednym z reprezyntatywnych zastosowań je spawanieKompory parowe VC. Te elymynta używajōm zawartyj wnyntrznyj wnōntrznyj i struktury kapilarnyj do wartkigo rozprzestrzynianio ciepła. Jejich cienko kōnstrukcyjo sprawio, iże proces spawanio je ekstra czuły na wejście ciepła, stabilność ścieżki spawanio, ciśniynie ôprawy i jakość uszczelnianio.
Hhaifei ôcynio rzeczywiste wymiary kōmponyntōw, materyjo, rubość, wnyntrzno struktura i wymogania akceptacyje przed ôpracowaniym procesu spawanio, ôprawy i kōnfiguracyje autōmatyzacyje.
Ôbgodanie swojigo zastosowanio spawanio
Jake skłodniki idzie ôcynić?
Nasze teroźne doświadczynie w projektie skupio sie na kōmōrach parowych VC i pokrewnych ciynkich elymyntach zarzōndzanio termicznym-.
| Skłodnik | Wymoganie spawanio | Głōwne ôbawa ô procesie |
|---|---|---|
| Kompory parowe VC | Ciōngłe i gynste połōnczynie naôbkoło ôkryślōnyj ścieżki | Wyciek, deformacyjo i wewnyntrzne szkody kapilar |
| Ultra-cienke rozproszacze ciepła | Kōntrolowane połōnczynie z ôgraniczōnym wpływym termicznym | Wypaczynie, wybrzuszynie i zapadniyńcie powiyrchnie |
| Prōzniowe elymynta termiczne | Niezawodne uszczelniynie zewnyntrznyj kōnstrukcyje | Wyciek z ôtworōw i niykōmpletne połōnczynia |
| Ciynke metalowe płyty termiczne | Powtorzalne spawanie wzduż zaprogramowanyj sztreki | Dystrybucyjo ciepła i stabilność wymiarowo |
Ôdpednio metoda spawanio musi być potwierdzōno z rzeczywistyj materyje, struktury połōnczynio i cychōnku produktu. Skłodniki, co wydajōm sie podobne, mogōm wymogać rozmajtych sztrek kōntrole ynergije, norzyńdzi abo spawanio.

Co utrudnio spawanie parowyj kōmory VC?
Ciynke platy sōm łacno deformowane
Komory parowe VC i ultra-cienke rozproszacze ciepła sōm wrażliwe na skupiōne abo nadmierne ciepło. Niyôdpedni proces może powodować wybrzuszynie, lokalny zapad, wypaczynie abo utrata plaskatości.
Może to wpłynōńć na niyskorniyjszy montaż, nawet jeźli sōm połōnczynie zdowo sie kōmpletne.
Małe felery spawanio mogōm powodować wyciek prōzniowo
Komora parowo musi utrzimać swoje uszczelniōne strzodowisko wnyntrzne. Niyregularny ruch rynczny abo niysztabilne wejście ciepła mogōm ôstawiać ôtwory, przerwy abo niykōmpletne przekroje wzduż połōnczynio.
Szlaka spawanio musi bezto ôstać ciōngło i powtorzalno.
Wnyntrzno struktura kapilarno musi być ôchrōniōno
Nadmierno tymperatura może utlynić abo uszkodzić wnyntrzno struktura kapiler. Może to zaszkodzić powrotowi płynu i zmyńszyć termiczno wydajność gotowego elymyntu.
W kōnsekwyncyjo wchodu ciepła musi być rozwożane społym z jakościōm uszczelnianio, a niy skupiać sie ino na widzialnym wyglōndzie spawanio.
Wymiary produktu mogōm sie zmiyniać miyndzy modelami
Producynci mogōm produkować pora miar i rubości kōmōr parowych. Systym spawanio musi zarachowować roztōmajte ściyżki, pōnkty lokalizacyje i wymogania zaciśniyńcio bez wywiyranio niyrōwnomiernego ciśniynio na ciynko płyta.
Wybrany projekt: Autōmatyczno spawaczka do kōmōr parowych VC

-
Zadku kliynta
Klient rozwijo i produkuje wysokoklasowe komory parowe VC, ultra-cienke rozproszacze ciepła i kōmponynty zarzōndzanio prōzniowym termicznym-.
Te produkty sōm używane we cyfrowyj elektrōnice, inteligyntnym urzōndzyniu, nowych -terminalach ynergetycznych i industryjalnych systymach kōntrole, kaj sōm przidajne zwarte wymiary i efektywny przenoszynie ciepła.
-
Problymy z piyrwyjszym procesym spawanio
Bydōncy proces ôd klienta prezyntowoł trzi głōwne ciynżkości:
- Ciynke platy były łacno wpływane bez szyroko porozkłodane ciepło, co skutkowało wybrzuszyniym, zapadaniym abo wypaczyniym.
- Rynczny ruch spawanio i niysztabilne wejście ciepła mogōm powodować ôtwory szpilkowe, przerwy i niykōmpletne połōnczynia, co zwiynkszo ryzyko wycieku prōzniowo.
- Nadmierno tymperatura spawanio może uszkodzić abo utlynić wnyntrzno struktura kapilarno i wpłynōńć na termiczno funkcyjo elymyntu.
Co wymogoł Klient?
Klient potrzebowoł zautōmatyzowanego rozwiōnzanio, co mogłoby:
- Kōntroluj sztreka spawanio barzij kōnsekwyntnie aniżeli ôperacyjo manualno
- Ôgranicz wejście ciepła i zmyńsz deformacyjo ciynkij płyty
- Wytworz ciōngłe, gynste połōnczynie naôbkoło wymoganego ôbszaru
- Zmyńsz ôtwory szpilkowe, niykōmpletne sekcyje i zagrożynie wycieku
- Chrōń wnyntrzno struktura kapilarno przed nadmiernymi szkodami termicznymi
- Przijmujōm roztōmajte wymiary i rubości kōmōr parowych
- Utrzimanie stabilnyj roboty w czasie produkcyje seriowyj
Rozwiōnzanie niysztandardowe ôd HaifeiI
Weryfikacyjo procesu spawanio
Haifei przekludziōł pora rōnd prōb spawanio ze użyciym parowych komōr VC ô roztōmajtych wymiarach i rubościach.
Celym było ôkryślynie ôdpednigo ôkna roboczego do ścieżki spawanio, wejścio ynergije, warōnkōw zaciśniyńcio i struktury produktu przed skōńczyniym kōnfiguracyje masziny.
CNC-Szlaka spawanio kōntrolowanyj
Autōmatyczno maszina spawanio była wyposażōno we systym kōntrole ścieżki-CNC.
Zamiast polygać na ôperatorze, coby ryncznie skerować pozycyjo spawanio, maszina idzie zaprogramowanōm sztrekōm. Pōmogo to utrzimać barzij stały ruch wzduż wymoganego stawu i zmyńszo zmiynność sprawiōno ôd ryncznyj ôperacyje.
Program ścieżki może być ôbrobiōny podle kształtu i wymiarōw produktu ôd klienta.
Niske-Cepło-Wejście zawrzite-Kōntrola pyntle
Do kōntrole wpływu termicznego na ciynko płyta użyto niskigo -ciepła-wejściowego systymu zawrzityj-pytle.
Celym tyj kōnfiguracyje je zapewniynie stykajōncyj ynergije do łōnczynio przi ôgraniczaniu tykniyntego ôbszaru naôbkoło spawanio. Pōmogo to zmyńszyć ryzyko deformacyje plat i termicznych szkōd wnyntrznyj struktury.
Ôstateczne ustawiynia muszōm być ustanowiōne bez testowanie ze rzeczywistym materyjōm i kōmponyntym.
Dedykowane ôprawy pozycjōnowanio
Haifei zaprojektowoł dedykowane ôprawy do zlokalizowanio i podtrzimowanio parowyj kōmory w czasie spawanio.
Ôprawka roztajluje siyła utrzimanio na ôbrōbnym przedmiocie i utrzimuje wiyrchnio i spodnio sekcyjo w bliskim kōntakcie. Ôdpednie wsparcie ôprawy pōmogo zmyńszyć lokalne dźwiganie, wybrzuszynie abo zapadniyńcie przi utrzimaniu zaprogramowanyj pozycyje spawanio.
Konstrukcyjo ôprawy musi być sztalowano, kej zmiyniajōm sie miara elymyntu, profil, rubość płyty abo położynie połōnczynio.
Jak rozwiōnzanie rozwiōnzało problymy projektu?
| Ôryginalny problym | Kōnfiguracyjo Haifei | Zamierzōne ulepszynie |
|---|---|---|
| Niyspōjno sztreka spawanio ryncznego | CNC-kōntrola ścieżki zaprogramowano | Barzij powtorzalny ruch spawanio |
| Nadmierne abo niyrōwnomierne wejście ciepła | Nisko-ciepło-wejściowy kōntrola pętli zawrzityj- | Myńszo ôbszar tykniynty ciepłym-i zmyńszōne ryzyko deformacyje |
| Wybrzuszynie abo zapadniyńcie ciynkij platy | Dedykowane ôprawy ôporne i pozycjōnujōnce | Barzij sztabilny kōntakt płyt i plaskatość |
| Ôtwory abo przerywne połōnczynia | Testowanie procesōw i kōntrolowane autōmatyczne spawanie | Gynstsze i barzij ciōngłe tworzynie sie stawōw |
| Ryzyko uszkodzynio wnyntrznych kapilar | Kōntrolowane wejście cieplne | Zmyńszōne narażynie struktury wnyntrznyj na nadmierne ciepło |
| Roztōmajte wymiary produktu | Regulowane programy i niysztandardowe norzyńdzia | Lepszo przifasowanie do mocy specyfikacyji produktu |
Testowanie i akceptacyjo projektu
Przed ôstatecznōm dostawōm Haifei przekludziōł prōby spawanio na kōmponyntōch ô roztōmajtych wymiarach i rubości jak tyż zoôptymalizował ustawiynia procesu.
Urzōndzynie poddano było tyż ciōngłyj ôperacyje prōbnyj w czasie przed-akceptacyje. Ôcyna skupiła sie na:
- Spōjność ścieżki spawanio-
- Spōlno ciōngłość
- Pozycjōnowanie ôbrōbki
- Widzialno deformacyjo platy
- Stabilność roboczo urzōndzynio
- Ôdpowiedniość do zakresu kōmponyntōw ôd klienta
Granice wyciekōw, wymogania zatrzymanio prōzniowości, tolerancyje plaskatości i termiczne termiczne wydajności winny być zdefiniowane ôd klienta zgodnie z standardym gotowego produktu. Te werty akceptacyje niy winny być zastympowane ôgōlnymi specyfikacyjami masziny.
Może urzōndzynie być przifasowane do inkszych elymyntōw termicznych?
Ja. Konstrukcyjo masziny, sztreka spawanio i ôprawy idzie ôcynić dlo inkszych elymyntōw zarzōndzanio termicznym-cienkich metali, ale ôdpowiedniości niy idzie ôkryślić ino podle miana produktu.
Haifei musi przeglōndać:
- Rysk kōmponyntōw i wymiary zewnyntrzne
- Materyje wiyrchnich i spodnich płyt
- Rubość pojedynczyj płyty
- Kształt połōnczyń i pozycyjo spawanio
- Struktura wewnyntrzno kapilarno abo ôporno
- Wymogano plaskatowość
- Standard testowy ôd uszczelniynio abo wycieku-
- Ôdmiany produktōw
- Wymogano produkcyjo
- Preferyncyjo ładowanio i rozładowanio
Przed potwierdzyniym ôstatecznyj kōnfiguracyje urzōndzynio zaleca sie prōbkowe testowanie.
Czymu robić z HAIFEI?
Testowanie procesōw ze rzeczywistymi kōmponyntami
Roztōmajte rubości plat i struktury wnyntrzne rōżnie ryagujōm na ciepło i ciśniynie. HAIFEI może użyć prōbek kliynta do ôcyny ścieżki spawanio, wpływu termicznego i kōncepcyje ôprawy przed ôstatecznōm kōnfiguracyjōm masziny.
Rozrost urzōndzyń i ôpraw
Spawalno maszina i ôprawa sōm ôbrobiōne za jedyn systym. Je to ważne dlo ciynkich komōr parowych, pōniywoż niysztabilne ôpory mogōm wpłynōńć tak na plaskato produktu, jak i na tworzynie sie połōnczyń.
Autōmatyzacyjo ôparto na potrzebach produkcyje
Poziōm autōmatyzacyje może być zaplanowany podle rozmajtości produktu, docylowej produkcyje i zaangażowanio ôperatora. Pōnkt ciynżkości je na ôsiōngniyńciu praktycznego procesu produkcyje, a niy na przidowaniu niypotrzebnych funkcyji.
Przed-Ôperacyjo prōbno dostawy
Urzōndzynie może być przebadane ze ugodowanymi prōbkami przed wysyłkōm. Standardy inspekcyje i metody akceptacyje winny być potwierdzōne w czasie etapu przeglōndu technicznego.
skontaktuj sie z naszym zespołym inżynierōw
FAQ
