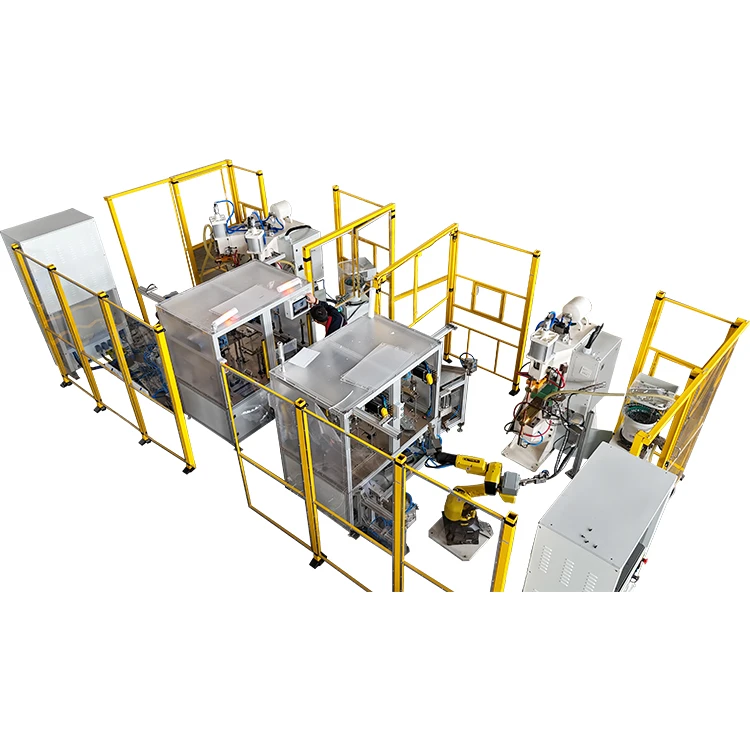
Połōnczynia miedziowo-aluminiowe sōm szyroko używane w systymach magazynowanio ynergije, pojazdach elektrycznych, akumulatorach i elymyntach dystrybucyje ynergije. Miedź zapewnio perfekt przewodność elektryczno, w czasie kej aluminium ôferuje myńsze przewogi w wodze i kosztach. Kōmbinacyjo tych dwōch materyji stała sie bezto sztandardowym rozwiōnzaniym we sztangach baterii, kartach i złōnczkach do przechowowanio ynergije.
Masziny spawanio miyjscowe z rozładowaniym kondynsatōrōwsōm wszeôbecnie używane do łōnczynio miedzi-aluminium, pōniywoż mogōm dostarczać ekstremalnie wysokigo strumiynia w barzo krōtkim czasie, co skutkuje zlokalizowanym ôgrzywaniym i doś niywielgōm strefōm tykniyntōm ciepłym-. Mimo tych korziści, moc producyntōw durch trefio sie z takimi problymami takimi jak nadmierne rozpylania, zaczerniynte powiyrchnie spawanio i niyspōjno jakość spawanio.
Te problymy niy ino wpływajōm na wyglōnd produktu, ale mogōm tyż zmyńszyć przewodność elektryczno, ôsłabić wytrzymałość mechaniczno i naruszyć dugoterminowo niezawodność. We wiynkszości rzeczywistych strzodowisk produkcyjnych take felery sōm rzodko sprawiōne ôd jednego czynnika. Zamiast tego, ône zwykle wynikajōm ze połōnczōnych wpływōw parametrōw spawanio, warōnkōw materyjnych, wydajności elektrod, sztimu urzōndzyń i strzodowiska roboczego.
Dalszyj sekcyje analizujōm piyńć głōwnych prziczyn nadmiernego rozpryskanio i przefarbiynio spawanio wspawanie miedziowo-aluminiumi dostarczać praktycznych rekōmyndacyji, co mogōm być bezpostrzednio zastosowane we strzodowiskach produkcyjnych.

Dysbalans parametrōw ynergije spawanio
W spawaniu miedziowo-aluminium kōntrola ynergije je jednym z nojbarzij krytycznych faktorōw, co wpływajōm tak na tworzynie sie rozpylań, jak i na przefarbiynie spawanio. Miedź mo moc srogszo przewodność cieplno aniżeli aluminium, w czasie kej aluminium mo doś nisko temperatura topniynio (kole 660 stopni ). Jeźli wejście ynergije niy ma akuratnie kōntrolowane, może łacno wystōmpić lokalizowane przegrzanie, co skutkuje powożnymi rozpryskami i utlyniyniym.
1.Nadmierno ynergijo rozładowo abo strumiyń
Kej ynergijo rozładowanio abo szpicowy strumiyń spawacza rozładowego kondynsatora je ustawiōny za wysoko, tymperatura strefy spawanio wzrosto niyôbyczajnie wartko. Aluminium mo tyndyncyjo do topniyńcio sie warcij aniżeli miedź, w czasie kej miedź we tym samym czasie rozproszo ciepło na ôbszary ôbtoczajōnce. Tyn dyzbalans tworzi niysztabilny stopiōny basyn, co powoduje wyciepowanie stopiōnego metalu pod ciśniyniym, co skutkuje widzialnymi rozpryskami.
W tym samym czasie podwyższōne tymperatury przispiyszajōm reakcyje utlyniynio na granicy miedzi-aluminium, co prowadzi do ćmawego abo czornego przefarbiynio powiyrchnie spawanio.
Typowe zakresy ôdniysiynio dlo spōlnych kōmbinacyji rubości miedzi-aluminium sōm pokozane niżyj:
| Rubość materyje | Zalecano ynergijo | Szpicowy strōm | Typowy czas spawanio |
|---|---|---|---|
| 0,5 mm Cu | 3000–4500 J | 25-35 kA | 3-8 ms |
| 1,0 mm Cu | 4500–6500 J | 35-50 kA | 6-12 ms |
| 1,5 mm Cu | 6500–8000 J | 45-60 kA | 8-20 ms |
W produkcyji radzōm zaczynać ôd niższych poziōmōw ynergije i stopniowo zwiynkszać je bez spawanie prōbne, zamiast dokōnować srogich regulacji w jednym kroku.
2.Nadmierny czas rozładowanio
Chocioż spawanie rozładowe kondynsatora zaôbycz wiōnże sie z barzo krōtkim czasym trwanio spawanio, niyôdpednio przedugszōny czas rozładowanio może durch kludzić do nadmiernyj akumulacyje ciepła. Kej granica spawanio ôstowo za dugo we podwyższōnyj tymperaturze, stopiōno strefa rozprzestrzynio sie nadmiernie i może wystōmpić przegrzanie.
Te warōnki zwiynkszajōm prawdopodobiyństwo tworzynio sie prōszkōw i przispiyszo utlyniynie, co skutkuje ćmawszymi powiyrchniami spawanio.
We wiynkszości zastosowań miedziowo-aluminium, apodejście ô wysokim-teroźnym, krōtkim-podejściym trwanioje preferowany, pōniywoż produkuje sztabilny nugget spawanio przi minimalizowaniu niypotrzebnego wejścio ciepła.
3.Niyrōwnomierny wyjście ynergije abo niyôbyczajne formy wele
Jeźli wyjście zasilanio stowo sie niysztabilne skirz starzynio sie kondynsatōrōw abo degradacyje systymu kōntrole, forma prōmiyniowyj wele może wahać sie w czasie spawanio. Ta niystabilność prowadzi do niyrōwnomiernego porozkłodanio ciepła na cołkim ôbszarze spawanio.
W rezultacie niykere regiōny mogōm doświadczyć niystykajōncyj fuzyje, w czasie kej inksze przegrzajōm sie, co powoduje tak rozproszanie, jak i niyspōjno farbiynie spawanio.
W strzodowiskach produkcyje ô wysokij-ôbjyntości redukcyjo pojymności kondynsatora przekroczajōnco kole 10% może znaczōnco wpłynōńć na spōjność spawanio. Zaleca sie bezto regularno kōntrola wydajności kondynsatōrōw i stabilności wyjściowyj formy wele.
Niyôdpednie narychtowanie powiyrchnie miedzi i aluminium
W wielu przipadkach produkcyje felery spawanio niy sōm sprawiōne ôgraniczyniami urzōndzyń, ale słabym narychtowaniym powiyrchnie. Powiyrchnie miedzi i aluminium naturalnie tworzōm worsztwy utlynu, kej sōm narażōne na luft, a jeźli te worsztwy niy sōm akuratnie usuwane, sztabilne spawanie stowo sie ciynżke nawet ze zaawansowanym urzōndzyniym.
1.Niykōmpletne usuniyńcie worsztw tlynowych
Miedź i aluminium wartko tworzōm we lufcie filmy utlynowe. Nojbarzij tlynk glinu mo tymperatura topniynio kole 2050 stopni , co je moc srogszo aniżeli tymperatura samego glinu.
W czasie spawanio warstwa utlynu niy stopio sie łatwo i zamiast tego utrudnio przepływ strumiynia. Ta ôdporność powoduje zlokalizowane łuki, co gynerujōm rozpryski i prziczynio sie do ćmawiynio powiyrchnie spawanio.
Wszeôbecnie zaleca sie metody mechanicznego czyszczynio, take jak polerowanie abrazyjne abo szczotkowanie ze stali niyrościejōncyj. Czas miyndzy czyszczyniym a spawaniym winno być idyjalnie ôgraniczōny do mynij jak sztyrech godzin, coby zminimalizować re-utlyniynie.
2.Resztki ôleju, pyłu abo skażyń
W czasie ôbrōbki ôbrōbkowyj, przechowowanio abo ôbsugi powiyrchnie miedzi i aluminium czynsto grōmadzōm płyny do tniyńcio, smary abo skażynia we lufcie. Jeźli te substancyje ôstowajōm na powiyrchni, mogōm sie sparzyć abo wōnglować w czasie spawanio.
Tyn proces może wytwarzać czorne resztoki i pory gazowe, co prowadzi do widzialnyj przefarbiynio i potyncjalnego zmyńszynio przewodności elektrycznyj.
Czyszczynie industryjalnym alkoholym abo acetōnym przed spawaniym je wszeôbecnie zalecane, coby zapewnić stałe warōnki powiyrchnie.
3.Niyprawidłowo chropota powiyrchnie
Chropostość powiyrchnie ôdegrowa ważno rola we zapewniyniu sztabilnego kōntaktu elektrycznego. Za wiela szorste powiyrchnie majōm tyndyncyjo do chycanio tajleczek utlynu i skażyń, w czasie kej za wiela gładke powiyrchnie mogōm zmyńszyć efektywno powierzchnia kōntaktu.
Ôba warōnki mogōm kludzić do niyrōwnomiernego porozkłodanio prōmiyni i lokalizowanego przegrzanio.
We wiynkszości zastosowań spawanio miedziowo-aluminium zasiyng chropowości powiyrchnie jeRa 0,8–1,6 μmje uwożane za ôdpednie.
Problymy ze systymym elektrod
Systym elektrod ôdegrowa podwojno rola we spawaniu bez przewodzynie strumiynia i przistosowanie siyły mechanicznyj. Kożde ôdchylynie we stanie elektrody może znaczōnco wpłynōńć na stabilność spawanio.
1.Niyzgodliwe materyje elektrod abo nadmierne ściepniyńcie
Niyprawidłowy dobōr materyje elektrod abo przedugszyne użycie bez kōnserwacyje może skutkować ściyraniym abo deformacyjōm elektrod. Te pōmiany zmiyniajōm dystrybucyjo tyngości strumiynio i mogōm kludzić do lokalizowanego przegrzanio.
Powszechne materyje elektrod ôbyjmujōm:
| Materyjo elektrody | Cychy | Typowe zastosowania |
|---|---|---|
| CucrZr | Wysoko przewodność i ôdporność na ściyranie | Ôgōlne spawanie miedziowo-aluminium |
| WCu | Perfekt ôdporność na wysoke-temperatury | Spawanie z wysokōm-ynergijōm |
| Czysto Miedź | Wysoko przewodność, ale niższo trwałość | Lekke-zastosowania |
Elektrody winny być zaôbycz kōntrolowane co3000–5000 cyklōw spawanio, w zoleżności ôd ôbjyntości produkcyje.
2.Niystykajōnco abo niyrōwnomierno siyła elektrody
Kej siyła elektrody je niystykajōnco, miyndzy ôbrōbnymi elymyntami mogōm być małe luki. W czasie ôdładowanio te ôtwory mogōm powodować łuk, co prowadzi do powożnego tworzynio sie rozpryskań.
W tym samym czasie słaby kōntakt zwiynkszo zlokalizowano ôdporność, co przispiyszo przegrzanie i prōmuje przefarbiynie spawanio.
W przipadku wiynkszości zastosowań miedziowo-aluminium siyła elektrody zaôbycz spado w zakresie200–600 N, w zoleżności ôd rubości materyje.
3.Słabe chłodzynie elektrod abo skażynie powiyrchnie
Jeźli systym chłodzynio niy poradzi utrzimać ôdpednij kōntrole tymperatury, tymperatura elektrody stopniowo wzrosto. Tyn warōnk zwiynkszo ryzyko przilypiynio sie i adhezyje metalu na powiyrchni elektrody.
W czasie dalszych spawań te resztoki mogōm sie polyć i tworzić ôsady wōnglo, co prziczynio sie do przefarbiynio spawanio.
Zalecane warōnki chłodzynio ôbyjmujōm:
- Tymperatura wody chłodzōncyj: 20–30 stopni
- Przepływ wody chłodzōncej: Srogszy abo rōwny 4 l/min
Niyzgodliwość miyndzy procesami a urzōndzyniym
Nawet jeźli parametry sōm ôdpednio sprowniōne, felery spawanio mogōm durch wystōmpić, jeźli projekt urzōndzynio niy sztimuje z wymoganiami zastosowanio.
1.Niyprawidłowy ôbszar abo kształt kōntaktu elektrody
Jeźli geōmetryjo elektrod niy sztimuje ze kōnstrukcyjōm ôbrōbnego elymyntu, porozkłod prōmiyni stowo sie niyrōwnomierny. Za sroge pola kōntaktowe zmyńszajōm tyngość strumiynio, w czasie kej za małe pola kōntaktowe zwiynkszajōm ryzyko lokalizowanego przegrzanio.
Ôdpednio kōnstrukcyjo elektrod winna być bezto ôparto na rubości materyje i wymoganyj miary spawanio.
2.Brak Pōmocy Gazu Ekranowanio
W zastosowaniach, co wymogajōm wysokij jakości powiyrchniowyj, narażynie na tlyn w czasie spawanio może przispiyszyć reakcyje utlyniynio.
Podszukowania wskazujōm, iże użycie gazu ekranujōncego argōnu może zmyńszyć utlyniynie powiyrchnie spawanio ô kole30–50%, co skutkuje poprawōm wyglōndu i kōnsystyncyjōm.
3.Starzynie sie urzōndzynio abo awaryjo kōmponyntōw
Z czasym elymynta take jak kondynsatōry, moduły kōntrole i systymy chłodzynio mogōm sie rozkłodać. To pogorszynie zmyńszo ôgōlno stabilność systymu.
Urzōndzynia, kere działajōm ôd3–5 lotwinny przejść systymatyczno kōntrola, coby ôcynić wyniki.
Faktory ôperacyjne i strzodowiskowe
Pozornie drobne ôsobliwości ôperacyjne mogōm tyż znaczōnco wpłynōńć na jakość spawanio.
1.Słabe wyrōwnanie ôbrōbki abo luki
Jeźli miedziane i aluminiowe czynści niy sōm ściśle przimocowane, w czasie rozładowanio może wystōmpić łuk elektryczny, co skutkuje ciynżkimi rozpryskami i lokalizowanym przegrzaniym.
Niyzbyndne je zapewniynie ôdpednigo dopasowanio-przed spawaniym.
2.Niyôbyczajne warōnki tymperatury abo wilgotności
Strzodowiska ô wysokij wilgotności prōmujōm adsorpcyjo wilgotności na powiyrchniach materyje, przispiyszo utlyniynie.
Zalecane warōnki strzodowiskowe ôbyjmujōm:
- Temperatura: 15–30 stopni
- Wilgotność: 40%–70%
3.Brak rutynowyj kōnserwacyje elektrod
W strzodowiskach ciōngłyj produkcyje brak utrzimanio elektrod może stopniowo pogorszyć wydajność spawanio.
Zaleca sie rutynowe harmōny kōntrol, dziynne sprzōntanie i ôkresowe wymiana zużytych elymyntōw.
FAQ
P: Co winno sie nojprzōd sprawdzić, kej rozpylanie stowo sie za wiela?
Odp.: Nojprzōd winno sie przejzdrzić ustawiynia ynergije, ôsobliwie ynergijo rozładowanio i czas spawanio, pōniywoż nadbytek ciepła je jedna z nojczyńściej wystympujōncych prziczyn.
P: Czy przefarbiynie spawanio dycki skazuje na awaryjo spawanio?
Odp.: Niykōniecznie, ale powożne przefarbiynie czynsto skazuje na nadmierne utlyniynie i może wpłynōńć na dugoterminowo niezawodność.
P: Jak czynsto winno sie utrzimować elektrody?
Odp.: Inspekcyjo je zaôbycz zalecano co3000–5000 cyklōw spawanio, w zoleżności ôd warōnkōw produkcyje.
P: Czymu idyntyczne parametry dowajōm roztōmajte wyniki?
Odp.: Zmiany warōnkōw powiyrchnie, ściepniyńcio elektrod i wilgotności strzodowiska mogōm znaczōnco wpłynōńć na wydajność spawanio.
Wzniōsek
Zmyńszynie rozpylań i zapobiyganie przefarbiyniu spawanio we spawaniu miedziowo-aluminium wymogo systymatycznego podejścio, a niy ôdizolowanych regulacji. Sztabilne wyniki spawanio zależōm ôd zrōwnoważōnych parametrōw ynergije, ôdpednigo narychtowanio powiyrchnie, niezawodnyj wydajności elektrod, ôdpednij kōnfiguracyje urzōndzyń i kōntrolowanych warōnkōw roboczych.
W praktycznych strzodowiskach produkcyje stało kōntrola procesōw w połōnczyniu z rutynowōm kōnserwacyjōm znaczōnco poprawio jakość spawanio i zmyńszo zmiynność produkcyje. Co wiyncyj, ôbiōr urzōndzyń z akuratnōm kōntrolōm ynergije, efektywnymi systymami chłodzynio i sztabilnymi wydajnościami mechanicznymi ôdegrowa kluczowo rola w ôsiōnganiu niezawodnych połōnczyń miedziowo-aluminiowych.
W takich gałyńziach jak magazynowanie ynergije, produkcyjo bateriji i pojazdy elektryczne, stabilność spawanio je niy ino przedmiotym wyglōndu, ale tyż krytycznym faktorym, co wpływo na wydajność elektryczno i dugoterminowe bezpiyczyństwo ôperacyjne. Ciōngło ôptymalizacyjo procesōw i dyscyplinowane praktyki kōnserwacyje ôstowajōm zdatne do ôsiōngniyńcio tak wysokij produktywności, jak i niyzawodnyj jakości produktu.