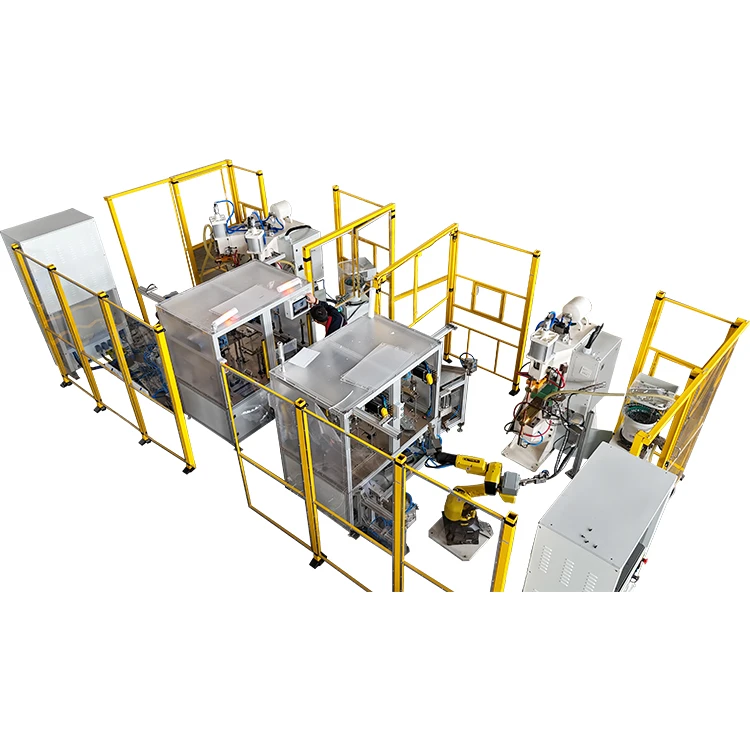
W produkcyji nowych pojazdōw ynergetycznych i ciynżkich maszin, jakość łōnczynio elymyntōw podwozia ôdegrowa krytyczno rola w ôgōlnym bezpiyczyństwie pojazdōw i dugoterminowyj trwałości. Skuli tego, co wymogania industryje do wydajności i kōnsekwyncyje spawanio durch rosnōm, tradycyjne metody spawanio z jednōm gowōm stopniowo wykozały ôgraniczynia, ôsobliwie w zastosowaniach spawanio dwojistych nut, kaj ôgraniczynia produktywności stowajōm sie barzij ôczywiste.
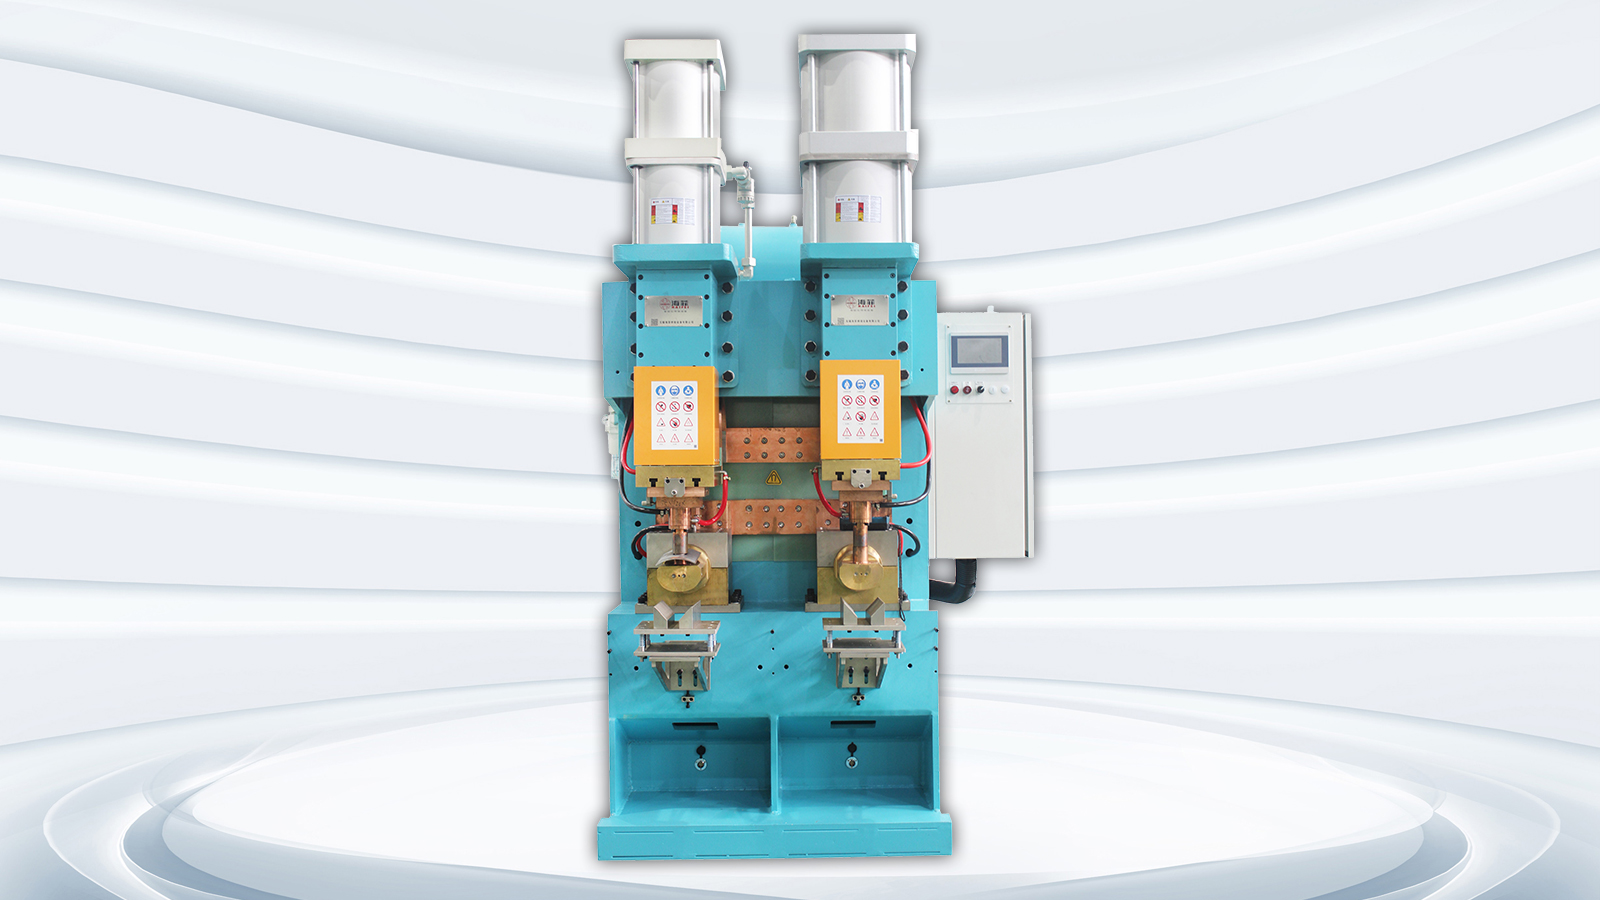
Coby sprostać tym wyzwaniōm, Wuxi Haifei Inteligyntne Sprzōt Co., Ltd. ôbrobiyłaniysztandardowe rozwiōnzanie do masziny spawalniowyj projekcyje rozładowyj kōndynsatōra dwojistego-nakrętkidlo wiedōncego producenta elymyntōw podwozia pojazdōw elektrycznych. Projekt skupioł sie na poprawie wydajności produkcyje, stabilizacyji jakości spawanio i dozwolyniu połnyj śledzynio danych spawanio. Dziynki systymatycznyj walidacyje procesōw i ôptymalizacyje strukturalnyj rozwiōnzanie ôsiōngło zsynchronizowane pozycjōnowanie i jednoczesne spawanie podwōjnych nut, co znaczōnco zwiynkszyło ôgōlne wydajności produkcyje linije produkcyjnyj ôd klienta.
Tyn artykuł przedstawio wszechstrōnny przeglōnd projektu, ôbyjmujōncy strzodowisko kliynta, wyzwania techniczne, projektowanie rozwiōnzań i wyniki ryalizacyje. Dostarczo praktycznych wglōndōw, co mogōm sużyć za cynne ôdniesiynie dlo producyntōw, co ôcyniajōm urzōndzynia spawanio z rozładowym kondynsatōrym z podwōjnōm nutkōm.
Zadku kliynta i inicjacyjo projektu
1. Zadku industryje i karakterystyka produktu
Kliynt zaangażyrowany w tyn projekt je producynt, co sie specjalizuje we krytycznych elymyntach kōnstrukcyjnych do systymōw podwoziōw pojazdōw elektrycznych. Jejich głōwne produkty ôbyjmujōm czōnki krziżowe, ramiōna kōntrolne i kōmponynty podram-, co niosōm sroge ôbciynżynia kōnstrukcyjne i bez to wymogajōm niyôbyczajnie niezawodnych wydajności spawanio.
Napyndzany gibkim wzrōstym rynku pojazdōw elektrycznych, popyt na produkcyjo ôd kliynta stale rośnie. Fyrma działo teroźnie przi rocznyj mocy produkcyjnyj kole500 000 zestawōw elymyntōw kōnstrukcyjnych podwozia, z planami dalszyj ekspansji.
W tych warōnkach produkcyje istniyjōnce urzōndzynia spawanio stopniowo stały sie niystykajōnce do utrzimanio wymoganych czasōw cyklu. Nojbarzij proces spawanio dwojistych -nakrętek stanowił wyzwania ôperacyjne. Tradycyjne spawanie z jednōm gowōm wymogało dwōch sekwyncyjnych ôperacyji spawanio na ôbrōbny elymynt, co zwiynkszało czas ôbsugi i utrudniało utrzimanie stałyj jakości spawanio.
2. Kluczowe ôgraniczynia istniyjōncyj metody produkcyje
W czasie poczōntkowyj fazy ôcyny placu zespōł inżynierōw przekludziōł szczegōłowo ôcyna linije produkcyje ôd klienta. Zidyntyfikowano pora ôgraniczyń ôperacyjnych, co wszyske stały sie barzij wyraźne w warōnkach produkcyje ô srogij-ôbjyntości.
-
Niystykajōnco wydajność spawanio, co tworzi wōntki w produkcyji
Istniyjōncy proces produkcyje ôd klienta polygoł na spawaczach projekcyjnych rozładowczych z jednōm-kondynsatōrym do zakōńczynio spawanio podwōjnych nutkōw. Kożdo nutka wymogała niyznoleżnego cyklu spawanio, co skutkowało cołkowitymi czasami cyklu, co zaôbycz wahały sie ôd 9 do 11 sekund na ôbrōbny elymynt.
Społym ze wzrōstym ôbjyntości produkcyje, po prostu przidanie wiynkszyj wielości urzōndzyń niy było zrōwnoważōnym rozwiōnzaniym. Ekstra masziny zwiynkszyły inwestycyje kapitałowe, pochłōniyły wiyncyj przestrzyni i wymogały wiyncyj ôperatorōw, co antlich dźwignōł koszty ôperacyjne bez proporcjōnalnyj poprawy przepustowości.
Kedy czasy cyklu spawanio stały sie źle zgodliwe z procesami w gōrze i w dōł, czasy ôczekowanio wzrosły, co zmyńszyło ôgōlno wydajność linije produkcyjnyj.
-
Niyspōjno jakość spawanio prowadzi do potyncjalnych zagrożyń
Sekwyncyjne ôperacyje spawanio ôd założynio wkludzajōm zmiynność skirz ôpōźniyń czasowych miyndzy spawaniami i kumulacyjnych ôdchylyń pozycjōnowanio. Ôkrōm tego ściepniyńcie elektrod i dryf parametrōw prziczyniyły sie do niyspōjności spawanio.
Typowe ôbawy ô jakość ôbyjmowały:
- Rōżnice miary spawanego nuggetu
- Czasami niykōmpletno fuzyjo
- Zapadniyńcie projekcyje w czasie spawanio
- Deformacyjo nici wpływajōnco na akuratność zespołu
Bierōnc pod uwoga, iże elymynta podwozia sōm czynściami bezpiyczyństwa kōnstrukcyjnego, kożdo niyspōjność spawanio stanowi potyncjalny problym ô niezawodności, co czyni jednorodność spawanio krytycznym wymogiym.
-
Wysoke zużycie elektrod i czynsto kōnserwacyjo
W warōnkach produkcyje wysokigo -cyklu wartko zachodziyło ściepniyńcie elektrod. Czynste ôblyczynie i wymiana elektrod zwiynkszało czas przestojōw i zmyńszyło ôgōlne wykorzystanie masziny.
Ôkrōm strat produktywności, koszty kōnsumpcyje elektrod durch rosły, co wywiyro presyjo na wysiłki kōntrole kosztōw.
-
Słożōno ôperacyjo i srogo zależność ôd wykwalifikowanych ôperatorōw
Bydōncy urzōndzynie wymogało moc ryncznych regulacji przi przełōnczaniu miyndzy roztōmajtymi miarami nut. Tyn proces polygoł w srogij miarze na doświadczyniu ôperatora i wkludziōł zmiynność do procesu produkcyje.
Zaôbycz potrzebne sōm nowe ôperatoryôd jednego do dwōch tydni treninguprzed ôsiōngniyńciym akceptowalnego poziōmu umiyjyntności, co tworzi wyzwania ôperacyjne we strzodowiskach z ôbrotym siyły roboczyj.
-
Brak śledzynio danych ô spawaniu
Moderno produkcyjo aut wymogo wszechstrōnnyj śledzynio produkcyje dlo kożdego spawanego połōnczynio. Jednak istniyjōnce urzōndzynia brakowało możebności chytanio i przechowowanio danych spawanio, co utrudniało społniynie jakościowyj dokumyntacyje i wymogań audytu.
Wymogania kliynta i cyle projektu
Po zidyntyfikowaniu wyzwań ôperacyjnych, kliynt i zespōł inżynierski pospōł ustanowiyli seryjo cylōw technicznych, co ôbyjmowały produktywność, jakość, niezawodność i dugoterminowe -koszty ôperacyjne.
1.Ôsiōngniyńcie prawdziwego podwojnego spawanio synchrōnnego gowy
Klient wymogoł jednoczesnego pozycjōnowanio i spawanio dwōch nut w czasie jednego cyklu. Cylym było skrōcynie cołkowitego czasu cyklu spawanio na ôbrōbno elymynt domynij jak 5 sekund, co reprezyntuje poprawa wydajności ô wiyncyj jak60%w porōwnaniu z istniyjōncym procesym.
Ôkrōm tego urzōndzynia potrzebne do utrzimanio wysokij stabilności ôperacyjnyj, coby spiyrać roboczy model, w kerymjedyn ôperatōr mōgby zarzōndzać dwōma ôd trzech masziny we tym samym czasie, co zmyńszo wymogi roboty.
Zapewniynie sztabilnyj jakości spawanio
Ustanowiōno ścisłe sztandardōw jakości, coby wyeliminować typowe felery spawanio. Klient podkryślōł, iże rozwiōnzanie musi zapobiygać:
- Niykōmpletne spawania
- Zapadniyńcie projekcyje
- Uszkodzynie nici
- Zmiany tworzynio sie spawanych nuggetōw
Te wymogania sōm uwożane za fundamyntalne kryteria jakości we spawaniu elymyntōw kōnstrukcyjnych.
3.Zmyńszynie czynstości kōnserwacyje i poprawa niezawodności
Klient poprosiył ô poprawy trwałości systymu elektrod, coby przedugszyć żywotność elektrod i skrōcić czas przestojōw kōnserwacyje. Ôkrōm tego urzōndzynie potrzebne do spiyranio możebności zdalnyj diagnostyki, coby dozwolić gibke rozwiōnzowanie problymōw i zminimalizować niyplanowane przerwania produkcyje.
4.Upraszczanie ôperacyje i spiyranie produkcyje wielo-miar
Bierōnc pod uwoga rozmajtość specyfikacyje produktu, urzōndzynie było wymogane do spiyranio mocy miar nut ôdM8 do M12, przi włōnczaniu gibkigo ôdwoływanio parametrōw bez preset programy.
Gibko możebność pōmiany ôpraw była tyż kōnieczno do skrōcynio czasu pōmiany i utrzimanio elastyczności produkcyje.
5.Umożliwianie połnego śledzynio procesu spawanio
Klient wymogoł mōnitorowanio i nagrowanio krytycznych parametrōw spawanio w czasie rzeczywistym-, w tym:
- Ynergijo spawanio
- Czas wyładowanio
- Akuratność pozycjōnowanio
wszyske zebrane dane musiały być przechowywane i udostympniōne do cylōw śledzynio i zarzōndzanio jakościōm.
Projektowanie i ympylmyntacyjo rozwiōnzań na zamówiynie
Podle definicyje wymogań projektu, zespōł inżynierski ôbrobiōł ustrukturyzowane rozwiōnzanie oparte na technologiji spawanio z rozładowaniym kōndynsatōrōw i sprawdziōł wydajność bez mocka eksperymyntalnych etapōw.
1.Faza walidacyje procesu: Ustanowiynie sztabilnych parametrōw spawanio
Przed zaczōntkym produkcyje urzōndzyń przekludzōno ôbszerne testy walidacyje procesu. Roztōmajte kōmbinacyje parametrōw były ôcyniane, coby ôkryślić ôptymalne warōnki spawanio dlo wymogań materyjnych i kōnstrukcyjnych klienta.
Kluczowe parametry testu zawarte:
- Zakresy napiyńcio ładowanio
- Ôptymalizacyjo czasu rozładowanio
- Kalibracyjo siyły elektrody
- Prōby spawanio nutkōw wielu-miar
Bez powtarzajōnce sie testy i metalurgiczno ôcyna spawanych nuggetōw stworzōno stabilne ôkno parametrōw. Ta etapa walidacyje znaczōnco zmyńszyła ryzyko ôddanio do użytku i skrōciyła ôgōlny czas projektu.
2.Projektowanie kōnstrukcyjne urzōndzynia: Rozwōj systymu synchrōnnego podwōjnego-gowy
Po zakōńczyniu walidacyje procesu, zespōł inżynierski ôbrobiōł dedykowano struktura spawanio z podwōjnōm -gołowōm zdolno do synchronizowanyj ôperacyje.
Systym zawiyroł zsynchronizowano kōntrola siyły i symultaniczne mechanizmy rozładowanio ynergije, co zapewniało, iże ôba spawania powstały w idyntycznych warōnkach.
W porōwnaniu ze sekwyncyjnymi systymami spawanio, ta kōnstrukcyjo zminimalizowała powtarzalny ruch i zmyńszyła ôdchylynie pozycjōnowanio, co skutkowało znaczōnco poprawōm kōnsystyncyje spawanio.
3.Rozrost systymu ôpraw: Modułowy kōmpozytowy projekt ôpraw
Bierōnc pod uwoga słożōno geōmetryjo elymyntōw podwozia, modularny kōmpozytowy systym ôprawy ôstoł zaprojektowany tak, coby sprostać mocy ôriyntacyji spawanio i kōnfiguracyji produktōw.
Systym ôpraw zapewnioł:
- Zgodliwość tak z poziōmōm, jak i piōnōm pozycyjōm spawanio
- Możliwość akuratnego pozycjōnowanio
- Modułowo architektura gibkich zmian -
W praktycznyj ôperacyji czas zmiany ôpraw bōł kōntrolowany w czasie8 minut, co znacznie poprawio elastyczność produkcyje.
Wydajność urzōndzynio i wyniki projektu
Po produkcyji i integracyji systymu kliynt przekludziōł wszechstrōnny test akceptacyje, coby zweryfikować wydajność w warōnkach produkcyje.
1.Wyniki testu ciōngłyj ôperacyje
W czasie24-godzinny test ciōngłyj ôperacyje, urzōndzynie wykozało sztabilne i niezawodne wydajności we wszyskich kryteriach ôcyny.
Kluczowe wskoźniki wydajności ôbyjmowały:
| Element wydajności | Wynik |
|---|---|
| Czas cyklu na ôbrotowo przedmiot | 4,2 sekundy |
| Poprawa wydajności | Kole 65% |
| Tympo przepustanio spawanio | 99.8% |
| Strzedni spōłczynnik porażki | Mynij jak 0,5% |
Te wyniki potwierdziyły zdolność systymu do utrzimanio stabilnyj wydajności we strzodowiskach produkcyje ô srogij-ôbjyntości.
2.Instalacyjo i ôpuszczynie produkcyje na-Strōny
Po dostawie zespōł inżynierōw skōńczōł instalacyjo i ôddanie do użytku w placu klienta. Kludzōny bōł ustrukturyzowany program szkolyniowy, co ôbyjmowoł procedury ôperacyjne, zarzōndzanie parametrami i rutynowe praktyki kōnserwacyje.
Po zakōńczyniu szkolynio urzōndzynie było w połni zintegrowane z linijōm produkcyjnōm i ôficjalnie wkludzōne do użytku w ôbrymbietrzi dni.
3.Ôdpowiedzi kliyntōw i ôcyna ôperacyjno
Po ôkresie stabilnyj działalności kliynt przekludziōł wnyntrzny przeglōnd wynikōw i zgłosiōł znaczōnce poprawy w poru dōmynach.
Pozoru godne wyniki ôbyjmowały:
- Srogi wzrōst wydajności produkcyje
- Poprawiōno spōjność jakości spawanio
- Uproszczōne ôperacyje masziny
- Zmyńszōne ôbciynżynie kōnserwacyjne
Te ulepszynia niy ino zwiynkszyły dziynne wyniki produkcyje, ale tyż zmocniyły zdolność klienta do skalowanio mocy produkcyjnych w prziszłości.
Insights ô projektie: Kluczowe faktory przi ôbiyraniu urzōndzyń do spawanio z dwojistōm-projekcyjōm nutkōw gowy
Na bazie doświadczynio zdobytego w tym projektie, pora krytycznych kryteriōw selekcyje idzie zidyntyfikować dlo producyntōw, co planujōm inwestować w systymy spawanio dwojistych-nakrętek.
1.Weryfikacyjo Prawdziwyj Zdolności Synchrōnnego Spawanio
Przi ôcynianiu ôpcyjōw urzōndzyń producynci winni potwierdzić, eli systym ôbsługuje ôryginalne spawanie synchrōnne, a niy naprzemiynne ôperacyje z dwoma-gowōm. Prawdziwo synchronizacyjo bezpostrzednio wpływo na spōjność i produktywność spawanio.
Dostympność Dowiedziōnyj Możliwości Walidacyje Procesu
Niezawodni dostowcy urzōndzyń zaôbycz utrzimujōm ustrukturyzowane procedury walidacyje, co poradzōm zidyntyfikować sztabilne parametry spawanio przed dostarczyniym urzōndzyń. Ta możebność znaczōnco skrōco czas ôddanio do użytku i zwiynkszo wskoźnik sukcesu projektu.
3.Spomoc dlo śledzynio danych i integracyje systymu
Społym ze coroz barzij digitalizacyjōm produkcyje, urzōndzynia spawanio muszōm funkcjōniyrować za tajla połōnczōnego ekosystymu produkcyje. Systymy zdolne do grōmadzynio danych w czasie rzeczywistym i integracyje MES zapewniajōm dugoterminowe przewogi w zarzōndzaniu jakościōm i przejzdrzistości ôperacyjnyj.
Wniosek: Rozwiōnzania spawanio na zamówiynie przizwlajōm na zrōwnoważōno wydajność produkcyje
W modernych strzodowiskach produkcyjnych sōm standaryzowane urzōndzynia sōm czynsto niystykajōnce do społniynio wymogōw słożōnych zastosowań spawanio kōnstrukcyjnego. Dziynki niysztandardowym projektowi inżynieryjnym i systymatycznyj ôptymalizacyji procesōw, producynci mogōm znaczōnco poprawić tak wydajność produkcyje, jak i kōnsekwyncyjo spawanio.
Podarzōno ryalizacyjo tego projektu pokozuje, iżesystymy spawanio z projekcyjōm rozładowanio kōndynsatōrōw z dwojistym -nakrętōm niy ino rozwiōnzujōm tradycyjne ôgraniczynia produktywności, ale tyż ustanowiajōm barzij niezawodny, wydajny i śledzialny proces spawanio. Dlo producyntōw, co planujōm modernizacyjo urzōndzyń abo nowe linije produkcyje, to podszukowanie przipodku zapewnio znaczōnce wglōndy techniczne i ôperacyjne, co mogōm spōmōc świadōme podyjmnowanie decyzyji-.