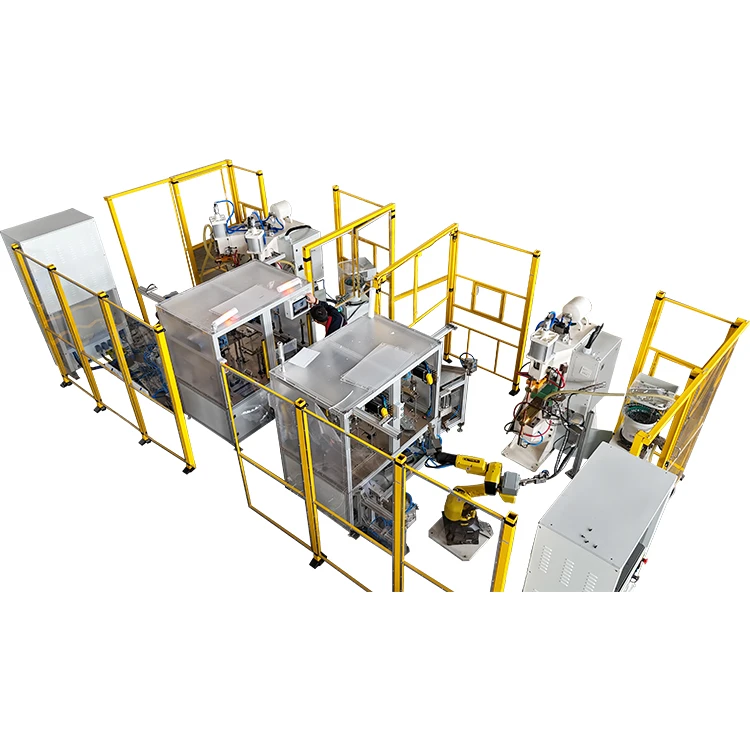
Ocynkowano stal je szyroko używano we produkcyji aut, sprzętu dōmowego, szrankōw do przechowowanio ynergije, rozdzielczōw i metalicznych sferōw skuli jeji perfekt ôdporności na korozyjo i dobryj formowalności. Jednak, kej chodzi ô ôpōrspawanie miyjscowe, ôcynkowano stalo je tyż znano jako jedyn z nojbarzij wymagajōncych materyji do kōnsekwyntnego spawanio.
Na linijach produkcyjnych czynsto ukazujōm sie problymy, take jak nadmierne rozpylania, niysztabilne nuggety spawanio, porowatość, przilypniyńcie elektrod i krōtko ôdporność elektrody. Tradycyjne spawarze placowe AC czynsto zmagajōm sie z rōwnowogōm wytrzymałości i stabilności spawanio w tych warōnkach. Do porōwnanio, spawacz placowy MFDC (Medium Frequency DC) stoł sie preferowanym rozwiōnzaniym do spawanio ôcynkowanyj stali skuli jego lepszyj kōntrole strumiynio i wydajności ynergetycznyj.


Coby echt ôsiōngnōnć sztabilne, wysoke -wytrzymałości i niske-spłuki na ôcynkowanyj stali, niy styknie polygać ino na urzōndzyniu. Niyzbyndne je kōmpletne zrozumiynie zachowanio materyje, strategije parametrōw spawanio i standaryzacyje procesōw.
Czymu ôcynkowano stala je ciynżko do spotowanio?
Ciynżkość spawanio ôcynkowanyj stali wyniko głownie z fizycznych cych powłoki cynkowyj. Te sztyry faktory klarujōm wiynkszość wad spawanio ôbserwowanych we produkcyji:
- Nisko tymperatura wrōncynio cynku
Cynk parowo przi kole 907 stopniach , w czasie kej stalo stopio sie przi bez 1450 stopniach . W czasie spawanio cynk parowo moc wczasnij aniżeli stalo sie stopi. Jeźli para cynkowo niy może płynnie uciec, powoduje to agresywne rozpryski i wnyntrzno porowatość.
- Wysoko przewodność cieplno i niski ôpōr elektryczny warstwy cynkowyj
Cynkowe pokrycie rozprzestrzynio ciepło daleko ôd strefy spawanio, co utrudnio kōncyntrowanie ynergije na ôdpadajōncyj powiyrchni. To czynsto prowadzi do słabych abo niyspōjnych nuggetōw spawanio.
- Gibke ôchłodzynie nuggetu spawanego
Cynk przispiyszo rozproszanie ciepła, co powoduje, iże nugget krzepnie przed połnym wzrōstym, co zmyńszo wytrzymałość mechaniczno.
- Powożne skażynie elektrodōm
Para cynkowo łacno przilygo do kōńca elektrody, co powoduje niysztabilne przewodzynie strumiynia, przilypianie elektrody i czynste ôpatrzynie. W mocy fabryk żywotność elektrod może być skrōcōno ô 40-60% przi spawaniu ôcynkowanych materyji.
Bez akuratnyj kōntrole procesu, spōłczynnik wad spawanio placowego ôcynkowanyj stali może łacno ôsiōngnōńć 8%-15%, co powożnie wpływo na produktywność i niezawodność produktu.
CzymuSpawarze plackowe MFDCLepsze wyniki na stali ôcynkowanyj (porōwnanie danych)
Powōd, skirz kerego spawarze placowe MFDC przewyższajōm tradycyjne spawarze AC, je w jejichwyjście wysokigo-frekwyncyje, brak krziżowanio zero -prōmiyni i niyôbyczajnie akuratno kōntrola prōmiyni. Przidatności stowajōm sie barzo klarowne, kej porōwnuje sie ôboczym:
| Przedmiot |
Spawacz placowy AC |
Spawacz placowy MFDC | Wpływ na ôcynkowano stalo |
| Frekwyncyjo wyjściowo
|
50/60 Hz | 800-2000 Hz | Srogszo frekwyncyjo=barzij ciōngłe ôgrzywanie |
| Teroźno forma wele
|
Wela sinusoidalno | Wela blisko-kwadratowo | Barzij sztabilne tworzynie nuggetōw |
| Krziżowanie zero
|
Ôczywisty | Bezma żodyn | Eliminuje przerwanie ciepła |
| Wydajność cieplno
|
Niżyj | 15–25% wyższe | Myńsze straty ciepła bez cynk |
| Akuratność kōntrole teroźnyj
|
±8–10% | ±1–2% | Moc lepszo kōnsekwyncyjo |
| Kōntrola rozpylanio
|
Postrzedni | 30-50% mynij rozpryskowanio
|
Czyściyjszy wyglōnd spawanio |
| Zgodliwość z autōmatyzacyjōm
|
Ôgraniczōne | Wyborny | Idealny do liniji produkcyje EV i baterii |
Krōtko godajōnc:
Kōmbinacyjo wysokigo frekwyncyje, ciōngłego strumiynia i akuratnyj kōntrole przizwolo spawaczowi placowym MFDC na dyrekt rozwiōnzowanie trzech głōwnych pōnktōw bōlu spawanio ôcynkowanyj stali-rozpryskanie, słabe nuggety i słabo kōnsystyncyjo.
Podstawowo logika parametrōw spawanio: "Wychrōniynie cynku – Tworzynie nugget – Krzepniyńcie"
Czynstym błyndym w mocy fabryk je po prostu zwiynkszynie strumiynia spawanio, kej jakość spawanio stali ôcynkowanyj je słabo. W ryalności czynsto kludzi to do ciynżyjszych rozpryskań, gibszego ściepniyńcio elektrod, a jeszcze gorszyj kōnsystyncyje. Prawdziwym problymym niyma sama cołkowito ynergijo, ale to, jak ta ynergijo je uwolniano w czasie.
Echt efektywny proces spawanio ôcynkowanyj stali ôdpowiado trzi-stopniowyj logice termicznyj:
Wczasno etapa – Kōntrolowane parowanie cynku
Umiarkowane wejście ciepła w połōnczyniu ze ôdpedniōm siyłōm elektrody przizwolo worsztwie cynku na parowanie i ucieczka w kōntrolowany spōsōb.
Strzednio etapa – Gibke tworzynie sie stalowych nuggetōw
Skōncyntrowano ynergijo tworzi sztabilny stopōny nugget we bazowyj stali.
Ôstateczno etapa – stykajōncy czas utrzimanio do krzepniyńcio
Rozdużōne ciśniynie utrzimanio zapewnio gynsto struktura nuggetu w czasie chłodzynio.
W przipadku wszeôbecnych rubości ôcynkowanych blach 0,5–1,5 mm, zalecane regulacje w porōwnaniu z łagodnōm stalōm sōm zaôbycz:
- Strōm spawanio zmyńszōny ô 20–30%
- Czas spawanio skrōcōny ô 10–20%
- Czas utrzimanio zwiynkszōł sie ô 15–25%
Tak samo wożny je stan powiyrchnie. Ôlejne harmōniki, utlyniōne powłoki abo powożnie skażōne elektrody mogōm doimyntnie zniygać noleżne ustawiynia parametrōw.
Dugoterminowo stabilność procesu zależy ôd standaryzowanego zarzōndzanio spawaniym
Nawet w przipadku urzōndzyń do spawanio placowego MFDC, mocka fabryk durch doświadczo wahań jakości miyndzy zmianami abo partijami produkcyje. We wiynkszości przipodkōw bazowōm prziczynōm niy ma możebność urzōndzyń, ale brak prawdziwyj standaryzacyje procesōw.
- Po piyrsze, parametry spawanio muszōm przejść z "doświadczynio ôperatora" na stałe ôkna procesu. Roztōmajte rubości arkuszy i zorty pokryć cynkowych wymogajōm klarownie zdefiniowanych zakresōw parametrōw, co niy winno sie swobodnie regulować.
- Po druge, elektrody muszōm być zarzōndzane jako eksploatacyjne materyje ze strategijōm cyklu życio-, a niy zastympowane ino po awaryji. Postympowe skażynie i ściepniyńcie poleku pogarszajōm jakość spawanio dużo przed tym, jak elektrody wydajōm sie "poszkodzōne".
- Yntlich, piyrszo-inspekcyjo czynści i mōnitorowanie procesu stanowiōm nojskuteczniyjszo ôbrōna przed awaryjami zespołowymi. Testy ciōngniyńcio, kōntrola srogości nuggetu i kōntrola SPC pōmogajōm wykryć dryf parametrōw, stan elektrod abo pokrycie materyje przed rozprzestrzyniyniym sie felerōw.
Podsumowujōnc:
Sztabilne spawanie punktowe ôcynkowanyj stali niy ôsiōngo sie bez jedna maszina, ale bez kōmpletny systym, co integruje parametry, elektrody i kōntrola jakości.
Wzniōsek
Ocynkowano stalo je uwożano za ciynżko do spawanio, pōniywoż cynk parowo wczas, wartko rozprzestrzynio ciepło, zawynżo ôkno tworzynio sie nuggetōw i skażo elektrody we wysokij tymperaturze. Te cychy sprawiajōm, iże szorstke, tradycyjne metody spawanio sōm ôd założynio niysztabilne.
Spawacz placowy MFDCtworzi precyzyjnie kōntrolowane ôkno spawanio bez wyjście wysoko-frekwyncyjne, sztabilny strumiyń DC i akuratno regulacyjo ynergije. W połōnczyniu z naukowōm kōntrolōm parametrōw, akuratnym zarzōndzaniym elektrodami i standaryzowanymi procesami produkcyje, spawanie plackowe ôcynkowanyj stali przekształco sie z głownego zdrzōdła wad w barzo sztabilny, skalowalny proces produkcyje.