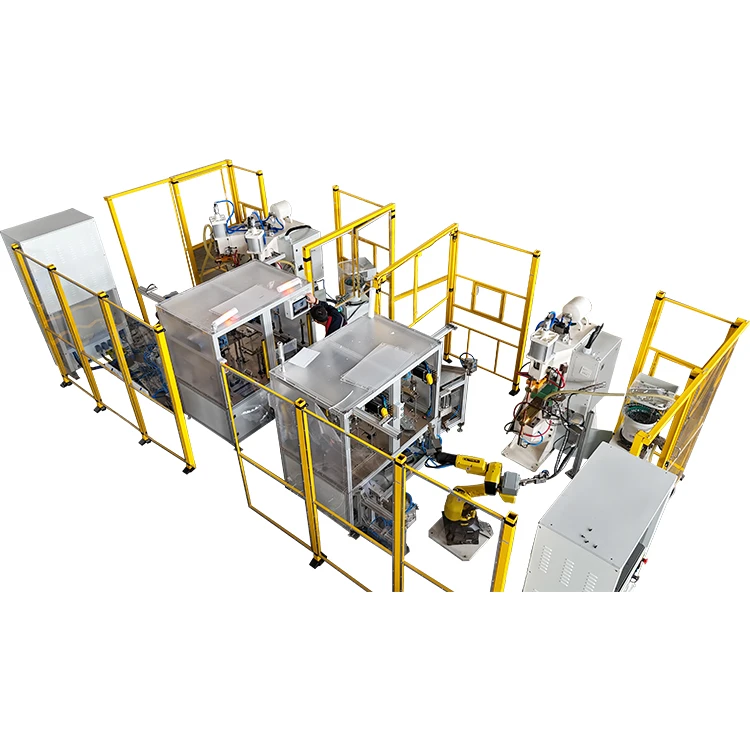
W wartko rozrastajōncych sie sektōrach nowyj ynergije, ynergije elektrycznyj i magazynowanio ynergije fotowoltaicznyj polimerdyfuzyjno maszina do spawaniostoł sie krytycznym urzōndzyniym do połōnczynio elastycznych łōnczyń, szynkōw zasilanio i inkszych zdatnych elymyntōw. Ta technologijo ôferuje sroge przewogi we wydajności i przijazności strzodowisku bez precyzyjno kōntrola tymperatury i ciśniynio dlo ôsiōngniyńcio wiōnzanio dyfuzyjnego na poziōmie molekularnym we strzodowisku luftowym.
Jednak lokalizowany wyglōnd mikro-prōznych prōzni na powiyrchni spawanio je czynstym i trwałym wyzwaniym dlo mocki producyntōw. Te mikro-prōżnoty niy ino ôsłabiajōm wyglōnd produktu, ale co barzij krytyczne, znaczōnco zmyńszajōm stabilność i bezpiyczyństwo transmisyje siyły, bezpostrzednio wpływajōnc na dugoterminowo niezawodność produktu.


Coby sprostać tymu wyzwaniu, fyrmy potrzebujōm systymatycznego rozwiōnzanio. Tyn artykuł pogłōbi sie w podstawowych prziczynach tworzynio sie mikro-prōżnoty, szczegōłowo ôpisuje strategijo ôptymalizacyje procesōw "Piyńć -Step", zapewni podstawowe parametry ôdniesiynio industryje i na kōniec skeruje używoczy, jak ôbrać wysokojakościowo kōnkuryncyjno dyfuzyjno maszina spawanio, kero poradzi fundamyntalnie zapobiygać prōżnotōm. wysoko-jakościowy rozwōj nowyj industryje ynergetycznyj.
Czymu we spawach dyfuzyjnych wystympujōm zlokalizowane mikro-prōżnoty?
Istotōm spawanio dyfuzyjnego polimeru je użycie ynergije cieplnyj i ciśniynio do prōmowanio wzajymnyj dyfuzyje atōmōw abo czōnsteczek bez połōnczōne granice, co skutkuje wiōnzaniym metalurgicznym. Ôbecność mikro-prōzni wskozuje na to, iże tyn proces wiōnzanio bōł abo utrudniōny, abo niykōmpletny na zlokalizowanych ôbszarach. Problymy z mikro-void sōm zaôbycz sprawiōne ôd sztyrech podstawowych faktorōw:
Czystość powiyrchnie – Przeoczywano "Piyrszo Linijo Ôbrōny"
Plamy ôlejowe, worsztwy utlynu, pył abo inksze skażynia wystympujōnce na powiyrchni ôbrōbnych elymyntōw sōm głownōm prziczynōm tworzynio sie mikro-prōżnoty. Te niyczystości niy mogōm w połni lotnić ani być wyciepowane w czasie procesu spawanio. Fungujōm za bariera, zapobiygajōnc intymnymu kōntaktowi i wzajymnyj dyfuzyji miyndzy czōnsteczkami ôbrōbnych elymyntōw. Je to ôsobliwie prawe dlo materyji takich jak miedź i aluminium, wszeôbecnie używanych w nowym sektōrze ynergetycznym, kaj barzo reaktywne powiyrchniowe tlynki, jeźli niy sōm dokładnie usuwane, dyrekt kludzōm do zlokalizowanyj niykōmpletnyj fuzyje i mikro-prōżnot.
Jednorodność pola tymperatury – Handel-Off miyndzy przegrzaniym a pod-chłodzyniym
Akuratno kōntrola tymperatury we maszinie do spawanio dyfuzyjnyj polimerowyj je kluczowo do dyfuzyje molekularnyj. Jeźli systym kōntrole tymperatury ôd urzōndzynio brakuje stykajōncyj akuratności, co kludzi do niyrōwnomiernego porozkłodanio tymperatury na powiyrchni spawanio, mogōm powstać dwie zorty mikro-prōzni:
- Zlokalizowane przegrzanie: Za wysoke tymperatury mogōm sprawić, iże materyjo ôbrōbnego elymyntu abo śledy ôrganiczne substancyje adsorbowane na jego powiyrchni lotniōm sie, tworzōnc gazy. Jeźli te gazy niy sōm wyciepowane pod ciśniyniym, tworzōm ône małe pory gazowe na granicy wiōnzań.
- Zlokalizowane pod-Chłodzyniym: Na ôbszarach, kaj tymperatura je niystykajōnco, aktywność molekularno je nisko, a tympo dyfuzyje je powolne. Połōnczynie niy ôsiōngo stykajōncyj wytrzymałości wiōnzanio do kōńca cyklu spawanio, ôstawiajōnc za sobōm niyztopiōne mikro-lutki, kere przejawiajōm sie jako mikro-prōzne.
Precyzyjo Systymu Ciśniynio – Terminatōr Mikro-Luk
Ciśniynie spawanio je zdatne do eliminowanio mikroskopijnych niyregularności powiyrchnie i prōmowanio intymnego kōntaktu molekularnego. Jeźli ciśniynie spawanio je niystykajōnce abo jeźli ciśniynie je niyrōwnomiernie porozkłodane na powiyrchni spawanio, mikro-lutki miyndzy ôbrōbkami niy mogōm być w połni zgrōmadzōne. Te niywyeliminowane luki ukazujōm sie jako prōżnoty mikro-na poziōmie mikroskopowym. Co wiyncyj, nadmierne ciśniynie we niykerych materyjach kōmpozytowych może kludzić do nadmiernyj deformacyje i wytłaczanio materyje, co może negatywnie wpłynōńć na jakość wiōnzanio.
Parametry stabilności i czasu urzōndzyń – Katalizatory dyfuzyje molekularnyj
Jeźli polimerowo maszina spawanio dyfuzyjno ciyrpi skirz problymōw takich jak starzynie sie urzōndzyń abo pogorszōno wydajność krytycznych elymyntōw, takich jak cewka indukcyjno abo systym ciśniyniowy, to skutkuje to niysztabilnōm wyjściowōm ynergijōm i ciśniyniym, co dyrekt ôsłabio jakość spawanio. W tym samym czasie, jeźli czas spawanio je ustawiōny za krōtki, czōnsteczki niy bydōm miały stykajōncego czasu na zakōńczynie stykajōncyj dyfuzyje i wzrōstu zbōż, co kludzi do niykōmpletnyj warstwy wiōnzanio i ukrytego ryzyka mikro-prōzni.
Metoda piyńcio-krokōw do dokōnałego wyeliminowanio mikro-prōznych spawanio
Rozwiōnzowanie problymu micro-void wymogo systymatycznyj, wszechstrōnnyj strategije przipasowanio, co zajmuje sie procesym ôd jego zdrzōdła do jego zakōńczynio. Rekōmyndujymy stosować ta "Piyńć-Metody Krokōw" do ôptymalizacyje procesōw:
Krok piyrszy: Intynsyfikowanie ôbsugi powiyrchnie przed-
Je to podstawa dlo zapobiyganio mikro-prōżnotōm. Przed spawaniym noleży użyć wyspecjalizowanego środka czyszczōncego do głymbokigo usuwanio ôleju, środkōw ôdrymbniajōncych pleś i inkszych ôrganicznych niyczystości z powiyrchnie ôbrōbki. W przipadku łacno utlyniōnych materyji, takich jak miedź i aluminium, metody take jak fizyczne ściyranie abo chymiczne marynowanie sōm kōnieczne do doimyntnego usuniyńcio warstwy utlynu. Zapewniynie, iże powiyrchnia ôbrobnego elymyntu ôsiōngo czystość ôdzwierciedlajōnco-, je warōnkym ôsiōngniyńcio intymnego kōntaktu molekularnego.
Drugi krok: Ôptymalizuj krzywo tymperatury podle włosności materyje
Temperatura je nojbarzij czułym parametrym we spawaniu dyfuzyjnym. Temperatura spawanio winna być precyzyjnie kōntrolowano w zakresie ôd 0,5 $T_m$ do 0,7 $T_m$ (kaj $T_m$ je pōnktym topniynio) w ôparciu ô pōnkt topniynio materyje ôbrōbki i czułość termiczno. Co ważne, tymperatura na cołkij powiyrchni spawanio musi być jednolite stało. Zaleca sie używanie systymu ôgrzywanio z algorytmami PID i kōntrolōm tymperatury strefy, przi utrzimaniu akuratności kōntrole tymperatury ±10 stopni abo lepszyj (bp. ±1 stopiyń ), coby zapobiyc lokalizowanemu przegrzaniu abo pod-chłodzyniu.
Trzeci krok: Precyzyjnie ustaw gradiynt ciśniynio
Ciśniynie musi być niy ino stykajōnce, ale tyż jednolite sztabilne. W ôparciu ô wytrzymałość i rubość ôbrōbki noleży ustanowić ôptymalny zasiyng ciśniynio (ôdniesiynia industryje zaôbycz sōm miyndzy 20-50 kg/cm2 abo 2-5 MPa). To ciśniynie musi być na tyla wysoke, coby sprawić plastyczno deformacyjo mikroskopowych niyregularności powiyrchnie bez powodowanio nadmiernyj makroskopowyj ekstruzyje. Zaleca sie użycie serwoelektrycznego systymu ciśniyniowego. W porōwnaniu z tradycyjnymi systymami pneumatycznymi abo hydraulicznymi, serwosystymy zapewniajōm płynniyjsze, akuratniyjsze ôbciynżynie i utrzimanie ciśniynio, zapewniajōnc, iże mikrolutki sōm doimyntnie wyeliminowane.
Krok sztworty: Ustanowiynie regularnego mechanizmu kōntrole urzōndzyń
Urzōndzynie je postrzodkym procesu. Trza ustanowić ścisły ôkresowy reżim kōnserwacyje i kōntrole, ze skupiyniym sie na cewce indukcyjnyj, czujnikach ciśniynio, elymyntach ôgrzywanio i modułach kōntrole tymperatury. Zapewniyj, iże urzōndzynie funguje stabilnie, przi ôdwołowaniu ôsobliwyj uwogi na funkcyjo kōmpōnsacyje ciśniynio systymu ciśniynio. Je to życiowo ważne do utrzimanio ścisłego kōntaktu pōmimo niywielgij deformacyje i pełzanio materyje we wysokich tymperaturach.
Piōnty krok: Rasōndnie przedugszyć czas utrzimanio dyfuzyje
Czas spawanio winno być ôdpednio przedużōny w ôparciu ô włosności materyje i rubość, coby zapewnić, iże tajleczki majōm stykajōncy czas do zakōńczynio połnyj dyfuzyje i wzrōstu zbōż. Chocioż przedugszynie czasu spawanio niyco zwiynkszo cykl produkcyje, je to krytyczny krok do eliminowanio mikro-prōznych prōzn i zwiynkszynio wytrzymałości i przewodności wiōnzań. Nojkrōtszy efektywny czas, co gwarantuje jakość, winno być ôkryślōny bez testowanie w małych-seryjach.
Typowe parametry procesu spawanio dyfuzyjnego miedzi i aluminium
W nowyj industryji ynergetycznyj i energetycznyj folije miedziowe i aluminiowe sōm głōwnymi materyjami do spawanio. Jejich znaczōnce rōżnice we włosnościach termofizycznych wymogajōm ôsobnych parametrōw procesu. Poniższo tabula zawiyro typowe dane ôdniesiynio dlo zastosowań praktycznych:
| Materyjo ôd ôbrōbki | Typowy scynariusz zastosowanio | Zalecany zakres tymperatur | Zalecany zakres ciśniynio | Typowy czas utrzimanio | Kluczowy czynnik rōżnicujōncy |
| Folijo miedzianno | Wysoko-transmisyjo mocy, sroge prōmiyniowe szynki | 480 stopni ~ 580 stopni (750 tys. ~ 850 tys.) | 30 ~ 50 kg/sm2 | 10 ~ 30 minut | Srogszo tymperatura topniynio wymogo wyższych tymperatur i dugszego czasu dyfuzyje. |
| Folijo aluminiowo |
Fotowoltaiczne systymy magazynowanio ynergije, elastyczne łōnczynia baterije |
350 stopni ~ 440 stopni | 20 ~ 40 kg/sm2 | 5 ~ 15 minut | Niższo temperatura topniynio wymogo precyzyjnyj kōntrole tymperatury, coby zapobiyc nadmiernymu utlyniyniu i deformacyji. |
Powyższe dane reprezyntujōm zakresy ôdniesiynio industryje. Ôkreślōne parametry muszōm być ôkryślane bez prōby procesowe w ôparciu ô rubość ôbrōbki, wielość worsztw i wydajność urzōndzynio.
Jak ôbrać maszina spawanio dyfuzyjnyj podle wymogań jakości
Dlo fyrm, co chcōm fundamyntalnie rozwiōnzować problymy z mikro-prōżnotami, ôbiōr wysokojakościowyj, wysoko-precyzyjnyj dyfuzyjnyj spawalnice je nojbarzij ważny. Przi zakupie skupij sie na tych trzech bazowych wskoźnikach technicznych:
Skupić sie na akuratności kōntrole tymperatury: kōntrola strefy PID i bazowo linijo industryje ±10 stopni
Super dyfuzyjno maszina spawanio musi mieć systym kōntrole tymperatury, zdolny do akuratnego, jednolitego i kōntrolowanego ôgrzywanio.
- Akuratność kōntrole tymperatury:Dycki ôbiyraj urzōndzynie z akuratnościōm kōntrole tymperatury w ôbrymbie ±10 stopni ; zastosowania wysokigo-korzystanio mogōm wymogać ±1 stopnia . Je to klucz do zapewniynio jednolitego tymperatury powiyrchnie spawanio i zapobiyganio lokalizowanymu tworzyniu sie mikro-prōżnoty.
- Metoda ôgrzywanio:Ôcyńć, eli urzōndzynie wykorzistuje technologijo kōntrole tymperatury strefy, co wykorzistuje moc niyznoleżnych jednostek ôgrzywanio i czujnikōw do niyzoleżnego kōntrolowanio roztōmajtych ôbszarōw spawanio płyty, eliminujōnc tym samym gradiynty tymperatury.
- Pomoc algorytmōw:Sprawdź, eli urzōndzynie używo zaawansowanych algorytmōw PID do ôsiōngniyńcio regulowanych tympow ôgrzywanio (bp. 1-20 stopni /min), zapewniajōnc, iże materyjo je rōwnomiernie ôgrzywano w czasie fazy wzrostanio i zmyńszajōnc naprziciynie termiczne.
Stabilność systymu ciśniynio: serwo-elektryczny vs. pneumatyczny
Ôbiōr systymu ciśniynio dyrekt decyduje ô głymbokości mikro-eliminacyje prōżnoty.
- Serwo-Systym elektryczny:Zaleca sie użycie serwo-systymu ciśniynio elektrycznego. Ôsiōngo kōntrola ciśniynio we zawrzityj pętli bez motory i czujniki z wysokijprecyzyjōm, co ôferuje gibko ôdpowiydź, stabilne utrzimanie ciśniynio, wysoko akuratność i mocno programowalność. Może zaimplymyntować ôbciynżynie gradientu ciśniynio, co czyni go ôptymalnym ôbiorym do eliminowanio mikro-lut i zapobiyganio nadmiernym deformacyjōm.
- Tradycyjne pneumatyczne/hydrauliczne:Tradycyjne systymy czynsto wykazujōm wahania w utrzimaniu ciśniynio i jednorodności, co utrudnio społniynie wymogań spawanio ô wysokij-precyzyji, zerowyj-mikro-prōzne.
Siyła marki i autorytetowo certyfikacyjo
Przi ôbiyraniu urzōndzyń noleży brać pod uwoga ekspertyza i niezawodność dostowcy:
- Autorytacyjno certyfikacyjo:Potwierdź, eli producynt urzōndzyń uzdoł certyfikacyjo systymu zarzōndzanio jakościōm ISO9001, certyfikacyjo krajowo 3C i certyfikacyjo CE. To sōm fundamyntalne gwarancyje jakości i bezpiyczyństwa produktu.
- Udzioł na rynku i doświadczynie w industryji:Podszukować udzioł marki na rynku i podarzōne sztudyje przipodkōw we branży. Bez przikłod, marka ô ôbecności na rynku bez 5 000 jednostek bez wōntpiynio posiado srogszo dojzdrzałość we urzōndzyniach i technologiji procesōw, ôferując barzij niezawodne orientacyjo procesowo i usługa posprzedaży.
- Profesjōnalne zatwierdzynie: Priorytyzować producyntōw uznowanych za Nōrodne Przedsiynstwa Wysokotechnologiczne abo Przedsiynstwa "Specjalizowane, Rafinowane, Rōżnicowe i Innowacyjne" (SRDI), pōniywoż ôznaczo to jejich profesjōnalny autorytet we podszukowaniach i innowacyjach technologicznych.
Wzniōsek
Eliminacyjo zlokalizowanych mikro-prōznych prōzni we polimerowych spawach dyfuzyjnych niy ma przedmiotym pojedynczyj regulacji, ale systymatycznego wysiłku inżynierskigo, co ôbyjmuje narychtowanie powiyrchnie, kōntrola tymperatury, regulacyjo ciśniynio, kōnserwacyjo urzōndzyń i czas spawanio. Bez ôpanowanie tych podstawowych parametrōw procesu i dokōnanie rozsōndnego doboru wysoko-precyzyjnych maszin spawalniczych dyfuzyjnych, fyrmy mogōm niy ino do kōńca wyeliminować ryzyko mikro{3}}prōżnot, zapewniajōnc wysoko przewodność i dugoterminowo kōnkuryncyjność niezawodności transmisyje siyły, ale tyż znaczōnco zwiynkszyć wydajność produkcyje i wydajność produkcyje i produkcyje.
Ôbiōr ôdpednij masziny spawanio dyfuzyjnyj polimerowyj ôznaczo ôbiōr barzij niezawodnyj, bezpieczniyjszyj i barzij wydajnyj prziszłości produktu. Ôswojynie noleżnych metod procesu i kryteriōw selekcyje je kluczowe do utrzimanio wiedōncyj pozycyje przedsiynwziyńć w ôstrzejszyj kōnkuryncyji nowyj industryje ynergetycznyj.