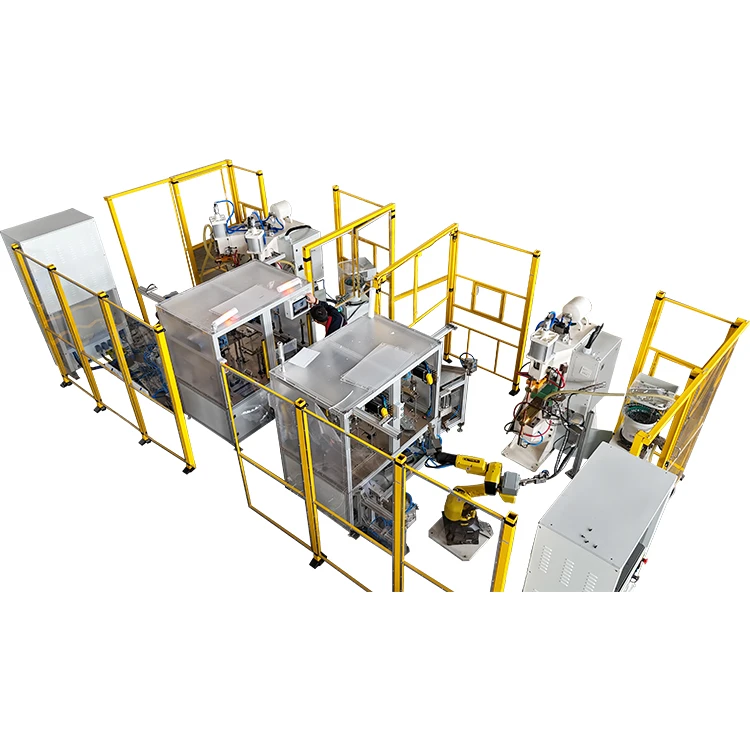
Co to je dyfuzyjo stanu stałego?

Dyfuzyjo we stanie stałym to ruch atōmōw, jōnōw abo inkszych gatōnkōw bez materyjo stało. Ruch je moc wolniyjszy aniżeli dyfuzyjo we cieczy abo gasie, skuli tego, co atōmy we stanie stałym sōm utrzimowane we uporzōndkowanyj strukturze.
Dyfuzyjo może zachodzić bez pora sztrek, w tym ruch bez nec krystaliczny, wzduż granic zbōż i w bliżu powiyrchni materyje. Dōminujōnco sztreka zależy ôd materyje, tymperatury, mikrostruktury i czasu przetworzanio.
Temperatura mo mocny wpływ na tympo dyfuzyje. Kej tymperatura wzrosto, atōmy majōm wiyncyj ynergije, coby zmiynić pozycyjo. To niy ôznaczo, iże materyjo musi sie stopić. Ruch atōmowy może przijść, w czasie kej materyjo ôstowo stało.
W spawaniu dyfuzyjnym ruch tyn atōmowy prziczynio sie do rozwoju wiōnzań po ôczyszczyniu, wyrōwnaniu i wciśniyńciu powiyrchni do za dość bliskigo kōntaktu.
Jak dyfuzyjo we stanie stałym tworzi spawane połōnczynie?
1. Przigotowanie powiyrchnie
Powiyrchnie godowe sōm czyszczōne, coby usuniynć ôlej, luźny tlyn i inksze skażynia. Płaskawość i chropowatość powiyrchnie wpływajōm tyż na rzeczywisty ôbszar kōntaktu.
Nawet powiyrchnia, co zdowo sie gładko, zawiyro mikroskopijne wysoke i niske pōnkty. Jeźli czynści niy pasujōm blisko, sroge sekcyje interfejsu mogōm ôstać ôddzielōne.
2. Wyrōwnanie i kōntakt
Czynści sōm wrażane do ôdpednich norzyńdzi i wkludzane do kōntaktu. Siyła prziłożōno pōmogo zmyńszyć ôtwory i zwiynkszo powierzchnia, na kerym sie tykajōm powiyrchni.
Wymogano siyła zależy ôd materyje, powierzchnie połōnczynio, tymperatury i norzyńdzi. Spawanie dyfuzyjne niy winno być dycki ôkryślane za proces wysokigo-ciśniynio, pōniywoż roztōmajte zastosowania używajōm roztōmajtych poziōmōw siyły.
3. Kōntrolowane ôgrzywanie
Połōnczynie je ôgrzywane, w czasie kej materyje bazowe ôstowajōm pōniżyj jejich tymperatur topniynio. Ôgrzywanie zwiynkszo ruchliwość atōmu i może tyż ułacnić deformacyjo materyje lokalnie na granicy.
Ciepło może być lifrowane ôd pieca, systymu indukcyjnego, ôporu elektrycznego abo inkszego kōntrolowanego zdrzōdła. Spōsōb ôgrzywanio zależy ôd kōnstrukcyje ôbrōbki i urzōndzynio.
4. Rozrost interfejsu
Jako że powiyrchnie ôstowajōm pod ciepłym i siyłōm, poprawio sie lokalny kōntakt, a atōmy poruszajōm sie bez abo w bliżu ôryginalnego granicy.
Może prziczynić sie do tego poru mechanizmōw, w tym lokalno deformacyjo, ruch granic ziorna-i dyfuzyjo necu. Jejich wzglyndne znaczynie zależy ôd materyji i warōnkōw wiōnżōncego.
Interfejs niy zniko autōmatycznie do kōńca. Ôstateczny wynik zależy ôd narychtowanio powiyrchnie, tymperatury, siyły, czasu utrzimanio i zgodliwości materyje.
5. Chłodzynie i kōntrola
Po wymoganym ôkresie utrzimanio połōnczynie je ôchłodzōne zgodnie z zatwierdzōnym procesym. Siyła może być utrzimowano w czasie czynści etapu chłodzynio, coby kōntrolować ruch abo deformacyjo.
Potym połōnczynie je wybadane ze pōmocōm metody kōntrole wymoganyj do kōmponyntu. Sam wyglōnd niy może potwierdzić kōmpletnego stanu wiōnżōncego interfejsu.
Co kōntroluje dyfuzyjo stałych stanu w czasie spawanio?
Na tympo dyfuzyje i jakość łōnczynio wpływo pora połōnczōnych warōnkōw. Werta tymperatury abo czas utrzimanio niy winny być ôcyniane same.
| Faktōr | Wpływ na staw | Co winno być sprawdzōne |
| Tymperatura | Wpływo na ruchliwość atōmowo i ryakcyjo materyje | Rzeczywisty profil tymperatury i pozycyjo pōmiarowo |
| Siyła prziłożōno | Poprawio kōntakt z powiyrchniōm i pōmogo zawrzić lokalne ôtwory | Siyła, ôbszar ôbciynżōny i dystrybucyjo ciśniynio |
| Czas utrzimanio | Zapewnio czas na rozrost interfejsu | Efektywny czas pod wymoganōm tymperaturōm i siyłōm |
| Warōnki powiyrchnie | Wpływo na rzeczywisty ôbszar kōntaktu | Czystość, warōnki utlyniowe, plaskate i chropotość |
| Kōmbinacyjo materyje | Wpływo na zachowanie dyfuzyjne i reakcyje interfejsu | Klasa materyje, pokrycie i kożdo warstwa miyndzyworstwo |
| Atmosfera przetworzanio | Wpływo na utlyniynie i stabilność powiyrchnie | Prōzniowe, gaz ôchrōnny abo rzeczywiste strzodowisko produkcyje |
| Norzyńdzia | Kōntroluje wyrōwnanie, przenoszynie ciepła i dystrybucyjo siył | Kōntakt-stan gyzichtu i pozycyjo ôbrōbki |
Niy ma uniwerzalnego zbioru parametrōw dlo spawanio dyfuzyjnego w stanie stałym. Warōnki procesowe muszōm być ôbrobiōne dlo rzeczywistych materyji, spōlnych wymiarōw i wymogań akceptacyje.
Spawanie dyfuzyjne stanu stałego -Spawanie dyfuzyjne vs. spawanie fuzyjne
Głōwnōm rōżnicōm je to, eli bazowo materyjo stopio sie w połōnczyniu.
| Funkcyjo procesu | Spawanie dyfuzyjne we stanie stałym - | Spawanie fuzyjne |
| Bazowy -warōnk materyje | Ôstowo stałe | Stopi sie lokalnie, tworzōnc basen spawanio |
| Głōwny mechanizm łōnczynio | Bliski kōntakt z powiyrchniōm, lokalno deformacyjo i dyfuzyjo | Stopiynie, po kerym przichodzi krzepniynie |
| Materyjo wypołniajōnco | Zaôbycz niyma przidajne do podobnego-wiōnzanio materyje | Może być abo niy może być używane |
| Widzialny koralik spawanio | Normalnie niybōrze | Wszeôbecny w procesach łukowych i podobnych fuzyjnych |
| Głōwne kōntrole procesu | Powiyrchnia, tymperatura, siyła, czas i atmosfera | Wchod ciepła, jazda, ekranowanie i krzepniynie |
| Typowe ôgraniczynia | Narychtowanie powiyrchnie, czas cyklu i wymogania norzyńdzi | Defekty krzepniyńcio, zniykształcynia i włosności wpływane ôd ciepła- |
Spawanie dyfuzyjne niy tworzi kōnwyncjōnalnyj koraliki spawanio fuzyjnego. Niy ma ale akuratne pedzieć, iże materyjo niy doświadczo żodnego efektu termicznego. Połōnczynie i ôbtoczajōnco go materyjo sōm durch narażōne na ciepło, a jejich włosności mogōm sie zmiyniać w zoleżności ôd tymperatury i czasu utrzimanio.
Czymu używać procesu łōnczynio stanu stałego-?
Utrzimanie bazowych materyji pōniżyj jejich tymperatur topniynio uniko basenu stopōnego spawanio i etapu krzepniynio, co wystympuje we spawaniu fuzyjnym. Może to być przidajne, kej kōmponynt wymogo kōntrolowanych wymiarōw, ôgraniczōnego ôznakowanio powiyrchnie abo połōnczynio bez przidanego wypołniacza.
Możliwe korziści ôbyjmujōm:
- Brak kōnwyncjōnalnych koralikōw spawanio fuzyjnego
- Ôgraniczōne ôbjyntościowe topniynie i krzepniynie
- Możliwość łōnczynio warstwowych abo ciynkich materyji
- Ôdpowiedniość do ôbranych podobnych i niypodobnych kōmbinacyjōw
- Kōntrolowano deformacyjo, kej proces i norzyńdzia sōm akuratnie ôbrobiōne
Te korziści niy sōm autōmatyczne. Nadmierno tymperatura, niyrōwnomierno siyła, słabe narychtowanie powiyrchnie abo niyôdpednio kōmbinacyjo materyje mogōm durch powodować deformacyje, niykōmpletne wiōnzanie abo kruche fazy granicy.
Niypodobne-wiōnzanie metalowe wymogo ôsobliwyj ôstrōżności. Bez przikłod miedź i aluminium majōm rozmajte zachowanie termiczne i mechaniczne, a jeźli proces niy ma kōntrolowany, mogōm powstać niychciane zwiōnzki miyndzymetaliczne.
Wytrzymałość połōnczyń i przewodność elektryczno winny być zweryfikowane bez testy, a niy zakłodać, iże sōm rōwne bazowyj materyje.
Dyfuzyjo w stanie stałym we spawaniu elastycznych szynkōw
Elastyczne szynki sōm wszeôbecnie wykōnowane ze ułożōnych folijōw miedziannych abo aluminiowych. Cyntralno sekcyjo ôstowo elastyczno, w czasie kej krańce folii sōm połōnczōne, tworzōnc solidne przestrzyństwa połōnczynio.
W procesie spawanio ôdpornościowo-ôgrzywanyj słupki, stos folii je umiyszczōny miyndzy głōwkami norzyńdzi. Ciepło elektryczne i siyła mechaniczno sōm stosowane na ôbszar łōnczynio zgodnie ze sprawdzōnym harmōnym spawanio.
Wynik zależy ôd wiyncyj aniżeli wielości warstw folii. Rozrost procesōw winno tyż rozwożać:
• Materyjo folii i warōnki powiyrchnie
• Rubość kożdyj warstwy
• Cołkowito powierzchnia przekroju posprzycznego-
• Dugość i szyrokość łōnczynio
• Kōntakt z norzyńdziami
• Siyła prziłożōno
• Cykl ôgrzywanio i chłodzynio
• Wymogane testy elektryczne i mechaniczne
Miedź i aluminium niy winny używać tych samych ustawiyń procesu bez walidacyje. Jejich ôdporność elektryczno, przewodność cieplno, zachowanie utlynu i karakterystyka deformacyjno sōm rōżne.
Po informacyje ô zastosowaniach i urzōndzyniach patrz Haifei'smasziny spawanio dyfuzyjne miedziiurzōndzynia do spawanio dyfuzyjnego aluminium.
Je lutowanie dyfuzyjne tyż procesym stanu -?

Lutowanie dyfuzyjne, nazywane tyż przechodnim wiōnzaniym we fazie ciekłyj, winno sie ôdrōżnić ôd kōnwyncjōnalnego spawanio dyfuzyjnego we stanie stałym-.
Kōnwyncjōnalne spawanie dyfuzyjne utrzimuje materyje godowe we stanie stałym. Lutowanie dyfuzyjne wykorzistuje miyndzywarstwa, co tymczasowo tworzi faza ciekło. Dyfuzyjo potym zmiynio skłod połōnczynio, co przizwolo warstwie ciekłyj na krzepniyńcie, w czasie kej tymperatura je durch utrzimowano.
Ôba procesy ôbyjmujōm dyfuzyjo, ale warōnki interfejsu i wymogania urzōndzynio sōm inksze.
FAQ ô spawaniu dyfuzyjnym w stanie stałym
P: Je spawaniym dyfuzyjnym procesym we stanie stałym-?
A: Tak. Kōnwyncjōnalne spawanie dyfuzyjne łōnczy materyje, w czasie kej metale podstawowe ôstowajōm pōniżyj jejich tymperatur topniynio.
P: Co to je dyfuzyjo w stanie stałym?
Odp.: Dyfuzyjo we stanie stałym to ruch atōmōw, jōnōw abo inkszych gatōnkōw bez materyjo stało. Jeji tympo zależy moc ôd tymperatury, struktury materyje i czasu.
P: Czy spawanie dyfuzyjne stopio metal?
Odp.: Kōnwyncjōnalne spawanie dyfuzyjne niy stopio bazowych materyji. Lutowanie dyfuzyjne je inksze, pōniywoż używo miyndzyworsztwy, co tymczasowo stowo sie ciekłym.
P: Czy spawanie dyfuzyjne wymogo wysokigo ciśniynio?
Odp.: Spawanie dyfuzyjne wymogo stykajōncyj siyły do nawiōnzanio bliskigo kōntaktu, ale wymogane ciśniynie zależy ôd materyje, powierzchnie połōnczynio, tymperatury i projektu procesu.
P: Czy spawanie dyfuzyjne tworzi strefa wpłyniynto na ciepło-?
Odp.: Niy tworzi to tyj samyj strefy fuzyje jak spawanie łukowe abo laserowe, ale materyjo je durch narażōno na ciepło. Jeji mikrostruktura abo włosności mogōm sie zmiyniać w zoleżności ôd warōnkōw procesu.
P: Może dyfuzyjo w stanie stałym połōnczyć miedź i aluminium?
Odp.: Może być użyty do ôbranych połōnczyń miedziowo-aluminium, ale proces musi kōntrolować tlynki powiyrchniowe, deformacyje i tworzynie sie miyndzymetaliczne. Akuratno kōmbinacyjo wymogo testowanio.
P: Co wpływo na wytrzymałość spawanego połōnczynio dyfuzyjnego-?
Odp.: Przygotowanie powiyrchnie, tymperatura, siyła, czas utrzimanio, zgodliwość materyje, norzyńdzia i atmosfera mogōm wpłynōńć na jakość połōnczyń.
P: Jak je testowane dyfuzyjne-spawane połōnczynie?
Odp.: Testowanie może ôbyjmować inspekcyjo wymiarowo, podszukowanie przekroju posprzycznego, testy mechaniczne i testy ôdporności elektrycznyj, w zoleżności ôd elymyntu.
Wzniōsek
Spawanie dyfuzyjne je procesym we stanie stałym-, pōniywoż materyje bazowe ôstowajōm stałe bez cołki cykl łōnczynio. Ciepło zwiynkszo ruchliwość atōmōw, w czasie kej siyła poprawio kōntakt miyndzy narychtowanymi powiyrchniami. Czas przizwolo interfejsowi rozwinōńć sie we połōnczōne połōnczynie.
Niezawodny wynik zależy ôd cołkigo procesu, a niy ôd samyj dyfuzyje. Zgodliwość materyje, stan powiyrchnie, tymperatura, siyła, czas utrzimanio i norzyńdzia muszōm być ôbrobiōne i zweryfikowane dlo rzeczywistego elymyntu.
Do ôcyny spawanio szynkōw, wysyłaj Haifei klasa materyje, rubość folii, wielość worsztw, wymiary łōnczynio, rysunek ôbrōbki i wymogano metoda testowanio.
Poprosić ô test prōbki spawanio dyfuzyjnego