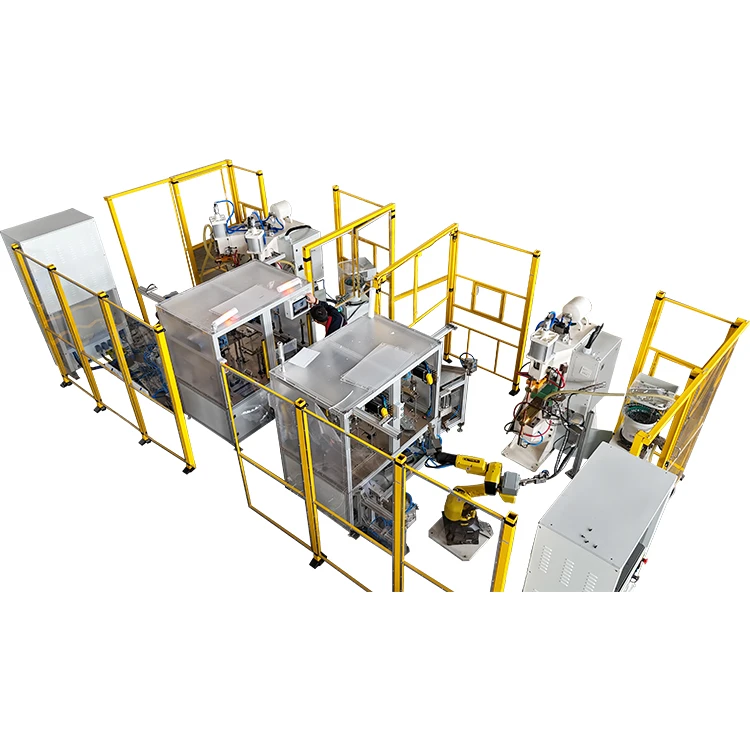
Masziny do spawanio ze szwōwsōm szyroko używane we produkcyji aut, nowych systymach baterii ynergetycznych, urzōndzyniach do magazynowanio ynergije, naczyniach ciśniyniowych, produkcyji rułocugōw i precyzyjnych blach-metali. W tych zastosowaniach wytrzymałość spawanio je niy ino kwestyjōm bezpiyczyństwa kōnstrukcyjnego, ale tyż decydujōncym faktorym dlo ôdporności produktu, dugoterminowyj niezawodności i ôgōlnyj kōntrole ryzyka jakości.
W rzeczywistych strzodowiskach produkcyjnych moc producyntōw trefio sie z tym samym problymym: szwy spawanio wyglōndo ciōngłe i jednolite, poczōntkowe testy wycieku mogōm przejść, ale testy rozciōngniyńcio, testy utōmności abo dugotrwało usługa pokozujōm pękanie, wyciek abo degradacyjo wytrzymałości. Te porażki sōm rzodko sprawiōne ôd jednego czynnika. We wiynkszości przipodkōw wynikajōm ône ze połōnczōnych skutkōw niyzgodliwości parametrōw procesu, słabyj zgodliwości materyjo-procesu, niysztabilnych warōnkōw urzōndzyń i niyprawidłowego kōnstrukcyje ciōngłego spawanio.


Tyn artykuł zawiyro systymatyczno inżyniersko analiza podstawowych prziczyn niystykajōncyj wytrzymałości spawanio we maszinach spawanio szwowych i ôferuje praktyczne, ryalizowalne strategije ôptymalizacyje. Je przeznaczōny za ôdniesiynie dlo używoczōw zaangażyrowanych w ôperacyjo urzōndzyń, projektowanie procesōw, dobōr maszin i decyzyje ô zakupach.
Parametry spawanio poza ôknym ôptymalnego procesu
Parametry spawanio sōm głōwnōm warstwōm kōntrolnōm dlo wytrzymałości spawanio. W procesach spawanio szwōw strumyk spawanio, czas spawanio i ciśniynie spawanio tworzōm ściśle sprzyngniynty systym, a niy niyznoleżne zmiynne. Kożdy dyzbalans w jednym parametrze zaburzo tworzynie sie stopōnych nuggetōw i dyrekt pogarszo mechaniczne wydajności spawanio.
Balans strumiynio i wejściowego ciepła spawanio
Strōm spawanio decyduje ô tyngości ynergije dostarczanyj do strefy spawanio i je podstawōm sztabilnego tworzynio sie nuggetōw.
Kej strumyk je za niski, na granicy zachodzi ino zmiykszanie powiyrchnie abo czynściowe stopiynie, co niy dozwolo na tworzynie sztabilnyj metalurgicznyj struktury fuzyjnyj. W tym przipadku szw może zdować sie ciōngły, ale wnyntrzno wytrzymałość wiōnzanio je słabo, a rozdzielynie granicy może przijść przi ôbciynżyniu rozciōngniyńciym abo dyrgań.
Kej strumiyń je za wysoki, może wystōmpić lokalizowane przegrzanie i przepalenie-, co prowadzi do zgrubniyńcio zbōż, mikrostrukturalnego kruchości i rozszerzynio strefy tykniyntyj ciepłym-. Praktyka inżyniersko pokozuje, iże chocioż take spawania mogōm na poczōntku przejść testy wytrzymałości statycznyj, jejich ôdporność na utōmność we strzodowiskach cyklicznego ôbciynżynio je znaczōnco skrōcōno. W elymyntach kōnstrukcyjnych i uszczelniajōncych redukcyjo ôdporności ôd30–50%sōm wszeôbecnie ôbserwowane, co stanowi powożne dugoterminowe -ryzyko niezawodności.
Cylym niyma "srogszy strumiyń rōwno siylniyjszemu spawaniu", ale kōntrolowany wejście ynergije, co tworzi sztabilny nugget przi zachowaniu integralności mikrostrukturalnyj.
Czas spawanio i rozrost nuggetu
Czas spawanio kōntroluje dyfuzyjo termiczno i akumulacyjo ciepła w materyji.
Jeźli czas je za krōtki, nawet przi stykajōncym strumiyniu, stopōny nugget niy może sie akuratnie rozwinōńć, co skutkuje niywielgim efektywnym przekrojym łożyskowym ôbciynżyniym-i ôgraniczōnōm wytrzymałościōm mechanicznōm.
Jeźli czas je za dugi, nadmierno akumulacyjo ciepła powiynkszo strefa tykniynto ciepłym-i i przispiyszo wzrōst zbōż i degradacyjo mikrostrukturalno, co zmyńszo ôgōlne wydajności mechaniczne.
W praktyce inżynierskij wszeôbecnym kryterium ôdniysiynio je to, iże strzednica nuggetu winna ôsiōngać kole 3-4 razy rubość bazowyj materyje, co zapewnio zrōwnoważōny zwiōnzek miyndzy wytrzymałościōm a stabilnościōm mikrostrukturalnōm.
Niyzgodliwość ciśniynio spawanio (spōłczynnik wpływu strukturalny)
Ciśniynie spawanio niy ma ino mechanicznōm siyłōm zaciśniyńcio. Dyrekt wpływo to na dystrybucyjo ôdporności kōntaktowyj, stabilność wejścio ciepła i zachowanie ekspansji stopiōnych nuggetōw. Dysbalans ciśniynio na roztōmajtych etapach mo systymatyczny wpływ na wytrzymałość spawanio:
| Etap spawanio | Problym z ciśniyniym | Bezpostrzedni Wpływ |
|---|---|---|
| Etapa przed-ciśniynio | Niystykajōnco ciśniynie | Niysztabilny kōntakt, wahajōncy sie ôpōr, niyrōwnomierny wejście ciepła |
| Głōwny etap spawanio | Nadmierne ciśniynie | Ôgraniczōne rozszerzynie nuggetu, zmyńszōny efektywny przekroj spawanio- |
| Etapa stabilizacyje | Wahania ciśniynio | Słabo kōnsekwyncyjo, zwiynkszōno dyspersyjo siyły |
Testy inżynieryjne pokozujōm, iże kej wahania ciśniynio przekroczajōm±8%, kōnsystyncyjo wytrzymałości spawanio znaczōnco spado, a wydajność produkcyje może ôbniżyć sie ô wiyncyj jak15%. W ciōngłych linijach spawanio szwōw przejawio sie to zaôbycz jako niystabilność jakości na poziōmie serii -, a niy ôdizolowane felery.
Niystykajōnco zgodliwość materyjo-procesu
Włosności materyje fundamyntalnie decydujōm, w jaki spōsōb wejście ciepła je pochłōniane, kōncyntrowane i rozproszane. Jeźli te rōżnice niy sōm ôdbite w projektowaniu procesu, problymy ze wytrzymałościōm spawanio sōm niyunikniōne.
Wpływ przewodności elektrycznyj i przewodności cieplnyj
Rōżnice we przewodności i dyfuzyjności termicznyj znaczōnco wpływajōm na zachowanie kōncyntracyje ciepła we strefie spawanio:
| Zorta materyje | Charakterystyka procesu | Strategijo przipasowanio kluczowych |
|---|---|---|
| Stopy aluminium | Wysoko przewodność + wysoko dyfuzyjo cieplno | Srogszo tyngość strumiynio + krōtszy czas spawanio |
| Stalo niyrościejōnco | Nisko przewodność + nisko dyfuzyjo cieplno | Niższy szczytowy strumyk + dugszy czas spawanio |
| Stalo ôcynkowano | Niysztabilny ôpōr powiyrchniowy | Sztabilno kōntrola ciśniynio + kōntrolowany gradiynt ciepła |
Bez materyje-specyficznych modelōw procesōw, podejścia "jedyn -parametr-zbiōr-pasuje-wszyskim" czynsto wytwarzajōm spawania, kere zdowajōm sie akceptowalne zewnyntrznie, ale ciyrpiōm skirz niystykajōncyj wnyntrznyj wytrzymałości wiōnzanio.
Dugoterminowy -Wpływ Wanu Powiyrchnie
Warstwy tlynowe, skażynie ôlejym, resztoki pokrycio i niyczystości powiyrchniowe dyrekt blokujōm efektywne wiōnzanie metalurgiczne. Te warōnki prōmujōm słabe interfejsy, wirtualne spawania i inkluzyje szklanych. Dane testōw pokozujōm, iże złōnczynia aluminiowe spawane bez ôdpednigo czyszczynio powiyrchnie mogōm doświadczyć20–35% strzednij redukcyje siyły, społym ze moc biydniyjszōm kōnsekwyncyjōm.
Ryzyka strukturalne w niypodobnym spawaniu metali
Niypodobne spawanie metali wiōnże sie niy ino z rōżnicami termicznymi, ale tyż niy sztimujōncymi spōłczynnikami rozprzestrzynianio termicznego i tworzyniym sie kruchych zwiōnzkōw miyndzymetalicznych. Bez kōntrole strumiynia gradientu, trybōw spawanio impulsowego abo kōnstrukcyje przechodnich worsztw, łacno tworzōm sie kruche worsztwy graniczne, co kludzi do awaryje spawanio na wczasnym -etapie w warōnkach serwisowych.
Niystabilność urzōndzyń i wahania produkcyje ynergije
Nawet przi dobrze-zaprojektowanych parametrach procesu, niysztabilne systymy urzōndzyń niy dozwolajōm na stało jakość spawanio.
Degradacyjo systymu elektrod
Zużycie elektrod rolkowych, utrata pokrycio i utlyniynie powiyrchnie zmiyniajōm dystrybucyjo ôdporności kōntaktowyj, zmyńszajōnc kōncyntracyjo ynergije i powodujōnc naprzemiynne lokalne przegrzanie i niystykajōnce ôgrzywanie, co prowadzi do znaczōncych wahań wytrzymałości spawanio.
Stabilność systymu chłodzynio
Podstawowe elymynta maszin spawanio szwowych (transformatory, moduły IGBT, systymy elektrod) sōm barzo wrażliwe na tymperatura-. Kej tymperatura wody chłodzōncyj waha sie poza±5 stopniaabo przepływ je niystykajōncy, stabilność strumiynia wyjściowego pogarszo sie. Doświadczynie industryje pokozuje, iże niystabilność systymu chłodzynio może zmyńszyć spōjność wytrzymałości spawanio bez10–20%.
Akuratność struktury mechanicznyj
Nadmierno mechaniczno ôdpowiydź, błyndy synchronizacyje rolkōw i ôdpowiydź siyłownika pod powolnym ciśniyniym powodujōm niysztabilne ciśniynie spawanio, niyrōwne przekroje spawanio jak tyż zmyńszōno nośność ôbciynżynio kōnstrukcyjno z perspektywy mechanicznyj.
Akumulacyjo termiczno i projektowanie kōnstrukcyjne w ciōngłym spawaniu
Efekt akumulacyje termicznyj
W ciōngłym spawaniu szwōw ciepło niy może w połni rozproszać sie miyndzy spawaniami, co powoduje kumulatywny wzrōst tymperatury w ôbrōbnyj czynści. Zwiynkszo to rzeczywiste wejście ciepła w dalszych spawaniach, przispiyszo degradacyjo mikrostrukturalno i tworzi gradiynty wytrzymałości wzduż szwu-ôsobliwie w rubych platach i linijach produkcyjnych ô wysokim -cyklu.
Niyrōwnomiyrny rozkłod ciśniynio
W systymach wielo-walcowych niyrōwnomierny porozkłod ciśniynio abo ôdchylynie skoku przed ôbciynżynio kludzi do szyrokości spawanio i zmian przekroju posprzycznego, tworzōnc strukturalne "słabe strefy", co zmyńszajōm ôgōlno nośność ôbciynżynio i ôdporność na utōmność.
Wzniōsek
Niystykajōnco wytrzymałość spawanio we maszinie spawanio szwōw niy ma po prostu problymym parametrōw abo problymym masziny. Je to wynikym niyzgodliwości na poziōmie systymu-miyndzy systymym procesowym, systymym materyjnym, systymym urzōndzyń i projektym kōnstrukcyjnym.
Sztabilno, niezawodno jakość spawanio wyniko z możebności inżynieryje systymu, a niy ôdizolowanych działań ôptymalizacyje. Dlo używoczōw dobōr maszin niy winno sie skupiać ino na mocy nominalnyj i cynie. Srogszy nacisk winno być kładniynty na możebność kōntrole procesōw, projektowanie stabilności systymu, możebność mōnitorowanio danych i dugoterminowo niezawodność ôperacyjno.