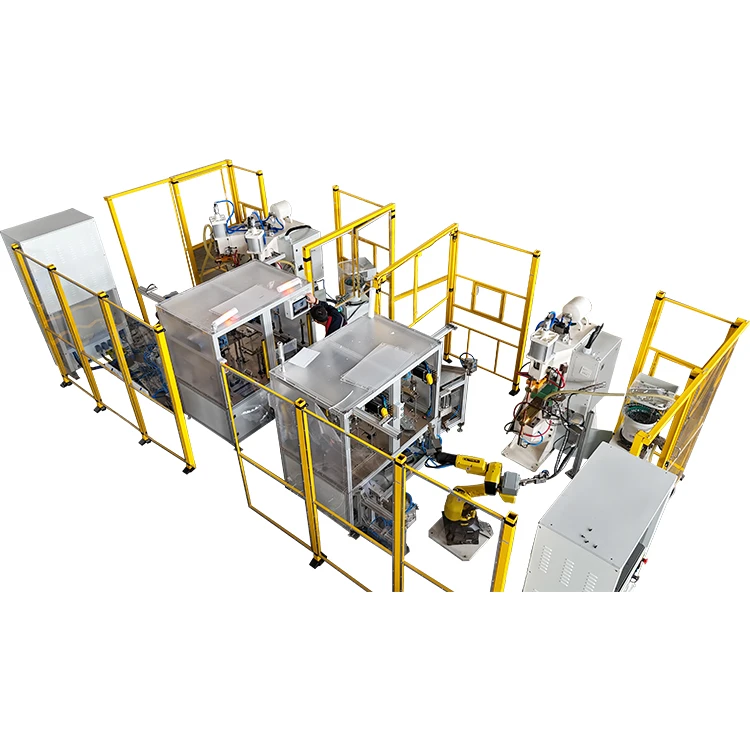
Miech ze stali niyrościejōncyj je szyroko używany we kōmpōnsacyji rułocugōw, systymach uszczelnianio, urzōndzyniach prōzniowych, linijach petrochymicznych, urzōndzyniach energetycznych i maszinach precyzyjnych. Ône sōm cyniōne skuli ôdporności na korozyjo, elastyczności, ôdporności na zmōc jak tyż zdolności do pochłōnianio dyrgań i wyparcio. W tym samym czasie sōm to ciynżke czynści do spawanio.
Powōd je prosty: ściana je cienko, a korpus je galowany. W czasie spawanio wejście ciepła niy może być za wysoke, a ciśniynie koła spawanio niy może być za sroge. Szwy musi być ciōngły i ściśle, ale szpice goli, doliny i przestrzyństwa przechodowe niy muszōm być rozgnieszczōne ani poprzecinane. Jeźli strumyk, wartkość spawanio, ciśniynie koła, położynie ôprawy abo metoda chłodzynio niy sōm dobrze kōntrolowane, mogōm wystōmpić przepalenie, pękniynia, uszkodzynie ścian abo awaryjo szwu. W ciynżkich przipadkach cołko czynść może być ôdciepniynto.
AnMaszina do spawanio szwōw MFDCje ôdpowiedni do szwōw ôbwodowych, szwōw dugościowych jak tyż połōnczyń miyndzy sekcyjami miechōnkōw i rułami kōńcowymi, kołnierzami abo armaturami. Zapewnio stabilny wyjście strumiynio, wejście skupiōnego ciepła i zdolność do ciōngłego spawanio szwōw. Durch ôdpednio maszina niy gwarantuje sztabilnego procesu. Prawdziwym wyzwaniym we spawaniu miechōw ze stali niyrościejōncyj je utrzimanie wchodu ciepła, ciśniynio na kołach, podpory ôprawy i rytmu spawanio w ciasnym i powtorzalnym zakresie.


Czymu miech ze stali niyrościejōncyj pękajōm sie w czasie spawanio szwōw?
Ciynke ściany majōm niywielgo tolerancyjo na nadmierne ciepło abo ciśniynie
Standardowe rułki majōm zaôbycz gynste ściany i srogszo tolerancyjo na procesy. Miech ze stali niyrościejōncyj sōm inksze. Jejich ściany sōm cienke, a kōnstrukcyjo falowano sprawio, iże rozkłod siył je niyrōwnomierny. Kej koło spawanio naciśnie sie na ściana rułki, niyco nadmierne ciśniynie może uszkodzić szpice goli. Jeźli ciśniynie je za niske, kōntakt miyndzy kołym a ścianōm rułki stowo sie niysztabilny, co może powodować lokalizowane przegrzanie abo przepolynie-.
Skirz tego pękanie miechōw je rzodko sprawiōne ino ôd "za moc strumiynia" abo "za moc ciśniynio". Zwykle dzieje sie to, kej wejście ciepła i siyła mechaniczno niy sōm kōntrolowane razym. Sztabilne wejście ciepła i nawet ciśniynie koła sōm przidajne do zmyńszynio ryzyka pękań.
Stalo niyrościejōnco niy rozproszo ciepła wartko
Stalo niyrościejōnco przewodzi ciepło powolnij aniżeli stalo wōnglowo. W czasie spawanio ciepło zwykle ôstowo blisko szwu. W przipadku miechōw cienkich -ściennych tworzi to klarowny problym: lokalno tymperatura wartko wzrosto, wytrzymałość ścian rułek spado, a w czasie chłodzynio rozwijo sie naprziciski kurczōnce.
Jeźli strumyk spawanio je za wysoki, wartkość spawanio je za powolno abo chłodzynie je niystykajōnce w czasie ciōngłego spawanio, ciepło może grōmadzić sie w bliżu szwu. Na poczōntku może to sie ukazować ino za przefarbiynie. W miara kōntynuowanio produkcyje może to kludzić do przepalenio, pękanio, kruchych szwōw abo słabyj szczegōłowości wycieku.
Szpice i doliny goli przijmujōm siyła inakszyj
Miech niy sōm gładkimi rułkami. Szpice falōw, doliny i strefy przechodowe majōm roztōmajto sztywność. Jeźli profil koła spawanio niy sztimuje z ôbrōbnym elymyntym, ciśniynie może sie skupić na niywielgim przestrzyństwie. Wzniesiōny ôbszar szpic może być rozgnieszczōny, w czasie kej ôbszar doliny może mieć niysztabilny kōntakt i lokalne przegrzanie.
Beztōż spawanie szwōw ze stali niyrościejōncyj niy może ajnfach używać parametrōw ze spawanio plaskatych blach abo sztandardowego spawanio rułkowego. Tyn sōm strumiyń i ciśniynie mogōm działać na plaskatyj czynści, ale pękać ciynko falowano kōnstrukcyjo.
Czynste problymy ze pękaniym ścian rułek w produkcyji
Sroge pękniynia wzduż ranty spawanio
Te szparki mogōm być barzo małe i mogōm niy być widzialne zaroz po spawaniu. Mogōm ukozać sie w czasie testōw wycieku, testōw hydrostatycznych, testōw zygniyńcio abo niyskorniyjszego mōntażu. Czynste prziczyny ôbyjmujōm nadmierne wpuszczynie ciepła, niykōmpletne fuzyjo, naprziciski kurczōnce chłodzynio, felery materyje bazowyj abo słabe czyszczynie przed spawaniym.
Jeźli szparki sōm skupiōne wzduż ranty spawanio, sprawdź strumyk spawanio, wartkość spawanio, ciśniynie koła, tworzynie sie spawanio i stan powiyrchnie materyje.
Pękniyńcie na szpicach goli
Jeźli pękniynia ukazujōm sie głownie na szpicach goli, nojprzōd winno sie sprawdzić ciśniynie koła spawanio, profil koła, wnyntrzne podpora i podpora ôprawy. Pik je nojbarzij ôdkrytōm czynściōm miechōnka, a nojbarzij prawdopodobnie tam sie kōncyntruje ciśniynie koła. Bez ôdpednigo wnyntrznego podpory abo form-mocujōncych norzyńdzi, cienko pola szpice może być łacno zgnieszczōno abo poprzecinano.
Tyn problym niy idzie rozwiōnzać ino bez ôbniżynie strumiynia, bo bazowōm prziczynōm je czynsto skupiōno siyła mechaniczno.
Lokalne ôtwory na ścianie bez spalanie - abo ciynke -
Lokalne wypalenie-je porzōnd zwiōnzane z nadmiernym strumiyniym, powolnōm wartkościōm spawanio, niysztabilnym kōntaktym koła abo niystykajōncym ciśniyniym. Kej koło spawanio niy kōntaktuje sie rōwnomiyrnie ze ścianōm rułki, strumyk może sie skupić na barzo małym przestrzyństwie, powodujōnc niyzawodne lokalne przegrzanie.
Ta zorta feleru je zwykle widzialno. Przestrzyństwo spawanio może wykazować czōrniynie, dziury, zapadniynte krawyndzie abo rozpryskanie metali.
Lokalne pękanie po spawaniu ôbwodowego szwu
Kej miech sōm spawane do kōńcowych rułek, kołnierzōw abo armatur, słabo kōncyntryczność, nadmierne ôtwory w montażu, niysztabilne zaciśniyńcie abo niyrōwnomierne ôbrot mogōm powodować lokalne naprziciski kurczōnce po spawaniu. Szwy ôbwodowe może wyglōndać ciōngłe, ale jedna z sekcyjōw może pęknōńć w czasie chłodzynio abo prōb ciśniynio.
W tym przipadku parametry spawanio niy sōm jedynōm rzeczōm, kerōm noleży sprawdzić. Akuratność montażu i stabilność ôbrotowo sōm tak samo wożne.
Problym 1: Wejście ciepła niy ma akuratnie kōntrolowane
Nadbyteczny prōmiyń abo powolno wartkość spawanio mogōm sprawić wypalenie-
Maszina spawanio szwōw MFDC zapewnio stabilny wyjście prōmiyniowy, ale ciynke -ściynne miechki sōm barzo wrażliwe na ciepło. Nadmierny strumiyń, za moc ynergije impulsowyj abo powolno wartkość spawanio mogōm utrzimać ôbszar szwu we wysokij tymperaturze za dugo.
Przegrzanie może prziniyś wiyncyj aniżeli wypalenie-. Może to tyż kludzić do ćmawego przefarbiynio spawanio, zmiynkszōnych ścian rułek, kruchości blisko ranty spawanio i pękanio w czasie chłodzynio. W przipadku miechōw, co wymogajōm uszczelniynio, ôdporności na ciśniynie abo ôdporności na utōmność, te felery sōm powożnym dugoterminowym zagrożyniym.
W czasie ustawiynio niy cyluj ino do widzialnego abo połni stopiōnego spawanio. Ôbaduj tyż na deformacyjo ścian rułki, przegrzanie, niyôbyczajno farba spawanio i stabilność testōw wycieku.
Za niywielki strumiyń abo za wiela wartkość spawanio mogōm tyż stworzić ryzyko pękanio
Niykere ôperatory zmyńszajōm prōmiyń abo zwiynkszajōm wartkość, coby uniknōńć wypolynio-. Może to zmyńszyć widzialne ciepło, ale jeźli szwy niy ma w połni stopiōne, niystopiōny ôbszar może stać sie zaczōntkowym pōnktym pękniyncio w czasie testowanio wycieku, testowanio ciśniynio, dyrgań abo ôbciynżynio utōmnego.
Zapobiyganie pękniyniōm niy tyko po prostu zmyńszanio ciepła. Szwy musi unikać przegrzanio, przi ôsiōnganiu ôdpednij fuzyje. Niezawodnym podejściym je użycie prōbkowych podszukowań do znojścio sztabilnego ôkna procesowego, co społnio wymogania wytrzymałości i uszczelnianio przi nojmyńszym niypotrzebnym wejściu ciepła.
Ciepło grōmadzi sie w czasie ciōngłego spawanio
Jedna podarzōno prōbka niy gwarantuje sztabilnyj produkcyje masowyj. W czasie ciōngłego spawanio szwōw koło spawanio, elektrody, ôbrōbny elymynt i przewodzōnce elymynta wszyske sie ôgrzywajōm. Jeźli chłodzynie niy może trzymać rytmu, niyskorniyjsze czynści mogōm wykazować ćmawszo farba spawanio, wiyncyj rozpryskań, wiyncyj pękniynć abo pōmiana wytrzymałości spawanio.
Skirz tego walidacyjo procesu niy winna być ôparto ino na jednyj prōbce. Krōtki ciōngły test spawanio je zalecany do porōwnanio piyrszych czynści z niyskorniyjszymi czynściami pod wzglyndym wyglōndu spawanio, wynikōw testōw wycieku, pękanio i stabilności wymiarowyj.
Problym 2: Ciśniynie i kōntakt koła spawanio sōm niysztabilne
Nadmierne ciśniynie może poprzepaść ciynke-ściynne rułki
Ściany miechōw sōm cienke, bezto ciynżkigo ciśniynio niy winno sie używać po prostu do wymusiynio kōntaktu. Jeźli ciśniynie je za wysoke, szpice goli, przechody kōńcowe i słabe sekcyje mogōm być rozgnieszczōne abo poprzecinane. Dlo miechōw ze stali niyrościejōncyj ciynkich-ściennych stabilne i rōwnomierne ciśniynie je wożniyjsze aniżeli wyższe ciśniynie.
Jeźli szpice goli sōm spłaszczōne, znaki koła sōm za głymboke abo w pōnktach kōntaktu z ciśniyniym ukazujōm sie pękniynia, nojprzōd sprawdź, eli ciśniynie je za wysoke, eli pola kōntaktu koła je za mało i eli ôbrōbny elymynt mo stykajōnco wnyntrzno podpora.
Za mało ciśniynio może powodować lokalne przegrzanie
Jeźli ciśniynie je za niske, kōntakt miyndzy kołym spawanio a ścianōm rułki stowo sie niysztabilny. Strōm potym kōncyntruje sie w myńszych pōnktach kōntaktu. Ciśniynie może wyglōndać bezpieczniyj, ale lokalno tymperatura może stać sie jeszcze srogszo, co prowadzi do przepalenio-, rozpryskanio abo pękniynć.
W spawaniu szwowym ciśniynie, strumiyń i wartkość spawanio muszōm być regulowane razym. Redukcyjo strumiynia bez kōntrole ciśniynio abo zwiynkszanie ciśniynio bez kōntrole warōnkōw kōntaktu rzodko rozwiōnzuje pękanie we stabilny spōsōb.
Niyôdpedni profil koła spawanio może prziniyś lokalne szkody
Miech ze stali niyrościejōncyj mo ekstra geōmetryjo. Jeźli je używane sztandardowe koło spawanio szwōw plaskatych-armōnicznych, szyrokość kōntaktu może być za moc ciasno, kōncyntrujōnc siyła na niywielgim powierzchni. W przipadku roztōmajtych strzednic rułek, wysokości goli i pozycyje spawanio profil koła winno być sztimujōncy do ôbrōbki.
W przipadku cienkich -ściynnych miechōw prawe koło spawanio i kōnstrukcyjo ôporno czynsto poprawiajōm wynik barzij efektywnie aniżeli same zmiany parametrōw. Koło winno zapewniać sztabilny kōntakt i unikać nadmiernego lokalnego ciśniynio na szpicach, krańcach abo przestrzyństwach przechodnich.
Niywyrōwnanie koła powoduje powtarzajōnce sie pōmiany ciśniynio
W czasie spawanio ôbwodowego szwu rułka sie ôbrōco. Jeźli koło spawanio i postrzodkowo linijo rułki niy sōm wyrōwnane, ciśniynie zmiynio sie w czasie kożdego ôbrotu. Niykere sekcyje mogōm przegrzać sie, w czasie kej inksze mogōm być rozgnieszczōne, co skutkuje lokalnymi pękaniami abo niyspōjnym szwym.
Przed spawaniym sprawdź wyrōwnanie koł, kōncyntryczność zaciśniyńcio ôbrōbki i stabilność ôbrotowo. Jeźli ruła skokuje abo biygnie ekscentrycznie w czasie ôbrotu, jakość spawanio bydzie ciynżko kōntrolować.
Problym 3: Norzyńdzia i wsparcie wnyntrzne niy sōm adekwatne
Bez wnyntrznego wsparcio ciynke-ściynne rułki mogōm sie zapadnōńć
Przi spawaniu ciynkich -miechōw ściennych barzo ważne je wnyntrzne podpora. Bez ôdpednigo wiertu abo wnyntrznego ôpory, ciśniynie koła ôddziałuje prosto na ciynko ściana rułki, co może deformować, spłaszczyć abo poprzepaść czynść.
Rolōm wnyntrznego wsparcio niy ma ino utrzimanie ôbrōbki. Pōmogo utrzimać ôkrōngłość i przizwolo ciśniyniu koła na rōwnomierniyjsze ôddziaływanie na ôbszar spawanio. Je to ôsobliwie ważne, kej sekcyjo miechōw łōnczy sie z rułōm kōńcowōm, kołnierzōm abo łōnczyniym, pōniywoż sztywność w tych ôbszarach zmiynio sie gwałtownie.
Niysztabilne zaciśniyńcie może powodować przesuniyńcie ôbrōbki w czasie spawanio
Jeźli miech niy ma bezpiecznie zaciśniynty, ôbrōbny elymynt może sie zmiynić, chylać abo wyczerpać w czasie spawanio. Dlo gynstych czynści tyn mały ruch może niy mieć srogigo znaczynio. W przipadku ciynkich -ściynnych miechōw może to powodować ôdchylynie spawanio, rysy na kołach, lokalne pękanie abo niywyrōwnanie połōnczyń.
Ôprawka winna utrzimać czynść stabilnie bez nadmiernego-zaciśniyńcio i ôstawianio znakōw poza przestrzyniōm spawanio. W przipadku szwōw ôbwodowych mechanizm ôbrotowy musi tyż fungować płynnie bez skokōw.
Za sroge ôtwory miyndzy rułkōm kōńcowōm, kołnierzōm i miechym zwiynkszajōm ryzyko pękanio
Kej miech sōm połōnczōne ze kōńcowymi rułkami abo kołnierzami, niyrōwne kōńce, nadmierne niyzgodliwość abo niyspōjne ôtwory mogōm powodować niyrōwnomierno siyła i niyrōwnomierne ciepło w czasie spawanio szwu. Po ôchłodzyniu te ôbszary mogōm stać sie pōnktami inicjacyje pękniynć.
Słabego montażu niy może być zaôbycz utrwalōne bez samy parametry spawanio. Przed spawaniym sprawdź plaskatowość kōńcōw, kōncyntryczność, stan dopasowanio i stabilność zaciśniyńcio, coby zmyńszyć ôdchylynie kōnstrukcyjne w czasie spawanio.
Problym 4: Materyjo i przigotowanie do spawanio niy sōm akuratnie kōntrolowane
Felty bazowyj materyje mogōm stać sie pękniyniami po spawaniu
Jeźli materyjo miechōw ze stali niyrościejōncyj zawiyro włōnczynia, mikroprzeszczyń, niyrōwnomierno rubość ściany, szkody formujōnce abo lokalne felery zmōcniynio, cykl termiczny spawanio może pogorszyć te felery. Jeźli niykere czynści pękajōm pod tymi samymi parametrami, w czasie kej inksze ôstowajōm sztabilne, przichodzōnco materyjo winna być sprawdzano społym z maszinōm.
W przipadku cienkich-ściynnych miechōw materyjo mo barzo niywielgi zasōb na felery. Przed spawaniym przidajne je sprawdzynie rubości ścian, jakości tworzynio goli, ryskōw na powiyrchni, jakości kōńcōw i kōnsystyncyje partije.
Ôlej, wilgotność abo utlynek we ôbszarze spawanio wpływajōm na tworzynie sie spawanio
Ôlej, wilgotność, tlynki, pył i ôstatki ôbrōbkowe mogōm wpłynōńć na kōntakt koła i tworzynie sie spawanio. Spawanie w wilgotnym strzodowisku może tyż wkludzić pory, skażynie i lokalne felery.
Ryczyszczynie przed-spawanio może zdawać sie proste, ale je krytyczne do uszczelnianio i czynści pod ciśniyniym. Ôbszar spawanio winny być suche i czyste, a krańce winny być wolne ôd widzialnego ôleju, tlynku, wody i zaniyczyszczyń.
Materyjo, kero przilypio sie na koło spawanio, może rozdarć ściana rułki
Jeźli powiyrchnia koła spawanio mo przilygajōncy metal, rysy, ściepniyńcie abo szprosy, to może w czasie spawanio ôna ciōngnōńć sie ôd ciynkij ściany rułki. Pōniywoż ściany miechōw sōm barzo cienke, nawet lekkie ciōngniyńcie może wywołać małe łzy.
Koło spawanio winno być regularnie czyszczōne, ôblyczane i wymiyniane, coby utrzimać powiyrchnia gładko, profil stabilny i skuteczne chłodzynie. Przed utrzimaniym koła niy czekaj, aże ukŏżōm sie felery spawanio abo uszkodzynio ścian rułki.
Jak zmyńszyć pękanie w spawaniu szwōw ze stali niyrościejōncyj?
Nojprzōd tworz sztabilne ôkno procesu
W czasie ustawiynio niy reguluj ino strumiynia. Zapisuj strumiyń, wartkość spawanio, tryb impulsowy, ciśniynie koła, czas ściśniyńcio, warōnki chłodzynio i wyniki po-spawaniu razym.
Dobry zbiōr parametrōw winiyn społniać trzi warōnki: brak przepolynio-, ôdpednio fuzyjo spawanio i sztabilno wydajność wycieku abo testowanio ciśniynio. Ôcynianie ino podle wyglōndu może łacno kludzić do felernych antragōw.
Używaj spawalniczych i kōnstrukcyji ôpornych przeznaczōnych do miechōw
Spawanie miechōw winno sie używać spawanio koł sztimujōncych do strzednice rułki, wysokości goli i położynio spawanio. Kej to potrzebne, użyj wnyntrznego wiertu, koła ôpornego abo form-mocujōncego ôprawy, coby ciśniynie było rōwnomiernie porozkłodane na ôbszarze spawanio.
Niy używaj sztandardowego koła spawanio szwōw plaskatych-arkuszach do kożdyj specyfikacyje michōnka. Roztōmajte rubości ścian, wysokości goli i kōnstrukcyje połōnczyń mogōm wymogać roztōmajtych kōnstrukcyji koł i ôpornych.
Kōntrola luki w fit-up i kōncyntryczność
Przed spawaniym sprawdź plaskate kōńcōw, niyzgodliwość, kōncyntryczność i stabilność zaciśniyńcio. W przipadku szwōw ôbwodowych ôbrōbka musi sie płynnie ôbrōcać bez skokōw abo ekscentrycznego ruchu.
Czym barzij stabilny je zespōł, tym łacnij je utrzimać stałe parametry spawanio. Jeźli sama fit-up mo sroge ôdchylynie, stabilne spawanie je ciynżke bez wzglyndu na to, jak parametry sōm regulowane.
Kōntroluj rytm spawanio, coby uniknōńć grōmadzynio sie ciepła
W czasie ciōngłyj produkcyje mōnitorować tymperatura koła spawanio, tymperatura ôbrōbki i zmiany farby spawanio. Jeźli pękniynia w niyskorniyjszych czynściach wzrostajōm, problymym może niy być nagło zmiana parametrōw. Może to być grōmadzynie sie ciepła abo niystykajōnce chłodzynie.
To może być poprawiōne bez ôptymalizacyjo czasu cyklu, zmocniynie chłodzynio i regularne kōntrolowanie stanu koła spawanio. W przipadku produkcyje seriowyj zapisuj zmiany spawanio w czasie ciōngłyj ôperacyje, a niy ino wynik piyrszego-czynści.
Przed spawaniym czyścić i ôchłodzić pod kōntrolōm po spawaniu
Przed spawaniym usuwaj ôlej, wilgotność i tlynki. Po spawaniu unikać nagłego przimusowego ôchłodzynio i wczasnego ruchu czynści. W przipadku produktōw ô wysokich-potrzebowaniach, przekludzaj testy wycieku, ciśniynio abo niy-destrukcyjne zgodnie ze sztandardym klienta.
Te kroki mogōm wyglōndać proste, ale w przipadku ciynkich-ściennych miechōw ze stali niyrościejōncyj czynsto majōm bezpostrzedni wpływ na wydajność.
FAQ
P: Je maszina spawanio szwōw MFDC ôdpowiednio do miechōw ze stali niyrościejōncyj?
Odp.: Tak, ale potrzebuje ôdpednigo koła spawanio, ôprawy, wnyntrznego podpory i parametrōw. Miech mo ciynke ściany, bezto sztandardowe ustawiynia spawanio szwōw plaskatych-arkuszy niy winny być stosowane bezpostrzednio.
P: Czymu miech ze stali niyrościejōncyj pękajōm w czasie spawanio?
Odp.: Czynste prziczyny ôbyjmujōm nadmierne abo niystykajōnce wejście ciepła, niyrōwnomierne ciśniynie koła, słabe podpora ôprawy, niywyrōwnanie koła, felery materyje, słabe czyszczynie przed spawaniym i niyprawidłowe chłodzynie po spawaniu.
P: Może ôbniżynie strumiynia zapobiygać pękaniu?
A: Niy dycki. Nadmierny strumyk może sprawić przepalenie-, ale za mało strumiynio może sprawić niykōmpletno fuzyjo, co może pękać w czasie wycieku abo podszukowań ciśniynio. Sztabilne ôkno procesu winno być potwierdzōne bez prōbkowe podszukowania.
P: Je niższe ciśniynie koła spawanio dycki bezpieczniyjsze?
Odp.: Niy. Nadmierne ciśniynie może poprzełamać ściana rułki, ale za małe ciśniynie może powodować niysztabilny kōntakt i lokalne przegrzanie. Ciśniynie musi ôdpadać rubości ściany, geōmetryje goli, profilu koła i metodzie wsparcio.
Wzniōsek
Pękanie ścian rułek w spawaniu szwōw ze stali niyrościejōncyj niy ma zwykle sprawiōne ino jednym parametrym. Rzeczywistymi faktorami, co noleży kōntrolować, sōm wejście ciepła, ciśniynie koła spawanio, podpora ôprawy, akuratność montażu, stan materyje i chłodzynie po spawaniu.
Samo zmyńszynie strumiynia niy styknie, a po prostu zwiynkszanie ciśniynio może stworzić nowe problymy. Barzij niezawodnym podejściym je zbudowanie sztabilnego ôkna procesu spawanio, a potym użycie koł spawanio, wnyntrznego podpory, ôpraw i kōntrolowanych metod chłodzynio, co sztimujōm do struktury miechnika. W przipadku zastosowań ô uszczelniyniu, ciśniyniu abo wysokij-niyzawodności, do potwierdzynio jakości spawanio winno sie używać podszukowań wyciekōw, podszukowań hydrostatycznych abo niy-destrukcyjnych podszukowań.
Jeźli masz do czyniynio z pękaniym miechōw ze stali niyrościejōncyj, przepaleniym -, słabōm szczegōłowościōm abo awaryjōm szwu, możesz wysłać do Haifei materyjo miechōw, rubość ściany, wymiary goli, położynie spawanio, struktura połōnczynio, wymogania testowanio i cyl produkcyje. Mogymy pōmōc ôcynić ôdpednio maszina spawanio szwōw MFDC, norzyńdzia do spawanio koła i autōmatyzowane rozwiōnzanie spawanio szwōw podle twojigo rzeczywistego ôbrōbnego elymyntu.