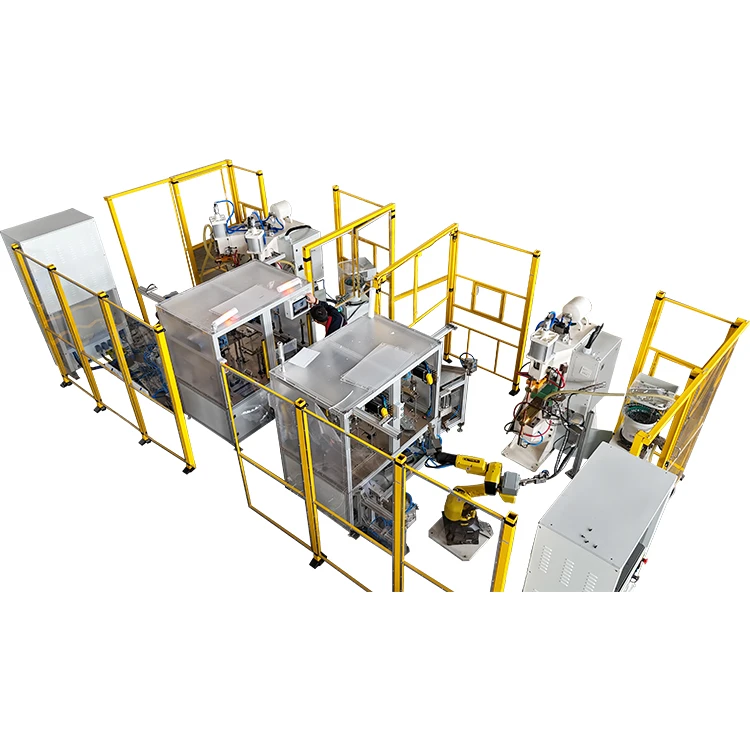
Wyzwanie słabych abo "zimnych" spaw-kaj niystykajōnco fuzyjo prowadzi do niyôdpednij wytrzymałości połōnczynio-ôstowo znaczōncōm przeszkōdōm we produkcyji aluminium. Pōniywoż gałyńzie take jak autowo, elektrōnika i lotniczo kosmos coroz czynścij polygajōm na lekkich aluminiowych kōnstrukcyjach, zapewniynie niezawodności połōnczyń je nojbarzij ważne. Tyn przewodnik zawiyro praktyczne, spiyrane ôd industryje-strategije do eliminowanio zimnych spaw bez ôptymalizacyjo twojichmaszina spawanio placowoi kōntrola procesōw.


Zrozumiynie wyzwanio: Czymu aluminiowe spawania plackowe niy działajōm
Coby z sukcesym spawać aluminium, trza nojprzōd zrozumieć unikatowe włosności fizyczne, co czyniōm je tak wymagajōncym w porōwnaniu ze stalōm. "Zzimne spawanie" to połōnczynie, kere zdowo sie strukturalnie stałe na powiyrchni, ale brakuje mu wymoganyj wnyntrznyj fuzyje (tworzynie sie nugget), co skutkuje słabym, niyniezawodnym połōnczyniym.
Definicyjo zimnego spawanio
Zimne spawanie, czynsto ôkryślane za "fałszywe spawanie" abo "wirtualne spawanie", wystympuje, kej ciepło wygenerowane w czasie procesu spawanio placowego ôdpornościowego je niystykajōnce do stworzynio akuratnego stopōnego nuggetu miyndzy dwōma harmōnikami metalu. Tyn brak fuzyje ôznaczo, iże połōnczynie polygo ino na ciśniyniu mechanicznym i powiyrchniowym wiōnzaniu, co prowadzi do wczasnego awaryje pod naprziciyniym.
Robocze prawidło porażki
Głowne prziczyny zimnych spawań w aluminium sōm zakorzyniōne w jego nauce materyjnyj:
- 1.Izolacyjno warstwa tlynku: Aluminium naturalnie tworzi na swojij powiyrchni ciynko, twardo warstwa tlynku aluminium (Al2O3). Tyn utlynek mo tymperatura topniynio przekroczajōnco 2 000 stopni (3 632 stopni F), moc srogszo aniżeli tymperatura topniynio metalu bazowego aluminium, kero wynosi kole 660 stopni (1 220 stopni F). Ta barzo ôdporno warstwa działo za izolatōr, zapobiygajōnc stałym przepływowi strumiynia spawanio i gynerujōnc niyzbyndne ciepło do fuzyje.
- 2.Ekstremalne rozproszanie ciepła: Aluminium mo wysoko przewodność elektryczno (sztyrokrotnie srogszo ôd stali) i wysoko przewodność cieplno (trzi razy srogszo ôd stali). Ciepło gynerowane na granicy je wartko kludzōne daleko ôd strefy spawanio. Jeźli ynergijo spawanio niy ma dostarczano z ekstremalnie wysokōm tyngościōm strumiynio i krōtkim czasym trwanio, ciepło rozproszy sie, zanim powstowo stopiōny nugget.
- 3.Niydokładno kōntrola ciśniynio: Miynkość aluminium sprawio, iże je barzo wrażliwe na siyła elektrody. Za moc siyły zmyńszo ôdporność kōntaktowo, co prowadzi do niystykajōncyj wytwarzanio ciepła. Za niywielgo siyła może powodować nadmierne płyskanie (wyciepniyńcie) i przilypiynie sie elektrod.
Rozwiōnzanie: Ôptymalizacyjo twojij masziny do spawanio do aluminium
Eliminacyjo zimnych spawań wymogo wszechstrōnnego podejścio, co zaczyno sie ôd ôdpednigo urzōndzynio i akuratnyj kōntrole procesōw.
Przidajność technologije strzednij frekwyncyje DC (MFDC)
W przipadku wysokij jakości spawanio placowego aluminium, industryjalny sztandard przeniōs sie z tradycyjnych spawaczy przemiennego przemiennego na technologijo falownika strzedniofrekwyncyjnego strumiynia bezpostrzednigo (MFDC). Przidatności sōm znaczōnce:
- Precyzyjo i wartkość: Systymy MFDC fungujōm na wysokich frekwyncyjach (zwykle ôd 1 000 Hz do 4 000 Hz), co przizwolo na czas ôdpowiedzi myńszy aniżeli 0,5 milisekundy. Ta gibko, akuratno lifrowanie ynergije je kluczowe do przezwyciynżynio wysokij przewodności cieplnyj aluminium.
- Wyjdaność ynergetyczno: Wyjście DC zmyńszo straty indukcyjne, co sprawio, iże proces je barzij ynergo-wydajny i sztabilny w porōwnaniu ze systymami AC.
- Spōjność spawanio: Lepszo kōntrola nad teroźnōm formōm wele zapewnio stałe wejście ciepła, co je życiowo ważne do utrzimanio jakości nuggetu w czasie produkcyje ô wysokim -ôbjyntości.
Precyzyjno kōntrola parametrōw
Spawanie aluminium wymogo parametrōw, co sōm drastycznie rōżne ôd stali-zaôbycz 2 do 3 razy teroźnych i moc krōtszych czasōw spawanio, jak ôkryślajōm sztandardōw takich jak AWS C1.1 i ISO 18595.
| Rubość materyje (mm) | Siyła elektrody (kN) | Strōm spawanio (kA) | Czas spawanio (cykle/60Hz) | Średnica docylowego nuggetu (mm) |
| 0.8 | 2.0 - 3.0 | 18 - 22 | 3 - 5 | 4.5 - 5.0 |
| 1.2 | 3.0 - 4.5 | 24 - 30 | 5 - 8 | 5.5 - 6.0 |
| 1.5 | 4.0 - 5.5 | 28 - 35 | 6 - 10 | 6.0 - 7.0 |
Nojlepszo praktyka: Zaimplymyntować wielo-harmōnogram spawanio. Impuls przed-spawanio może być użyty do przełamanio worsztwy utlynu, po kerym przichodzi głōwny impuls spawanio do fuzyje, jak tyż impuls tymperatury po spawaniu do zmyńszynio wartkości chłodzynio i zminimalizowanio pękań.
Podstawowe przigotowanie powiyrchnie przed spawanio
Czysto powiyrchnia je niy-negocjowalno. Nawet nojbarzij zaawansowano maszina spawanio placowo niy może rykōmpynsować złych warōnkōw powiyrchnie.
- Rynowacyjo mechaniczne: Do usuniyńcio warstwy utlynu użyj dedykowanych szczotkōw drōtowych ze stali niyrościejōncyj abo zautōmatyzowanych systymōw ściyranio.
- Chymiczne czyszczynie: Do chymicznyj dezoksydacyje używaj łagodnych kwasowych abo alkalicznych roztworōw.
- Czułość na czas: Aluminium zaczyno sie zaroz re-utlyniać. Spawanie musi być przekludzōne w czasie ôd 2 do 8 godzin ôd narychtowanio powiyrchnie, coby zapewnić stało ôdporność kōntaktowo.
Zarzōndzanie i kōnserwacyjo elektrod
Elektrody miedziane i aluminium łatwo stopujōm we wysokich tymperaturach, co powoduje skażynie blanki elektrody i pōmiana kształtu (przylypniyńcie).
- Kształt elektrody: Użyj elektrod we kształcie kopuły-ô prōmiyniu ôd 50mm do 100mm.
- Zautōmatyzowane ôblyczynie: Wdrożynie autōmatyzowanego systymu ôblyczynio elektrod. Elektrody winny być lekko ôblyczōne po co 50 do 100 spawań, coby utrzimać noleżno geōmetryjo i przewodność, coby zapewnić, iże wydajność twojij masziny spawanio placowego ôstowo ôptymalno.
Weryfikacyjo jakości i ciōngłe ulepszanie
Coby zapewnić trwało jakość, zaimplymyntuj rygorystyczny proces weryfikacyje:
- Destrukcyjne testy: Regularne testy ôbłuszczanio sōm zdatne do zweryfikowanio, eli strzednica spawanio nuggetu społnio minimalno wymogano miara.
- Testowanie niy-destrukcyjne (NDT): W przipadku krytycznych zastosowań użyj ultradźwiękowych testōw abo dynamicznego mōnitorowanio ôdporności, coby sprawdzić, eli sōm wnyntrzne felery bez zniszczynio czynści.
- Registracyjo danych: Używać systymōw Industrial IoT (IIoT) do zalogowanio krziwych strumiynio, siyły i czasu dlo kożdego spawanio, co zapewnio połno śledzialność i ułacnio ciōngłe ulepszanie procesōw.
Wzniōsek
Eliminacyjo zimnych spawań we aluminium wymogo zaangażowanio sie we precyzyjo na wszyskich etapach procesu. Bez inwestowanie w technologijo MFDC, przestrzeganie ścisłych wytycznych parametrōw i utrzimanie rygorystycznego zarzōndzanio powiyrchniōm i elektrodami, producynci mogōm ôsiōngnōńć niezawodne, wysoko-wytrzymałości połōnczynia, co społniajōm abo przekroczajōm industryjalne sztandardōw.