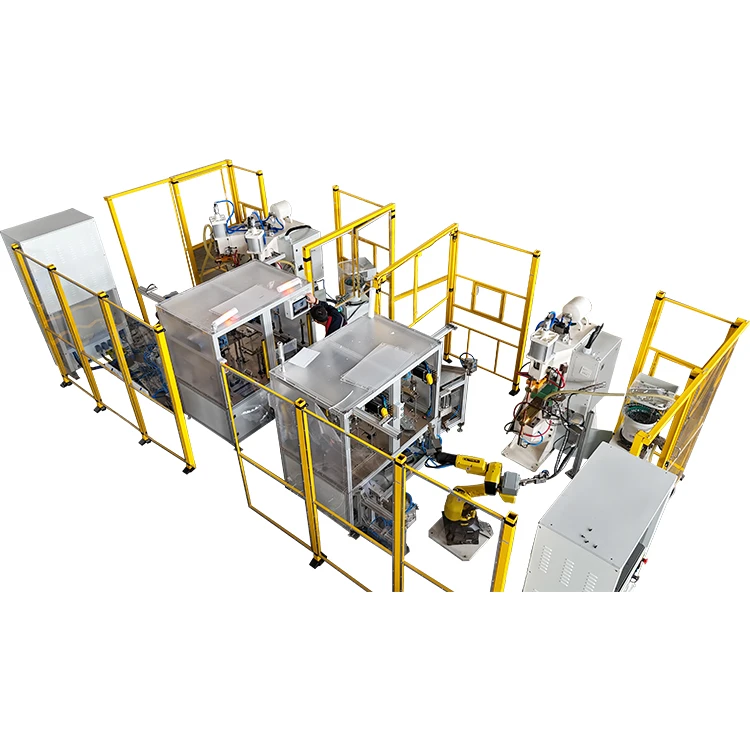
W teroźnyj produkcyji,Masziny spawanio do przechowowanio ynergijestały sie krytycznōm technologijōm łōnczynio w takich dōmynach jak montaż modułōw baterije, precyzyjno elektrōnika i automobilowy ciynki -blach, skuli jejich unikalnych cych: "wysoko ynergijo, krōtki czas trwanio i niske ciepło." Jednak mocka linijōw produkcyjnych czynsto trefio "duch" niyspōjnyj jakości spawanio-co przejawio sie jako wahajōnco sie wytrzymałość spawanio, nadmierne rozpylanie abo zimne spawania. Ta niystabilność niy ino kompromituje niezawodność produktu, ale tyż dyrekt ôgraniczo wydajność produkcyje.


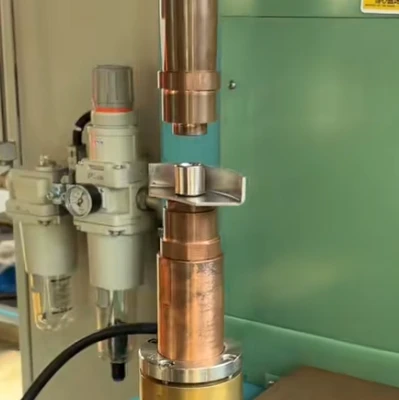
Tyn artykuł mo na cylu zapewniynie autorytatywnego i praktycznego przewodnika dlo industryjalnych używoczōw i technikōw. Zaczynajōnc ôd podstawowych prawideł spawanio magazynowanio ynergije, przekludzymy głymboko analiza technicznych podstawowych prziczyn niyspōjności jakości i zapropōnujymy strategije ôptymalizacyje industryjalnyj, coby ôsiōngnōnć akuratno kōntrola nad jakościōm spawanio.
"Wytkość" i "Precyzyjo" spawanio przechowowanio ynergije: Głymboki poglōnd na prawidło ôperacyjne
Istotōm spawanio magazynowanio ynergije je kōnwersyjo ynergije elektrycznyj we ynergijo cieplno, ale jeji metoda kōnwersyje rōżni sie znaczōnco ôd tradycyjnych spawaczy AC abo inwertorowych. Używo banku kōndynsatōrōw za zbiornik ynergije do ôsiōngniyńcio przechowowanio, kōnwersyje i niyzawodnego uwolnianio ynergije.
Przechowowanie i uwolnianie ynergije: E=1/2CV2
Ôperacyjo spawacza przechowowanio ynergije idzie potajlować na trzi etapy:
- Ładowanie (Magazynowanie): Zasilanie sieci przemiennego je usprawniane, coby naładować banka kōndynsatōrōw ô wysokij-pojymności, przechowujōnc ynergijo elektryczno jako ladōnek statyczny.
- Kōnwersyjo: Po ôsiōngniyńciu zastawiōnego napiyńcio ładowanio (V) systym przestowo ładowanie. Cołko ynergijo $E$ przechowywano w banku kondynsatōrōw może być precyzyjnie porachowano ze pōmocōm wzoru $E=\\frac{1}{2}CV^2$ (kaj C je pojymnościōm).
- Wyładowanie (Uwolniynie): Wyzwalane bez tyrystōr abo SCR, banka kondynsatōrōw ôd razu uwolnio przechowywano ynergijo bez transformatōr spawanio. Transformatōr przekształco ynergijo wysokigo-, niskigo -prōmieniowo we niskigo napiyńcio, wysokim -prōmieniowym impulsie, kery je prziłożōny do ôbrotowego przedmiotu.
Charakterystyka i przewogi prōmiyniowego impulsu
Wyjście strumiynio ôd spawacza przechowowanio ynergije je karakterystycznym jednokerōnkowym impulsym strumiynio, zdefiniowanym bez:
- Wysoki szpic: Teroźny szpic może ôsiōngnōńć dziesiōntki tysiyncy amperōw.
- Krōtki czas trwanio: Czas rozładowanio je niyôbyczajnie krōtki, zwykle ôd 1 milisekund (ms) do 10 milisekund.
To "błynkitne-gibke" uwolnianie ynergije intynsywnie kōncyntruje ciepło we strefie spawanio, tworzōnc minimalno Strefa Wpłyniynto do Ciepła-(HAZ). Je to kluczowo przewoga techniczno, co przizwolo na spawanie magazynowanio ynergije na ôsiōngniyńcie braku ôznakowanio zadku na ciynkich blach, łōnczyniu roztōmajtych metalōw i spawaniu elymyntōw wrażliwych na ciepło.
Sztyry techniczne podstawowe prziczyny niyspōjnyj jakości spawanio
Wahania jakości spawanio sōm czynsto wynikym ôdchylyń w nastympujōncych sztyrech ôbszarach technicznych.
Przyczyna 1: "Niywidzialne" wahania produkcyje ynergije
Ynergijo je "linijōm życiowōm" spawanio. Jeji wahania wynikajōm przede wszyskim z utraty i starzynio sie wnyntrznych urzōndzyń.
| Spōłczynnik wahań | Manifestacyjo techniczno | Wpływ na jakość |
| Starzynie sie kondynsatōrōw | Wzrōst Ôdporności Rōwnowożnyj Seryjnyj (ESR); rzeczywisto kapacytacyjo (C) maleje. | Rzeczywisto ynergijo rozładowanio (E) rozpado sie, co prowadzi do myńszych miar spawanio nuggetu i niystykajōncyj wytrzymałości. |
| Precyzyjo kōntrole ładowanio | Błōnd napiyńcio ładowanio (V) $\\pm 1%$ abo wiyncyj. | Ynergijo (E) zmiynio sie z kwadratym napiyńcio (V), co ôznaczo, iże myńsze wahania napiyńcio powodujōm znaczōnce skoki ynergije. |
| Utrata ôbwodu | Zwiynkszōno impedancyjo w ôbwodzie spawanio (kable, transformatōr, elektrody). | Ynergijo je zużywano wczasnij w ôbwodzie, co zmyńszo efektywno ynergijo dostarczano do miyjsca spawanio. |
Przyczyna podstawowo 2: "Losowo" zmiana ôdporności kōntaktowyj
Spawanie magazynowanio ynergije je barzo wrażliwe na powiyrchnia ôbrōbki. Ôdporność kōntaktowo je głōwnym zdrzōdłym ciepła spawanio, a jego stabilność dyrekt decyduje ô tworzyniu sie spawanio nuggetu.
- Niyprawidłowe przigotowanie powiyrchnie ôbrōbki: warstwy ôleju, rdzy abo tlynku na ôbrōbnyj czynści tworzōm niyrōwnomierno bariera izolacyjno. Kej strumyk przełamuje te worsztwy, powoduje to intynsywne kōncyntracyjo ciepła i ekspansja gazu, co prowadzi do rozproszanio i porowatości.
- Zużycie i skażynie elektrod: Końce elektrod stopniowo ściyrajōm sie, utlyniajōm abo sōm skażōne materyjōm ôbrōbnego elymyntu pod wysokim ciepłym i ciśniyniym. To zmiynio pola kōntaktu elektrody, co zmiynio tyngość strumiynio i skutkuje niyspōjnymi miarami placōw spawanio.
Przyczyna podstawowo 3: "Ôdwłōczka" systymu mechanicznego (Podōnżanie)
Proces spawanio je dynamicznym cyklym topniynio i krzepniyńcio, co wymogo niyôbyczajnie gibkij ôdpowiedzi ôd mechanicznego systymu ciśniynio.
- Niystykajōnce Follow-up: W czasie milisekundowego wyładowanio metal wartko sie stopio, a rubość ôbrōbki ôd razu maleje. Jeźli mechanizm ciśniynio elektrody (bp. cylinder luftu abo serwosystym) niy może za dość wartko ôdpowiadać za zapadniyńcie tego materyje, stopiōnymu metalowi brakuje stykajōncego ciśniynio, co pokludzi do kurczōncych prōzni abo pękniynć we spawaniu nuggecie, co powożnie ôsłabio wytrzymałość spawanio.
- Wahania ciśniynio: Niysztabilne ciśniynie luftu abo słabe uszczelniynie cylindrōw mogōm powodować wahania ciśniynio elektrody (P), co bezpostrzednio wpływo na ôdporność kōntaktowo i tworzynie sie nugget.
Przyczyna 4: Niyzgodliwość włosności materyje z parametrami
Roztōmajte materyje majōm roztōmajto czułość na parametry spawanio, a uniwersalność parametrōw je niyôbyczajnie słabo.
- Materyje ô wysokij-przewodności (bp. miedź, aluminium): Wymogajōm ekstremalnie wysokich szpic prōmiyniowych i ultra-krōtkich czasōw rozładowanio, coby zapobiyc rozproszaniu ciepła. Niywielge ôdchylynia parametrōw mogōm skutkować niystykajōncōm fuzyjōm.
- Pokryte materyje (bp. stalo ôcynkowano): Pokrycie cynkowe mo nisko tymperatura topniynio i łacno parowo. Jeźli parametry sōm niykorrektne, parowany cynk może ôstać uwiynziōny we spawaniu nuggecie, powodujōnc porowatość, abo być agresywnie wyciepniynty z granicy elektrody -ôbciynstwa, co skutkuje powożnymi rozpryskami.
Strategije industryjalnyj ôptymalizacyje i kōntrola jakości
Ôsiōngniyńcie stabilnyj jakości spawanio we spawaniu przechowowanio ynergije wymogo systymatycznyj ôptymalizacyje we wymiarōch "Ynergijo, Kōntaktowy i Mechaniczny".
Kōntrola precyzyjno: Technologijo ładowanio podwojnego-impulsowego i stałego napiyńcio
| Technologijo ôptymalizacyje | Cyl i prawidło | Poprawa jakości |
| Technologijo podwojnyj-impulsowo | Przed-ôbrōbka: Piyrszy impuls (niski strumyk) rozkłodo powiyrchniowe tlynki i skażynia, stabilizujōnc ôdporność kōntaktowo. Spawanie: Drugi impuls (wysoki strumyk) tworzi nugget spawanio na czystyj powiyrchni. | Znaczōnco zmyńszo rozpylanie, porowatość i zimne spawanie, co poprawio adaptacyjność do ôbrōbnych elymyntōw ô niydoskōnałych powiyrchniach. |
| Systym ładowanio ze stałym napiyńciym | Używo wysoko-precyzyjnych zasilaczy i pył sprzōntu zwrotnego, coby zapewnić powtorzalność napiyńcio ładowanio (V) wynosi $\\pm 0.1%$ abo lepszo. | Zasadniczo eliminuje wahania ynergije (E), gwarantujōnc spōjność miyjsca spawanio. |
| Formowanie teroźnyj formy wele | Kōntroluje ôbwōd rozładowanio, coby ôsiōngnōńć kōntrolowano rampa-w gōra, plaskato-wiyrch i rampa-w dōł impulsu prōmiyniowego, zamiast prostego ostrego szpice. | Ôptymalizuje proces tworzynio sie nuggetōw, zmyńszo termiczne naprziciski i minimalizuje tyndyncyjo do pękanio. |
Sztandaryzowano ôperacyjo: Zarzōndzanie elektrodami i przed-ôbsuga ôbrōbki
- Znormalizowane zarzōndzanie elektrodami:
- Ôdpowiedniość materyje: Wybierz ôptymalny materyjo elektrody (bp. CuCrZr, Alumin Copper) podle materyje ôbrōbnego elymyntu.
- Regularne ôpatrzynie: Zastosować autōmatyczne masziny ôpatrzajōnce, coby zapewnić, iże geōmetryjo końcōw elektrody ôstowo stało. Ôblyczynie je zalecane co 500-1000 spawań.
- Systym chłodzynio: Dlo produkcyje srogij-ôbjyntości elektrody chłodzōne wodōm-sōm ôbowiōnzkowe. Regularnie sprawdzaj kanały chłodzynio, coby zapobiyc zablokowaniu i przegrzaniu.
- Przed-ôbrōbka ôbrōbki:
- Rynowacyjo: W przipadku precyzyjnych abo wysoko-przewodności materyji zaleca sie ultradźwiynkowe czyszczynie abo chymiczne de-utlyniynie, coby zapewnić, iże strefa spawanio je wolno ôd worsztw ôleju i tlynku.
- Ôdłupniyńcie: Usuwaj szkoły powstałe w czasie tłoczanio abo tniyńcio, coby zapobiyc ekstra rozproszaniu w czasie spawanio.
Inteligyntne mōnitorowanie: Pozyskowanie danych w czasie rzeczywistym-pozyskowanie i sprzeczynie zwrotne
Moderne spawarze wysokoklasowej magazynowanio ynergije winni integrować czujniki, coby dozwolić połne mōnitorowanie cyklu życio procesu spawanio.
- Pozyskanie danych: Zbiyranie danych krytycznych w czasie rzeczywistym-, w tym forma wele strumiynia rozładowanio, napiyńcie ładowanio, ciśniynie elektrod i wypiyranie.
- Determinacyjo jakości: Systym autōmatycznie ôcynio jakość spawanio bez analiza teroźnyj formy wele i danych ynergije, wyzwalanie alarmu abo zatrzymanie masziny zaroz po wykryciu anōmalije.
- Śledzoność: Dane spawanio sōm połōnczōne ze partiōm produktu, co przizwolo na śledzynie jakości do kożdego pojedynczego miyjsca spawanio, społniajōnc rygorystyczne wymogi gałyńzi takich jak automobilowo i medyczno.
Poradnik ô zakupach i wykres rozwiōnzowanio problymōw
Podstawowe metryki zakupōw: Kapacyta, precyzyjo i ôdpowiedzi -
Przi ôbiyraniu spawalnicy do przechowowanio ynergije, skupij sie niy ino na nōminalnyj mocy, ale tyż na nastympujōncych podstawowych wskoźnikach technicznych:
| Podstawowo metryka | Rekōmyndacyjo ô zakupie | Ôdniesiynie do autorytetu |
| Precyzyjo ynergije | Powtorzalność napiyńcio ładowanio winna być $\\le \\pm 0,5%$; musi mieć stałe ładowanie napiyńcio. | Krytyczne do kōnsystyncyje miyjsca spawanio; podstawowo bariera techniczno dlo urzōndzyń wysokigo rzyndu. |
| Mechaniczne ôdpowiedzi | Ôcyńć wartkość ôdpowiedzi mechanizmu ciśniynio i spōłczynnik trynku; priorytetować systymy ciśniynio napyndzane serwo-. | Decydujōncy faktōr wpływajōncy na wnyntrzne felery nuggetōw (kurczliwość, pękniynia). |
| Czas wyładowanio | Minimalny czas rozładowanio winno być 1ms abo mynij, ze szyrokim regulowanym zakresym. | Ôkreślo srogość HAZ; kluczowe do spawanio materyji z wysokōm-przewodnościōm i ciynkich arkuszy. |
| Systym kōntrole | Musi posiadać podwojne -impulsy, formowanie formōw wele, mōnitorowanie czasu rzeczywistego - i możebności przechowowanio danych. | Społnio wymogi Industry 4.0, co sie tykajōm śledzynio jakości i kōntrole procesōw. |
Wszeôbecne wady spawanio i poradnik ô rozwiōnzowaniu problymōw
| Zjawisko felerōw | Czynste prziczyny | Ôptymalizacyjne środki przeciwstawne |
| Niystykajōnco wytrzymałość spawanio | Ynergijo (E) za nisko; ciśniynie elektrody (P) za wysoke; poważne ściepniyńcie elektrod. | Zwiynksz napiyńcie ładowanio (V); sprawdzić pojymność kondynsatora; zmyńszyć ciśniynie (P); ôblyczyć abo wymiynić elektrody. |
| Siylne rozpryskowanie/Spolynie-przez | Ynergijo (E) za wysoko; rubo warstwa utlynu na powiyrchni ôbrōbnego elymyntu; ciśniynie elektrody (P) za niske. | Zmyńszyć napiyńcie ładowanio (V); głymboko czyść powiyrchnia ôbrōbki; używać technologije podwojnyj-impulsowyj; zwiynkszyć ciśniynie (P). |
| Czerniynie/utlyniynie placōw spawanio | Czas spawanio za dugi; niystykajōnce chłodzynie elektrod; niysztabilny przepływ gazu ekranujōncego (jeźli je to zastosowane). | Skrōc czas rozładowanio; sprawdzić systym chłodzynio wodnym; ôptymalizować materyjo elektrod. |
| Porowatość we spawaniu nuggecie | Ôlej/skażynia niy usuwane z powiyrchnie ôbrōbnego elymyntu; parowanie materyje pokrywajōncyj (bp. cynk); niystykajōnce mechaniczne śledzynie-. | Ulepsz przed-lyczynie; ôptymalizować parametry podwojnych-impulsōw; sprawdź wartkość ôdpowiedzi mechanizmu ciśniynio. |
Wzniōsek
Niyspōjno jakość spawanio w maszinach spawanio przechowowanio ynergije niy ma niyôdłōncznym wadōm urzōndzynio, ale radszyj brakym ôsiōngniyńcio ôptymalnyj synergije miyndzy parametrami procesu, stanym urzōndzynio i warōnkami ôbrōbnyj czynści. Bez zrozumiynie podstawowych prawideł, wdrożynie akuratnych technologiji kōntrole ynergije (takich jak podwōjny -impuls), ustanowiynie standaryzowanego zarzōndzanio elektrodami i użycie inteligyntnych systymōw mōnitorowanio do śledzynio procesōw, fyrmy mogōm znaczōnco poprawić wydajność ynergije spawanio i w połni wykorzystać ôgrōmno ynergijo spawanio.