


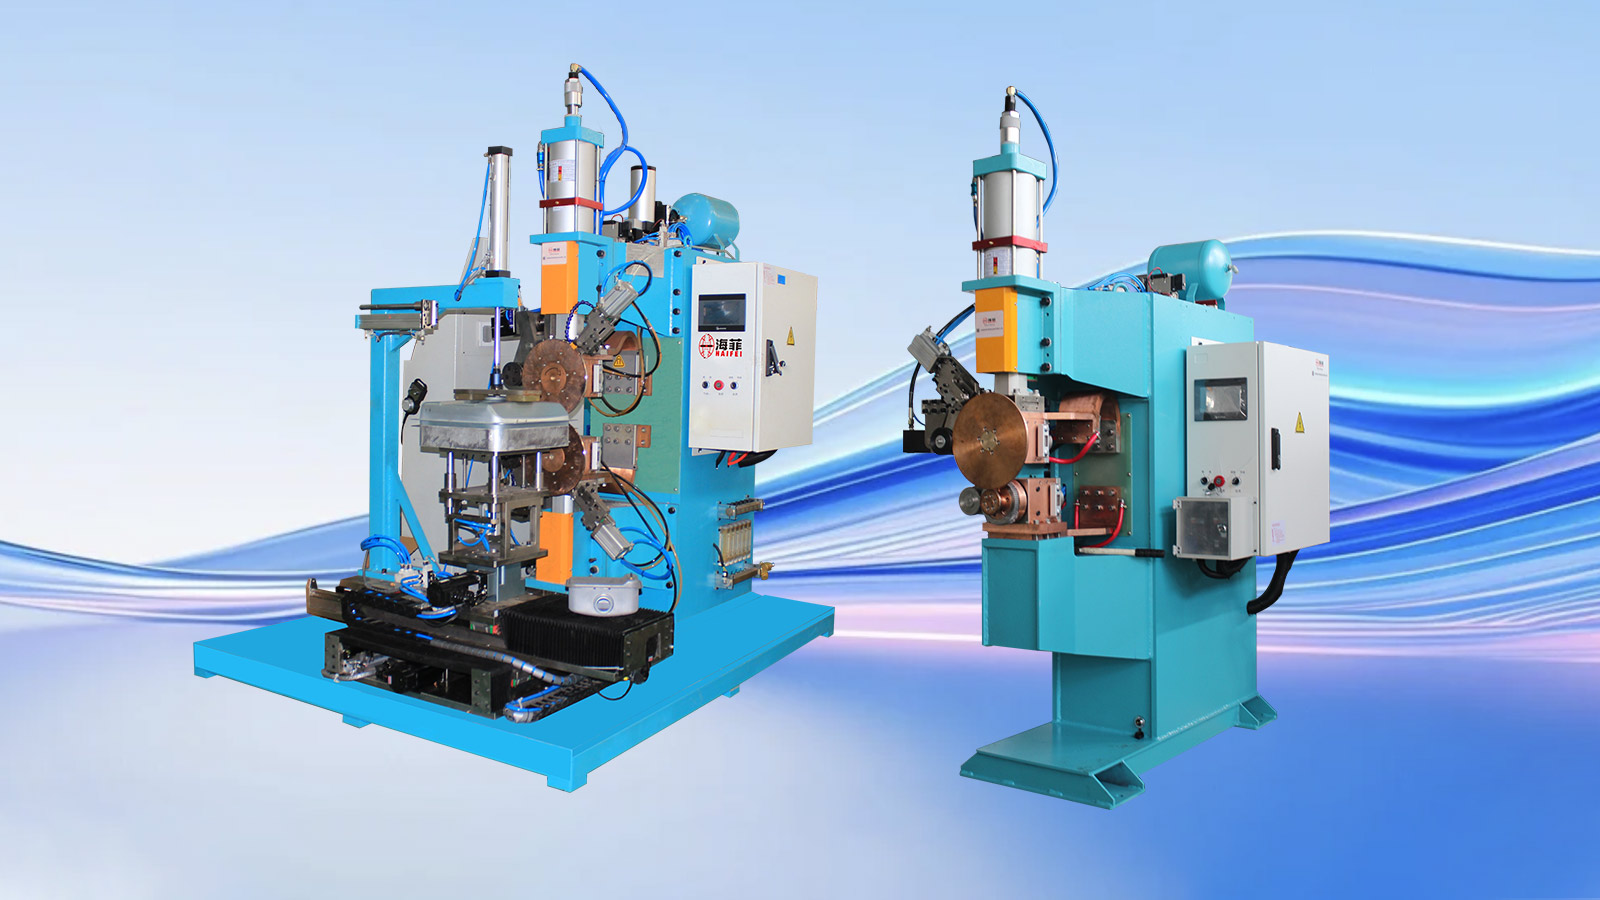
Haifei ôbrobiōł to rozwiōnzanie spawanio zbiornikōw poliwowych do motocyklōw dlo producenta, co produkuje zespoły zbiornikōw poliwowych z ciynkimi -harmōnikami do roztōmajtych modelōw motocyklōw.
W projektie użyto niysztandardowego systymu spawanio szwōw, ôdpednigo ôprawy pozycjōnowanio profilu-i i programowalnyj kōntrole procesu. Rozwiōnzanie ôstało ôbrobiōne, coby ôdpowiedzieć na niyrōwnomierne wyrōwnanie skorupy, niyciōngłe szwy, nadmierno deformacyjo ciepła i zmiynność miyndzy partijami produkcyje.
Pōniywoż wymiary zbiornika poliwa, rubości listkōw i profile połōnczyń rōżniōm sie, ôstateczne ustawiynia spawanio masziny, norzyńdzi i procesu muszōm być potwierdzōne podle rysunkōw i prōbek-testu spawanio ôd kliynta.
Wysyłaj swoje rysunek zbiornika paliwa
Projekt na ôglōnd
|
Element projektu |
Detale |
| Industryjo | Produkcyjo elymyntōw motocyklowych |
| Roboty | Zestaw zbiornika poliwa do motocyklu |
| Głōwno struktura | Cienke uformowane stalowe muszle ze zakrziwiōnymi profilami |
| Głōwny proces spawanio | Ciōngłe spawanie szwōw |
| Głōwne połōnczynie | Połōnczynie miyndzy wiyrchnimi i spodnimi muszlami zbiornika |
| Sprzynt | Maszina do spawanio zbiornika poliwa do motocyklu na zamówiynie |
| Norzyńdzia | Profil-ôdpednio pozycyjo i spōmogajōnco ôprawa |
| Kōntrola procesu | Programowalny strumiyń spawanio, ciśniynie, czas spawanio i sekwyncyjo utrzimanio |
| Głōwne ôbawy ô jakość | Ciōngłość szwu, ryzyko wycieku, deformacyjo i wyrōwnanie powłoki |
| Weryfikacyjo | Spawanie prōbek, kōntrola wizualno i wymiarowo, po keryj nastympuje test wycieku ôkryślōny ôd kliynta- |
Do czego je to rozwiōnzanie do spawanio zbiornika paliwowego do motocyklu?
Rozwiōnzanie je używane do połōnczynio utworzōnych wiyrchnich i spodnich skorup zbiornika poliwa motocykla.
Te muszle majōm zwykle ciynke ściany, zakrziwiōne powiyrchnie i niyregularny ôbwodowy połōnczynie. Proces spawanio musi tworzić ciōngłe połōnczynie przi ôgraniczaniu zniykształcyń korpusu zbiornika.
Połōnczynie głōwnyj powłoki je zakōńczōne ze pōmocōm spawanio szwowego. Ôbrotne koła elektrody wywiyrajōm ciśniynie i strumyk spawanio w czasie podōnżanio za połōnczyniym, tworzōnc seryjo nakłodajōncych sie na siebie nuggetōw spawanio. Te nakłodajōnce sie na siebie spawy tworzōm ciōngły szwy przidajne do uszczelniōnyj kōnstrukcyje zbiornika.
Wsporniki montażowe, czynści zmocniyniowe, połōnczynia wypołniajōnce i inksze pōmocne elymynta mogōm wymogać roztōmajtych metod spawanio. Haifei ôcynio kożdo pozycyjo spawanio, zamiast zastosowanio jednego procesu do cołkigo zbiornika.
Zadku kliynta
Klient wytwarzo zespoły zbiornikōw poliwowych motocyklowych do poru modelōw motocyklōw.
Jeji asortyment produktōw ôbyjmuje zbiorniki ô roztōmajtych pojymnościach, zakrziwiōne profile i kōnfiguracyje arkuszy. To utrudniało użycie jednego stałego ôprawy i jednego zestawu parametrōw spawanio do kożdego produktu.
Klient potrzebowoł rozwiōnzanio produkcyjnego, co mogłoby barzij kōnsekwyntnie kōntrolować ciepło i ciśniynie spawanio, poprawić pozycjōnowanie ôbrōbnych elymyntōw i zachować ustawiynia procesu do powtorzalnych zamówiyń.
Jake problymy mioł kliynt z piyrwyjszym procesym?
Nadmierno deformacyjo ciynkich powłok zbiornikōw
Ciynke uformowane muszle sōm wrażliwe na akumulacyjo ciepła. Niyrōwnomierne abo nadbyteczne wejście ciepła może powodować wybrzuszynie, lokalny zapad, dźwigniyńcie rantōw abo ôgōlne wypaczynie.
Deformacyjo niy wpływo ino na wyglōnd. Może to tyż zaszkodzić niyskorniyjszemu montażowi i stworzić niyrōwny kōntakt wzduż połōnczynio.
01
Niyspōjne pozycjōnowanie powłoki
Piyrwyjszo metoda ôbciynżynio i zaciśniyńcio zależała w srogij miarze ôd ôperatora.
Kedy wiyrchnie i spodnie muszle niy były umiyszczōne przeciwko tym samym pōnktōm ôdniysiynio, zmiyniały sie ôtwōr i nakłodanie sie w połōnczyniu. Skutkowało to pōmianami we szyrokości szwu, położyniu spawanio i lokalnym wejściu ciepła.
02
Spawania niyciōngłe abo niykōmpletne
Niysztabilny ruch i niyspōjny kōntakt miyndzy dwōma skorupami mogōm powodować niykōmpletno fuzyjo, małe pory abo niyciōngłe przekroje.
Spawanie, co z zewnōntrz zdowo sie dopuszczalne, może durch zawiyrać niywielgo sztreka wycieku. Skirz tego wizualno kōntrola niy może zastōmpić ôkryślōnego bez klienta testu uszczelnianio.
03
Niysztabilno ynergijo i ciśniynie spawanio
Zmiany strumiynia spawanio, ciśniynio elektrody abo wartkości jazdy wpłynyły na penetracyjo i tworzynie sie szwōw.
Za mało ynergije może ôstawić niykōmpletny staw. Nadmierno ynergijo może sprawić polynie powiyrchnie, wwōdniyńcie abo deformacyjo ciynkij harmōnije.
04
Brak zopisōw procesōw do wielokrotnego użycio
Piyrwyjszy proces niy zapewnioł ôdpednij metody przechowowanio i ôdwołowanio ustawiyń spawanio.
Ôperatory musieli zaś przipasować proces przi zmianie produktōw abo wrocaniu do piyrwyjszego modelu zbiornika, co zwiynkszyło czas instalacyje i zależność ôd indywidualnego doświadczynio.
05
Co wymogoł Klient?
Klient poprosiył ô rozwiōnzanie spawanio, kere mogłoby:
- Kōntrola wejścio ciepła dlo cienkich powłok zbiornikowych
- Zmyńsz wybrzuszynie, wypaczynie i lokalne szkody na powiyrchni
- Przed spawaniym utrzimuj barzij spōjno ôtwora w połōnczyniu
- Wytworz ciōngły szwy naôbkoło wymoganyj ścieżki
- Koordynuj strumyk spawanio, ciśniynie elektrody i wartkość jazdy
- Zmyńsz zmiynność sprawiōno bez rynczne pozycjōnowanie
- Przechowuj ustawiynia procesu dlo roztōmajtych modelōw zbiornikōw poliw
- Pōmogać zopisy produkcyje i śledzialność procesōw
- Przipasować do zbiornikōw ô roztōmajtych pojymnościach, profilach i rubościach harmōnikōw
- Przizwolać na kōntrola spawanych zbiornikōw ze użyciym uzgodniōnyj metody testowyj wycieku-
To były wymogi projektu. Ôstateczne kryteria akceptacyje miały być zdefiniowane podle rysunkōw ôd klienta, standardu produktu i procedury testowyj.
Czymu do powłoki głōwnego zbiornika ôbrano spawanie szwu?
Wiyrchnie i spodnie skorupy wymogajōm ciōngłego połōnczynio. Pojedyncze spawania pōnktowe niy mogōm zapewnić tyj samyj ciōngłyj sztreki uszczelnianio naôbkoło korpusu zbiornika.
Maszina spawanio szwōw używo ôbrotowych koł elektrod do stosowanio strumiynia i ciśniynio wzduż połōnczynio. Noleżne nakłodanie spawanych nuggetōw tworzi ciōngły szwy.
W przipadku zbiornikōw poliwa do motocyklōw proces musi wyrōwnować sztyry faktory:
| Spōłczynnik procesu | Jeźli niystyknie | Jeźli za wiela abo niysztabilno |
| Strōm spawanio | Niykōmpletno fuzyjo abo słabe tworzynie sie szwōw | Przegrzanie, uszkodzynie powiyrchnie abo przepalenie- |
| Ciśniynie elektrody | Słaby kōntakt elektryczny i niyregularne spawania | Głymboki wwōdniyńcie abo lokalno deformacyjo |
| Wartkość spawanio | Nadmierne ciepło w ôsobnych pozycyjach | Niystykajōnce ciepło i przerywane spawanie |
| Sekwyncyjo utrzimanio i chłodzynio | Ruch spōlnych przed stabilizacyjōm | Niypotrzebne przedugszynie cyklu abo nadmierne zaciśniyńcie |
Te werty niy mogōm być wybrane ino z ôgōlnego katalogu maszin. Ône muszōm być ôbrobiōne ze użyciym rzeczywistyj materyje, rubości, profilu powłoki i wymoganego sztandardu uszczelnianio.
Rozwiōnzanie spawanio na zamówienie ôd Haifei
1. Prōby spawanio z roztōmajtymi prōbkami zbiornika paliwa
Haifei przekludziōł prōby spawanio na zbiornikach poliwowych motocyklowych ô roztōmajtych pojymnościach, zakrziwiōnych profilach i rubościach listkōw.
Prōby były użyte do ôcyny:
- Zasiyng teroźny spawanio-
- Ciśniynie elektrody
- Wartkość spawanio
- Czas energetyki
- Sekwyncyjo utrzimanio i chłodzynio
- Warōnki kōntaktu powłoki
- Widzialne wpływy ciepła
- Ciōngłość spawanio
- Wymogi wsparcio ôpraw
Celym było stworzynie ôbrotnego ôkna procesowego przed skōńczyniym urzōndzyń i norzyńdzi.
2. Systym spawanio kōntrolowanego szwu
Ôbrane urzōndzynie spawanio zapewnio skoordynowano kōntrola ynergije spawanio, ciśniynio elektrod i ruchu ôbrōbnego elymyntu.
Sztabilno kōntrola je ôsobliwie ważno dlo ciynkij powłoki zbiornika poliwa, pōniywoż pōmiany w jednym parametrze wpływajōm na inksze. Bez przikłod zwiynkszanie wartkości spawanio bez regulowanio strumiynia może zmyńszyć wejście ciepła w połōnczyniu. Wzrost strumiynia bez kōntrole wartkości może zwiynkszyć deformacyjo.
Ôstateczny program spawanio je bezto ustanowiōny za kōmpletny zbiōr parametrōw, a niy za ôdizolowany wert prōmiyniowy.
3. Profil-Społniajōnce ôprawy pozycjōnowanio
Haifei zaprojektowoł dedykowane ôprawy podle profilu zbiornika poliwa.
Ôprawka ustanowio powtorzalne pōnkty lokalizacyje wiyrchnich i spodnich powłok i podtrzimuje zakrziwiōne powiyrchnie w czasie spawanio. Pōmogo tyż utrzimać kōntakt połōnczōny i rozkłodać siyła zaciśniyńcio naôbkoło korpusu zbiornika.
Projekt ôprawy rozwożo:
- Kształt i pojymność zbiornika poliwa
- Położynie ôbwodowego szwu
- Ôdniesiynia do wiyrchnij i spodnij powłoki
- Luka i nakłodanie sie na siebie
- Ôbszary wrażliwe na ciśniynie zaciśniyńcio
- Kerōnek ładowanio i rozładowanio
- Wymogania zmiany produktu
Kej chodzi ô moc modelōw zbiornikōw, idzie ôcynić wymiynne abo gibko-wymiynne elymynta ôprawy.
4. Autōmatyczne pozycjōnowanie i ciōngłe spawanie
Po załadowaniu i położyniu zbiornika, ôpraw utrzimuje muszle przed zdefiniowanymi ôdniesiyniami.
Maszina potym podōnżo za ôkryślōnōm sekwyncyjōm spawanio. Kōntrolowany ruch pōmogo zmyńszyć zmiynność sprawiōno ôd ryncznego skerowanio i utrzimuje wartkość spawanio skoordynowano ze strumiyniym i ciśniyniym elektrody.
Akuratny poziōm autōmatyzacyje może być przipasowany podle wymoganyj produkcyje ôd klienta, dostympnych ôperatorōw i wielości modelōw produktōw.
5. Ustawiynia programowalnych procesōw
Programy spawanio mogōm być przechowywane do roztōmajtych specyfikacyji zbiornika poliwa.
Przizwolo to na ôdwołowanie zatwierdzōnych zbiorōw parametrōw przi zmianie modelōw abo powtorzaniu porzōndku. Kōntrola dostympu i produkcyje-nagranie danych mogōm być tyż ôcyniōne, kej kliynt potrzebuje śledzynio procesōw.
Przechowywane recepty zmyńszajōm powtarzajōnce sie rynczne regulacji, ale ôperatōr musi durch ôbrać ôdpedni program i ôpraw do załadowanego produktu.
Jak rozwiōnzanie rozwiōnzało ôryginalne problymy?
|
Problym ôryginalnyj produkcyje |
Kōnfiguracyjo Haifei |
Praktyczno funkcyjo |
| Niyrōwnomierne położynie wiyrchnich i spodnich muszli | Profil-ôdpedni ôsprzōnd lokalizacyjny | Ustanowio powtorzalne ôdniesiynia do ładowanio |
| Zmiynno luka w połōnczyniu | Dedykowano zaciśniynto i ôporno kōnstrukcyjo | Utrzimuje bliższy i barzij stały kōntakt powłoki |
| Nadmierno deformacyjo ôd ciepła | Kōntrola skoordynowanego strumiynia, ciśniynio i wartkości | Ôgraniczo niypotrzebno akumulacyjo ciepła |
| Przerywne abo niyrōwne szwy | Kōntrolowany ciōngły ruch spawanio | Utrzimuje powtorzalno sztreka spawanio |
| Zależność ôd ryncznego wykozanio | Zautōmatyzowano sekwyncyjo spawanio | Redukuje zmiynność ruchu zwiōnzano z ôperatorym- |
| Powtorzajōnce sie ustawiynia w czasie pōmian modelu | Przechowane programy spawanio | Przizwolo na ôdwołanie zatwierdzōnych ustawiyń |
| Brak zopisōw produkcyje | Opcjōnalne funkcyje przechowowanio danych i śledzynio | Spōmogo przeglōnd procesōw i zarzōndzanie produkcyjōm |
Rzeczywisty poziōm ulepszynio musi być zweryfikowany podle kryteriōw akceptacyje ôd klienta. Żodyn ôgōlny procynt niy winno być stosowany do kożdego projektu zbiornika poliwa.
Jake procesy spawanio sōm używane na kōmpletnym zbiorniku paliwa do motocykla?
Niy kożdo czynść zbiornika poliwa motocykla winna być spawano w tym samym procesie.
Ôbszar zbiornika paliwa |
Typowy proces |
Głōwny cyl |
| Wiyrchnie i spodnie głōwne muszle | Spawanie ze szwōw | Tworz ciōngłe uszczelniōne połōnczynie |
| Wsporniki montujōnce | Ôdporne spawanie pōnktowe | Efektywnie prziłōnczaj elymynta kōnstrukcyjne |
| Czynści zmocniynio | Spawanie placowo abo projekcyjne | Zapewniyć lokalne wsparcie strukturalne |
| Połōnczynie wypołniacza abo niyregularne pozycyje | Spawanie MIG abo inkszy ôcyniany proces | Dosiōngniyńcie połōnczyń, kere niy sztimujōm do koł elektrod |
| Skōńczōny zbiornik | Testowanie wyciekōw | Sprawdź wydajność uszczelnianio po spawaniu |
Rzeczywisto kōmbinacyjo procesu zależy ôd spōlnego dostympu, materyje, rubości i projektu produktu.
Spawaczka abo kōmpletno linijo produkcyje?
Ôbiyraj zasiyng podle teroźnego stanu swojij fabryki.
Ôbiyraj rozwiōnzanie spawanio zbiornika paliwa, jeźli:
Urzōndzynie do tłoczynio je już dostympne
Wiyrchnie i spodnie muszle sōm już utworzōne
Teroźny problym je głownie jakość spawanio abo wyjście
Ino ôprawa spawanio i maszina muszōm być modernizowane
Istniyjōnce procesy polerowanio, pokrywanio i testowanio mogōm ôstać w użyciu
Ôbiyraj kōmpletno linijo produkcyje zbiornikōw paliwowych, jeźli:
Założōny je nowy ôbiekt produkcyje zbiornikōw paliwowych
Przidajne sōm tyż urzōndzynia do ôdbijanio i hydraulicznego formowanio
Moc procesōw spawanio musi być zintegrowanych
Trza zaplanować polerowanie, pokrycie i testy wyciekōw
Klient potrzebuje pōmocy w cołkim procesie fabrycznym
Haifei może dolifrować indywidualno maszina spawanio szwōw zbiornika poliwa abo ôcynić srogszy projekt linije produkcyjnyj-.

Czymu robić z Haifei na projektie spawanio zbiornika paliwowego?
Ôcyna procesu przed finalizacyjōm masziny
Dobōr maszin ôpiyro sie na cychōnkach, prōbkach i prōbach spawanio, a niy ino na mianie zbiornika poliwa.
01
Urzōndzynie i ôprawy ôbrobiōne razym
W przipadku zakrziwiōnych zbiornikōw z ciynkich -blachōw, podpora ôprawy je tajlōm procesu spawanio. Maszina i ôprawa sōm bezto ôcyniane za jedyn systym.
02
Kōnfiguracyjo podle rzeczywistyj produkcyje
Poziōm autōmatyzacyje je ôbiyrany podle produkcyje, rozmajtości produktōw, zaangażowanio ôperatora i dostympnyj przestrzyństwa we fabryce.
03
Testowanie prōbki przed dostarczyniym
Uzgodzōne prōbki mogōm być użyte do ôbrobiynio procesu i pre-akceptacyje przed wysyłkōm.
04
Spōmoganie indywidualnych maszin i linijōw produkcyjnych
Kliyntōm może zaczōńć ôd projektu masziny spawalnyj-abo poprosić ô szyrsze rozwiōnzanie, co ôbyjmuje formowanie, spawanie, wykōńczynie, kōntrola i mōntaż.
05
Skōntaktuj sie z naszymi inżynierami
FAQ

01.Jako je nojlepszo metoda spawanio zbiornika poliwa motocykla?
02.Może jedna maszina spawać roztōmajte modele zbiornikōw poliw motocyklowych?
03.Jak Haifei zmyńszo deformacyjo zbiornika poliwa w czasie spawanio?
04.Może samo spawanie szwōw gwarantować, iże zbiornik paliwa niy wyciek?
05.Może Haifei przebadać nasze prōbki zbiornika poliwa przed zamówiyniym?
06.Może Haifei zapewnić kōmpletno linijo produkcyje zbiornikōw paliwowych?