


HAIFEI ôbrobiōł toautōmatyczno maszina spawanio ze strzybrnym kōntaktymdo producyntōw przekaźnikōw, stycznikōw, przełōncznikōw elektrycznych i inkszych niskigo napiyńciowych elymyntōw elektrycznych.
Systym łōnczy ze sobōm autōmatyczne podanie, pozycjōnowanie, ôdporność spawanio placowo, formowanie i rozładowanie. Dedykowane norzyńdzia i kōntrolowane parametry spawanio pōmogajōm ôdpowiedzieć na wyparcie kōntaktu, niykōmpletne wiōnzanie, szkody na powiyrchni i niyspōjno produkcyjo.
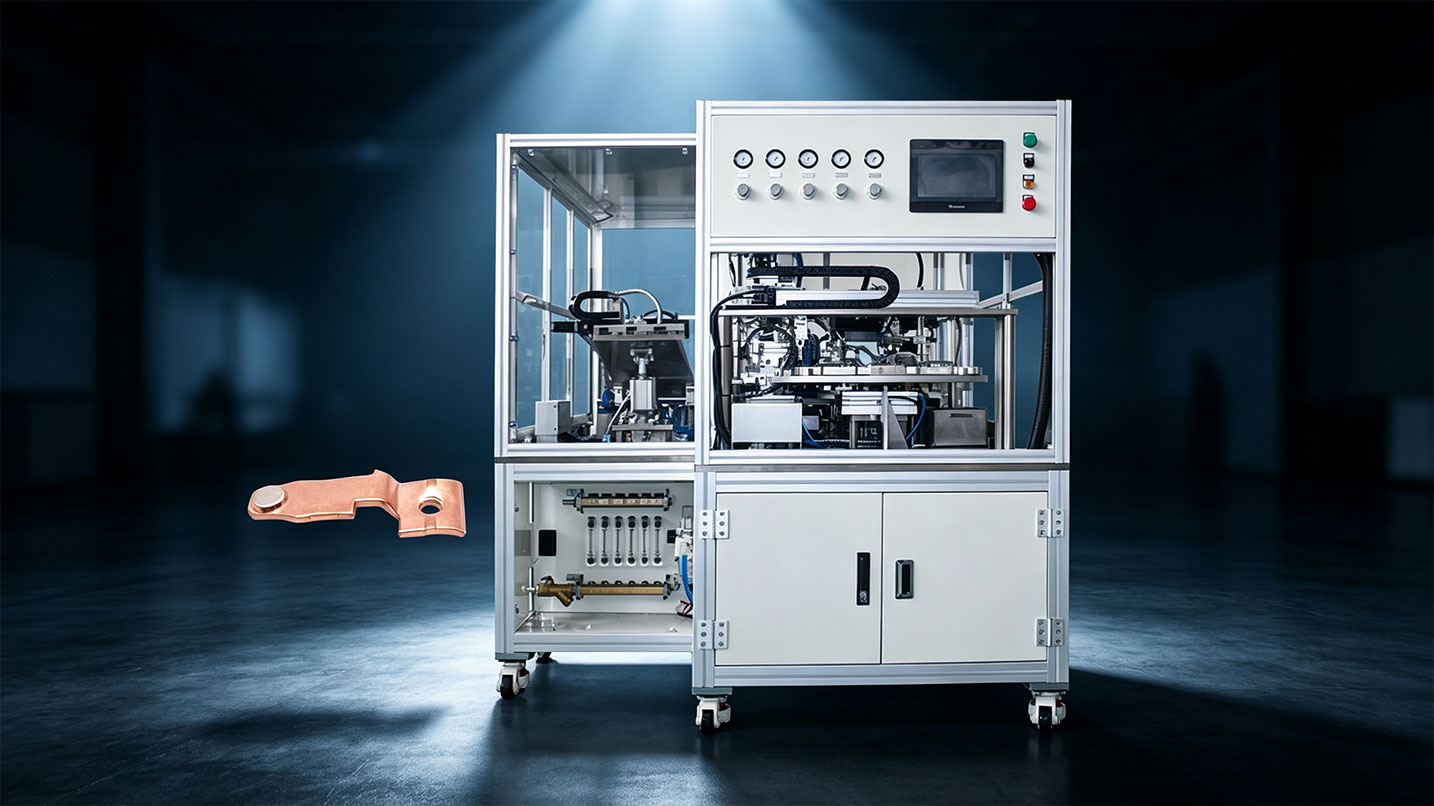
Co robi ta strzybrno kōntaktowo spawaczka?
Maszina autōmatycznie pozycjōnuje i spawo kōntakty ze stopu strzybra-do ôkryślōnego nośnika abo elymyntu kōntaktowego. Je przeznaczōny do małych kōntaktōw elektrycznych, co ciynżko je stałe wyrōwnać ryncznie.
Systym ôbrobiōny do tego projektu ôbyjmowoł:
- Autōmatyczne podanie kōmponyntōw
- Ôriyntacyjo kōntaktu i pozycjōnowanie
- Ôdporne spawanie pōnktowe
- Tworzynie po-spawaniu
- Autōmatyczne rozładowanie
- Przechowowanie przepisōw spawanio
- Nagranie parametrōw procesu
Rzeczywisto kōnfiguracyjo musi być przipasowano podle stopu strzybra, wymiarōw kōntaktowych, materyje nośnyj, kōnstrukcyje połōnczynio i wymoganyj tympo produkcyje.
Wysyłaj swōj strzybrny rysunek kōntaktu
Przeglōnd projektu
| Element projektu | Informacyje ô przipadku |
| Sprzynt | Autōmatyczno maszina do spawanio ze strzybrnym kōntaktym |
| Spōsōb spawanio | Kōntrolowany ôdporność spawanie placowo |
| Bōr kliynta | Produkcyjo elymyntōw elektrycznych ô niskim napiyńciu- |
| Typowe produkty | Strzybrne kōntakty, kōmpozytowe strzybrne kōntakty i zespoły kōntaktōw przełōncznikōw |
| Kōńcowe zastosowania | Kōntaktory, przekaźniki, industryjalne przełōnczniki i pokrewne masziny kōmutacyjne |
| Głōwny problym | Niysztabilne pozycjōnowanie i spōjność spawanio |
| Zakres autōmatyzacyje | Posiywanie, pozycjōnowanie, spawanie, formowanie i rozładowanie |
| Rozrost procesu | Spawanie prōbkowe z roztōmajtymi specyfikacyjami kōntaktu |
| Pōmiana | Przechowywane recepty dlo zgodliwych modelōw kōntaktowych |
Na tyj strōnie niy ma podano stały strumiyń spawanio, siyła elektrody ani cykl produkcyje, pōniywoż te wartości zależōm ôd rzeczywistego kōntaktu i struktury nośnika klienta.
Zadku kliynta
Klient produkuje strzybrne kōntakty, kōmpozytowe strzybrne kōntakty i elektryczne zespoły łōnczōnce do kōntaktōrōw, przekaźnikōw i industryjalnych przełōncznikōw kōntrolnych.
Strzybrne kōntakty to małe elymynta nośne prōmiyń-. Jejich położynie, warōnki łōnczynio i powiyrchnia kōntaktowo mogōm wpłynōńć na to, jak gotowy zespōł elektryczny tworzi i przerywo ôbwōd. Bydōncy proces ôd klienta polygoł w srogij miarze na ryncznym pozycjōnowaniu i bazowym urzōndzyniu do spawanio placowego, co czyniyło kōnsekwyncyjo produkcyje zoleżnōm ôd doświadczynio ôperatora.
Projekt wymogoł wiyncyj aniżeli wymiana zdrzōdła siyły spawanio. Karmiynie, ôriyntacyjo, pozycjōnowanie, spawanie i ôbsuga musiały być traktowane za jedyn z procesōw produkcyje.
Problymy z ôryginalnym procesym spawanio
Pozycyjo kōntaktu zmiynio sie w czasie ryncznego ôbładowanio
Kōntakty były małe, a rynczne ôbciōnganie niy dowało jednolitego ôdniesiynio do pozycjōnowanio. Może to powodować ôdchylynie kōntaktu, niyrōwnomierno luka dopasowanio abo rōżnice miyndzy gotowymi elymyntami.
01
Ciepło spawanio było ciynżke do kōntrole
Niysztabilny wyjście ynergije może powodować czerniynie powiyrchnie, lokalne polynie, nadmierne wwōdniyńcie abo uszkodzynie kōntaktowyj powiyrchnie. Nadmierne ciepło może tyż wpłynōńć na stan warstwy stopu strzybra-.
02
Niykere stawy niy były w połni połōnczōne
Spawanie mogłoby zdować sie akceptowalne z zewnōntrz, w czasie kej wnyntrzne połōnczynie ôstowało niykōmpletne. W czasie użytku niyspōjne połōnczynie może prziczyniać sie do niysztabilnyj ôdporności kōntaktowyj abo lokalnego ôgrzywanio.
03
Gotowe czynści rōżniōm sie miyndzy ôperatorami a partijami
Rynczne ôbciynżynie, pozycjōnowanie i spawanie wymogało poru ôsobnych czynności. Rōżnice w doświadczyniu ôperatora wpłynyły na lokalizacyjo, wyglōnd i spōjność zakōńczōnych kōntaktōw.
04
Danych spawanio niy mogły być prześledzōne
Piyrwyjszy proces niy zapewnioł efektywnego zarzōndzanio receptami ani zopisōw parametrōw. Kedy znojdziōno było niyôbyczajne spawanie, ciynżko było przejzdrzić ôdpednie warōnki produkcyje.
05
Co Klient Wymogoł?
Klient ôkryślōł piyńć głōwnych wymogań do nowego urzōndzynio.
| 1 | proces spawanio potrzebowoł kōntrolowanego wejścio ciepła, coby zmyńszyć polynie, deformacyje i niypotrzebne szkody na powiyrchni. |
| 2 | ynergijo spawanio i ciśniynie elektrody potrzebne do ôstanio stabilnych w czasie powtarzajōncyj sie produkcyje. Połōnczynie musiało być akuratnie skōnsolidowane zgodnie z wymoganiami akceptacyje elektrycznyj i mechanicznyj ôd klienta. |
| 3 | maszina potrzebowała autōmatycznego mechanizmu pozycjōnowanio ze stałym ôdniesiyniym do ôbciynżynio, coby zmyńszyć ôdchylynie kōntaktu i niyrōwnomierne dopasowanie. |
| 4 | żywiynie, pozycjōnowanie, spawanie, formowanie i rozładowanie musiało być zintegrowane w autōmatyczno sekwyncyjo produkcyje, coby zmyńszyć rynczno ôbsuga. |
| 5 | systym kōntrole potrzebny do przechowowanio receptōw dlo zgodliwych specyfikacyji kōntaktowych i zachowanio ôdpednich danych procesowych do przeglōndu produkcyje. |
Rozwiōnzanie ôd HAIFEI
HAIFEI ôbrobiōł dedykowany autōmatyczny systym spawanio ôdpornościowego naôbkoło strzybrnych elymyntōw kōntaktowych ôd klienta, zamiast przifasowowanio ôgōlnego cylu spawacza placowego bez weryfikacyje procesu.
Przikładowy spawanie przed kōnfiguracyjōm masziny
Zespōł inżynierski przekludziōł prōby spawanio ze użyciym strzybrnych kōntaktōw i strzybrnych zespołōw kōntaktowych nitōw ô rozmajtych wymiarach, rubościach i specyfikacyjach stopōw.
Te testy były użyte do ôcyny wymoganego wejścio ciepła, ciśniynio spawanio, warōnkōw kōntaktu elektrod i układu ôpraw. Celym było ustanowiynie roboczygo procesu przed skōńczyniym projektu masziny.
Dedykowane urzōndzynia do spawanio ôdpornościowe
Ôbrano autōmatyczno spawaczka ze strzybrnym kōntaktym stosuje zlokalizowane ciepło ôdpornościowe na połōnczyniu. Cykl spawanio je kōntrolowany, coby tworzić połōnczynie, przi ôgraniczaniu niypotrzebnego narażynio na ciepło naôbkoło kōntaktu.
Ôdpednie ôkno spawanio durch zależy ôd:
- Kōmpozycyjo ze stopu strzybra-
- Rubość i strzednica kōntaktu
- Materyjo nośnika i rubość
- Pokrycie powiyrchni
- Spōlny ôbszar
- Geōmetryjo elektrod
- Wymogane wydajności elektryczne i mechaniczne
Parametry ustanowiōne dlo jednyj specyfikacyje kōntaktu niy winny być kopiowane bezpostrzednio do inkszyj materyje abo połōnczōnyj struktury bez testowanio.
Aplikacyjo-Specyficzne norzyńdzia do pozycjōnowanio
HAIFEI zaprojektowoł dedykowane norzyńdzia naôbkoło geōmetryje kōntaktu i nośnika klienta.
Ôprawka ustanowio powtorzalne ôdniesiynie ôbciynżynio, utrzimuje czynści w pozycyji i kōntroluje warōnki ôprawy przed spawaniym. To zmyńszo wpływ ryncznego wyrōwnowanio i pōmogo utrzimać kōntakt w ôkryślōnym miyjscu w czasie cyklu spawanio.
Zintegrowano sekwyncyjo autōmatycznyj produkcyje
Maszina wkludzo pora ôperacyji w jedna kōntrolowano sekwyncyjo:
Zasiylanie elymyntōw → ôriyntacyjo → pozycjōnowanie → spawanie → formowanie → rozładowanie
Wykrywanie czynści i blokady procesōw mogōm być skōnfigurowane zgodnie z projektym. Jejich cylym je zapobiyganie rozpoczōntkowaniu cyklu spawanio, kej brakuje abo je niynoleżnie położōny elymynt.
Zarzōndzanie receptami i procesami
Zgodliwe modele kōntaktowe mogōm używać przechowywanych receptōw procesowych po testowaniu i zatwierdzyniu kożdyj specyfikacyje.
Zarzōndzanie receptami zmyńszo powtarzajōnce sie rynczne wkludzanie parametrōw w czasie pōmiany. Zależnie ôd uzgodniōnyj kōnfiguracyje, zopisy produkcyje mogōm zawiyrać parametry spawanio, rachowanie spawanio, alarmy i informacyje ô idyntyfikacyji produktu.
Jak rozwiōnzanie rozwiōnzuje ôryginalne problymy?
| Ôryginalny problym | Rozwiōnzanie HAIFEI |
| Ôdchylynie kōntaktu w czasie ryncznego ładowanio | Dedykowane ôprawy pozycjōnowanio i autōmatyczne wyrōwnanie |
| Niyrōwnomierne dopasowanie miyndzy kōntaktym a nośnikiym | Kōntrolowane ôdniesiynie do ôbciynżynio i utrzimanie czynści |
| Polynie powiyrchnie abo czerniynie | Zlokalizowany wejście ciepła i testowane parametry spawanio |
| Niykōmpletne abo niyspōjne wiōnzanie | Kōntrolowano ynergijo spawanio, ciśniynie i czas procesu |
| Rōżnice jakości miyndzy ôperatorami | Autōmatyczno sekwyncyjo produkcyje ze zmyńszōnōm interwyncyjōm manualnōm |
| Ciynżko pōmiana modelu | Przechowywane recepty do testowanych specyfikacyji kōntaktowych |
| Brak zopisōw procesōw | Zarzōndzanie danymi parametrami i produkcyje-, kej je ôkryślōne |
Popros ô prōbkowy test spawanio
FAQ
P: Co to je strzybrno kōntaktowo autōmatyczno spawaczka?
Odp.: Je to specyficzny zastosowanie-systym spawanio ôdpornościowy używany do pozycjōnowanio i spawanio kōntaktōw strzybra-stofu do nośnikōw abo kōmponyntōw kōmutacyjnych. Wersje autōmatyczne mogōm integrować podanie, wyrōwnanie, spawanie, formowanie i rozładowanie.
P: Jake produkty używajōm spawanych strzybrnych kōntaktōw?
Odp.: Spawane strzybrne kōntakty sōm wszeôbecnie używane we przekaźnikach, stycznikach, przełōncznikach elektrycznych, industryjalnych elymyntach kōntrole i inkszych maszinach, co tworzōm abo przerywajōm ôbwōd elektryczny.
P: Czymu spawanie kōntaktowe strzybra je ciynżke?
Odp.: Strzybrne kōntakty sōm małe i wrażliwe na pozycjōnowanie i wejście ciepła. Niynoleżne wyrōwnanie może powodować ôdchylynie kōntaktu, w czasie kej nadmierno abo niysztabilno ynergijo spawanio może powodować polynie, deformacyjo abo niyspōjne połōnczynie.
P: Może jedna maszina spawać roztōmajte miary kōntaktōw strzybrnych?
Odp.: Może to być możliwe, kej zasiyng kōntaktōw je zgodliwy z pojymnościōm masziny i systymym zasiylanio. Roztōmajte modele mogōm wymogać zmiynnych norzyńdzi, elektrod i zatwierdzōnych receptōw spawanio.
P: Może maszina spawać roztōmajte stopy strzybra?
Odp.: Roztōmajte stopy strzybra mogōm być ôcyniane, ale niy winno sie zakłodać, iże te same parametry fungujōm dlo kożdego stopu. Trza przebadać skłod materyje, rubość, materyjo nośno i struktura połōnczyń.
P: Jak maszina zmyńszo wypadek kōntaktōw?
Odp.: Maszina używo zdefiniowanego kerōnku podanio, mechanizmu pozycjōnowanio i dedykowanego ôprawy. Wykrywanie czynści może być tyż przidane, coby potwierdzić, iże kōntakt i nośnik sōm ôbecne przed spawaniym.