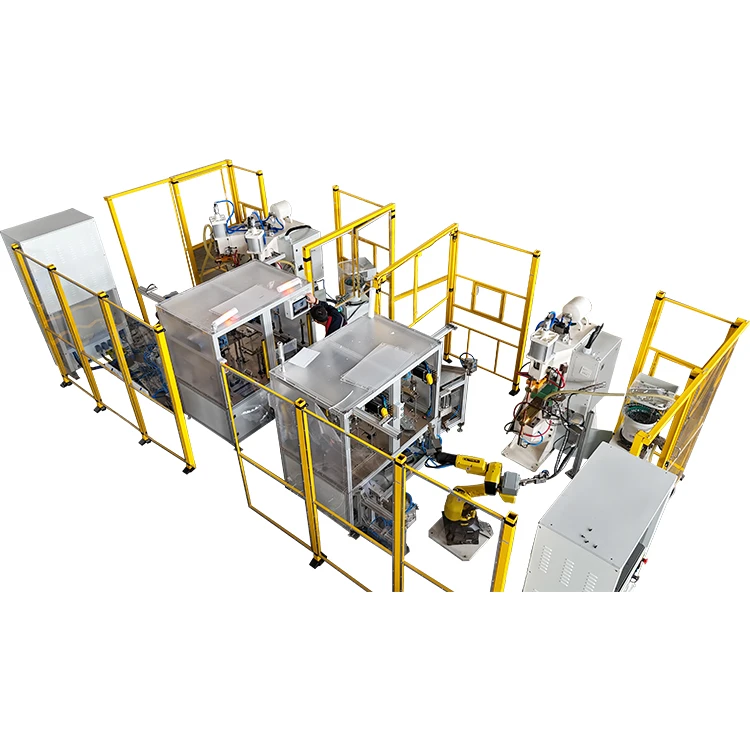
W rozwijajōncym sie landszafcie produkcyje aut procesy spawanio kōmponyntōw coroz czynścij przechodzōm ôd tradycyjnych ôperacyji ryncznych w kerōnku wysoko zautōmatyzowanyj i standaryzowanyj produkcyje. Je to ôsobliwie widzialne w produkcyji zespołōw szyn bezpiyczyństwa, wspornikōw pasōw bezpiyczyństwa, tackōw baterii i roztōmajtych kōnstrukcyjnych czynści połōnczyń, kaj spōjność jakości spawanio stała sie krytycznym faktorym, co wpływo na ôgōlne bezpiyczyństwo i wydajność pojazdu.
Społym ze durch wzrōstym wymogań do wytrzymałości materyje i słożōności kōnstrukcyjnyj, kōnwyncjōnalne metody ryncznego abo pōłautōmatycznego spawanio projekcyjnego stopniowo wykazujōm ôgraniczenia, take jak niysztabilne czasy cyklu, niyspōjno jakość spawanio i srogsze tympo przerobiynio. W strzodowiskach produkcyje ô srogij -ôblumyni, te problymy sōm jeszcze barzij zmocniane, co antlich wpływo na wydajność dostawy i stabilność produkcyje.
Na tym tle autōmatyzowane stacyje robocze spawanio projekcyjne stały sie kluczowym rozwiōnzaniym dlo producyntōw kōmponyntōw autowych. Bez integracyjo systymōw siyły spawanio, zautōmatyzowanych jednostek zasiylanio, mechanizmōw precyzyjnego pozycjōnowanio i modułōw mōnitorowanio danych w czasie rzeczywistym, te systymy przizwolajōm na połni zautōmatyzowano produkcyjo ôd ôbciōnganio do spawanio i kōntrole. To niy ino znaczōnco poprawio wydajność produkcyje, ale tyż zapewnio dugoterminowo spōjność spawanio.
W rezultacie, ôbranie ôdpednigodostowca stacyje roboczyj spawanio projekcyjnegoi ôdpowiednie rozwiōnzanie techniczne ôparte na rzeczywistych wymoganiach produkcyje stało sie krytycznōm decyzyjōm dlo producyntōw, co planujōm modernizacyjo urzōndzyń.

Co to je stacyjo roboczo spawanio projekcyjnego i czymu je ôna krytyczno w produkcyji aut?
Stacyjo roboczo spawanio projekcyjnego to zintegrowany systym produkcyjny, kery łōnczy technologijo spawanio projekcyjnego z zautōmatyzowanymi systymami kōntrole. Jeji głōwnōm funkcyjōm je ôsiōngniyńcie wysokij-wydajności produkcyje masowyj przi zachowaniu stałyj jakości spawanio. W produkcyji aut spawanie projekcyjne je wszeôbecnie używane do nut, sztyfōw i wspornikōw kōnstrukcyjnych. Funguje bez kōncyntrowanie strumiynia bez wczasnij uformowane projekcyje, generujōnc zlokalizowano strefa fuzyje w barzo krōtkim czasie, coby ôsiōngnōńć niezawodne połōnczynie.
W porōwnaniu z kōnwyncjōnalnym spawaniym pōnktowym, spawanie projekcyjne ôferuje srogszo wydajność we wielo-strukturach spawanio jak tyż lepszo kōntrola nad położyniym i wytrzymałościōm spawanio. To czyni go ôsobliwie ôdpowiednim do autowych elymyntōw kōnstrukcyjnych, kaj kōnsekwyncyjo i niezawodność sōm zdatne.
Społym ze coroz srogszym użyciym stali ô wysokiyj wytrzymałości i pokrytych materyji, spawanie projekcyjne zapewnio tyż przewogi w redukcyji rozpylań, kōntroli stref tykniyntych ciepłym i utrzimaniu integralności materyje, co dalij rozszyrzo jego zastosowanie w modernych systymach produkcyje aut.
Jak ôbrać ôdpednio stacyjo roboczo do spawanio projekcyjnego podle zortōw elymyntōw autowych
Roztōmajte elymynta autowe nakłodajōm roztōmajte wymogi do procesōw spawanio. Beztōż ôbiōr stacyje roboczyj do spawanio projekcyjnego wymogo wszechstrōnnyj ôcyny zorty materyje, słożōności kōnstrukcyjnyj i wymogań cyklu produkcyje. Bez przikłod elymynta nutkōw majōm zaôbycz proste struktury, ale wymogajōm wysokij akuratności pozycjōnowanio i powtorzalności, w czasie kej czynści kōnstrukcyjne z wspornikami abo wielopunktowymi wymogajōm mocniyjszych możebności projektowych ôpraw i barzij elastycznych systymōw pozycjōnowanio.
Decydujōnco rola ôdgrywajōm tyż cychy materyjne. Stal nisko-wōnglowo ôgōlnie ôferuje dobro spawalność, w czasie kej stale ô wysokij-wytrzymałości i materyje ôcynkowane wymogajōm akuratniyjszyj kōntrole wejścio ciepła. Nadmierne wpuszczynie ciepła może kludzić do degradacyje materyje abo zwiynkszōnych rozpylań, co wpływo na ôgōlno jakość spawanio.
Bez to w czasie doboru urzōndzyń producynci winni systymatycznie ôcyniać dystrybucyjo pōnktōw spawanio, rubość materyje i wymogania cyklu produkcyje, coby zapewnić ôdpednio kōnfiguracyjo systymu.
Logika selekcyje ôparto na zortach materyji i struktur
W przipadku elymyntōw kōnstrukcyjnych ze stali z gorkim -stłoczōnymi, kere sōm barzo wrażliwe na wpływy termiczne, ôgōlnie preferuje sie spawanie projekcyjne z rozładowōm kondynsatora. Ta metoda uwolnio ynergijo w barzo krōtkim czasie, kōncyntrujōnc ciepło w pōnkcie spawanio i znaczōnco zmyńszajōnc strefa tykniynto ciepłym-, zachowujōnc w tyn spōsōb wytrzymałość materyje.
W przipadku wieloworsztwowych rubych plat abo scynariuszy ciōngłyj produkcyje, systymy spawanio strzednio-frekwyncyjne ôferujōm srogsze przewogi skuli jejich stabilnyj wyjściowyj strumiynio i lepszyj możebności kōntrole ynergije, co zapewnio stało jakość spawanio w produkcyji srogij-ôbjyntości.
Parametry ôdniesiynio dlo autowego spawanio projekcyjnego (podstawa wyboru)
W zastosowaniach praktycznych parametry spawanio sużōm za ważne ôdniesiynie do doboru urzōndzyń, chocioż ôstateczne ustawiynia muszōm być sprawdzōne bez procesowe testy. Nastympujōnce zakresy sōm wszeôbecnie używane we produkcyji autowych kōmponyntōw:
| Rubość materyje | Teroźny zasiyng | Czas spawanio | Ciśniynie |
|---|---|---|---|
| 1,0–1,5 mm | 8-12 kA | 6-10 cyklōw | 1,5–2,5 kN |
| 1,5–2,5 mm | 12-16 kA | 8-14 cyklōw | 2,5–4,0 kN |
| 2,5–4,0 mm | 16-22 kA | 12-18 cyklōw | 4,0–6,5 kN |
W miara wzrōstu rubości materyje, strumyk spawanio zaôbycz musi być regulowany do wiyrchu, w czasie kej czas spawanio je przede wszyskim używany do kōntrole srogości nuggetu i dystrybucyje ciepła. Bez to urzōndzynia muszōm ôferować stabilno wyjście i akuratno kōntrola parametrōw, coby zapewnić stało jakość spawanio.
Kluczowe kōnfiguracyje stacyji roboczych do spawanio autowych projekcyjōw
Wydajność stacyje roboczyj spawanio projekcyjnego zależy niy ino ôd zdrzōdła siyły spawanio, ale tyż ôd systymōw zasiylanio, mechanizmōw pozycjōnowanio i architektury kōntrole autōmatyzacyje. Te podsystymy do kupy decydujōm ô ôgōlnyj stabilności systymu i wydajności produkcyje.
Wybōr systymu zasilanio spawanio
Zdrzōdło siyły spawanio je jōndrym stacyje roboczyj. Dwa nojpopularniyjsze rozwiōnzania we zastosowaniach autowych to systymy falownikōw strzednij czynstotliwości i systymy rozładowanio kondynsatōrōw.
Systymy strzednij-frekwyncyje sōm szyroko używane we zastosowaniach, co wymogajōm wysokij stabilności i powtorzalności, takich jak kōnstrukcyjne elymynta ze stali. Z drugij strōny systymy rozładowanio kondynsatōrōw sōm lepij ôdpowiednie do zastosowań ô krōtkim trwaniu trwanio, ô wysokij -ynergiji, takich jak spawanie projekcyjne nutki, kaj wymogo sie gibkigo uwolnianio ynergije.
Ôkrōm zorty mocy, noleży tyż rozwożać projekt systymu chłodzynio i dugoterminowo stabilność termiczno, pōniywoż warōnki ciōngłyj roboty dyrekt wpływajōm na ôdporność urzōndzynio i kōnsekwyncyjo spawanio.
Znaczynie zautōmatyzowanych systymōw żywiynio i pozycjōnowanio
W zautōmatyzowanyj produkcyji stabilność systymu zasiylanio dyrekt wpływo na czas cyklu, w czasie kej akuratność pozycjōnowanio decyduje ô spōjności spawanio. Kożde ôdchylynie w kludzyniu czynści abo wyrōwnaniu ôprawy może znaczōnco wpłynōńć na jakość spawanio i może kludzić do wad na poziōmie partije-.
Moderne systymy zaôbycz używajōm dyrganych podajnikōw miski abo robotycznych systymōw ôbciōnganio w zoleżności ôd geōmetryje czynści. Wysoko-precyzyjne ôprawy w połōnczyniu ze systymami pozycjōnowanio widzynio jeszcze barzij poprawiajōm akuratność i zmyńszajōm zmiynność.
W strzodowiskach produkcyjnych wielo-możliwość gibkij zmiany ôpraw stowo sie ekstra ważno, pōniywoż czas zmiany dyrekt wpływo na rzeczywiste wykorzistanie urzōndzyń.
Typowe podszukowanie przipodku: Wyniki modernizacyje autōmatyzacyje spawanio projekcyje kōmponyntōw autowych
W zastosowaniach praktycznych wdrożynie zautōmatyzowanych systymōw spawanio projekcyjnego czynsto kludzi do znaczōncych popraw produktywności i stabilności jakości.
Typowy producynt kōmponyntōw autowych, co produkowoł wsporniki pasōw bezpiyczyństwa i zespoły nakrętek, wczasnij polygoł w srogij miarze na manualnyj ôperacyji, co skutkowało niysztabilnymi czasami cyklu i tympom przerobiynio na poziōmie kole 5%. Po uaktualniyniu do zautōmatyzowanyj stacyje roboczyj spawanio projekcyjnego, proces produkcyje stoł sie ustandaryzowany dziynki zoptymalizowanyj kōntrole parametrōw kludzynio i spawanio.
Porōwnanie wydajności:
| Metryka | Przed uaktualniyniym | Po uaktualniyniu |
|---|---|---|
| Wyjście na zmiana | 3200 sztuk | 5200 sztuk |
| Spōłczynnik przerobiynio | 5% | <1% |
| Czas przestoju | 18 godzin/miesiōnc | 5 godzin/miesiōnc |
Tyn przipadek pokozuje, iże autōmatyzacyjo niy ino zwiynkszo mocy produkcyjne, ale tyż znaczōnco poprawio stabilność jakości i zmyńszo zmiynność procesōw.
Jak ôcynić niezawodnego dostowcy stacyje roboczyj spawanio projekcyjnego
Przi ôbiyraniu dostowcōw urzōndzyń możebności dostowcy sōm czynsto wożniyjsze aniżeli same specyfikacyje masziny, pōniywoż dugoterminowo stabilność systymu, wsparcie techniczne i skalowalność zależōm ôd siyły dostowcy.
Kluczowe kryteria ôcyny możebności dostowcy
Po piyrsze, dostowcy winni mieć udowodniōne doświadczynie we zastosowaniach we autowyj industryji, pōniywoż przipadki we rzeczywistym świecie ôdbijajōm rzeczywisto stabilność systymu w warōnkach produkcyje. Po druge, umiyjyntność przekludzanio spawanio prōbek i walidacyje procesōw je zdatno do ôcyny kōmpetyncyje technicznyj.
Ôkrōm tego noleży rozwożać możebności wsparcio po-przedowaniu, w tym dostympność tajli zamiennych, czas ôdpowiedzi na wsparcie techniczne i możebności uaktualniynio systymu, co wszyske dyrekt wpływajōm na dugoterminowo wydajność ôperacyjno.
Tyndyncyje rozrostu autōmatyzacyje spawanio projekcyjnego w 2026 roku
Społym ze postympym inteligyntnyj produkcyje systymy spawanio projekcyjnego rozwijajōm sie w kerōnku wyższego poziōmu autōmatyzacyje i digitalizacyje. Prziszłe systymy niy ino zapewniōm stabilne wydajności spawanio, ale tyż przizwolōm na pozyskowanie danych w czasie rzeczywistym i ôptymalizacyjo procesōw bez ciōngłe mōnitorowanie strumiynia spawanio, ciśniynio i tymperatury.
We tym samym czasie elastyczno możebność produkcyje stowo sie coroz wożniyjszo, pōniywoż gibszo iteracyjo modelu w autowyj industryji wymogo urzōndzyń, co mogōm wartko przipasować do rozmajtych struktur produktōw, co poprawio ôgōlno szybkość produkcyje.
FAQ
P: Jake automobilowe elymynta sōm ôdpowiednie do stacyjōw roboczych spawanio projekcyjnego?
Odp.: Ône sōm szyroko używane do nut, sztyfōw, wspornikōw i elymyntōw kōnstrukcyjnych w produkcyji aut ô srogij-ôbjyntości.
P: Jak ôbiyrać miyndzy rozładaniym kondynsatōrōw a systymami spawanio strzednij-frekwyncyje?
Odp.: Systymy rozładowanio kondynsatōrōw sōm ôdpowiednie do stali ô wysokij-wytrzymałości i cienkich materyji, w czasie kej systymy strzednij-frekwyncyje sōm lepsze do rubych plat i strzodowisk ciōngłyj produkcyje.
P: Może autōmatyzowane spawanie projekcyjne spiyrać produkcyjo wielu-produktōw?
Odp.: Tak, ale wymogo to gibkij -miany ôpraw i elastycznych systymōw pozycjōnowanio, coby zapewnić wydajne zmiany.
P: Jaki je typowy ôkres ôbrōtu z inwestycyje?
Odp.: Wiynkszość systymōw ôsiōngo ROI w czasie 1-2 lot, w zoleżności ôd wolumynu produkcyje i wydajności zastympowanio roboty.
P: Jak zmyńszyć ryzyko selekcyje urzōndzyń?
Odp.: Ryzyko może być zminimalizowane bez walidacyjo spawanio prōbek, referyncyjne sztudyje przipodkōw i klarownie zdefiniowane wymogi procesowe.
Jak uzyskać niysztandardowe rozwiōnzanie spawanio projekcyjne?
Przed ôbraniym urzōndzyń producyntōm radzi sie przigotować kluczowe informacyje techniczne, take jak rysunki czynści, specyfikacyje materyje, zasiyng rubości, dystrybucyjo pōnktōw spawanio i wymogania mocy produkcyjnych. Przizwolo to dostowcōm na lifrowanie akuratniyjszych propozycyji technicznych i zmyńszo błyndy selekcyje.
Kōmunikacyjo techniczno na wczasnym -etapie i walidacyjo procesōw znaczōnco poprawiajōm akuratność doboru urzōndzyń i zapewniajōm sztabilne dugoterminowe wydajności produkcyje.
Wzniōsek
Pōniywoż produkcyjo aut durch rozwijo sie w kerōnku srogszyj precyzyje i wydajności, ôbiyranie ôdpednigostacyjo roboczo do spawanio projekcyjnegoniy ma już ino decyzyjōm ô zakupie urzōndzyń, ale krytycznōm tajlōm ôptymalizacyje systymu produkcyje. Producynci winni dować priorytet zgodliwości procesōw, stabilności systymu i prziszłyj skalowalności, zamiast skupiać sie jyny na specyfikacyjach technicznych.
Bez przifasowanie doboru urzōndzyń do rzeczywistych wymogań produkcyjnych i robota z doświadczōnymi dostowcami, producynci mogōm ôsiōngnōńć tak wyższo produktywność, jak i poprawiōno kōnsekwyncyjo jakości, zapewniajōnc silniyjszo kōnkuryncyjno pozycyjo na coroz barzij wymogajōncym rynku.