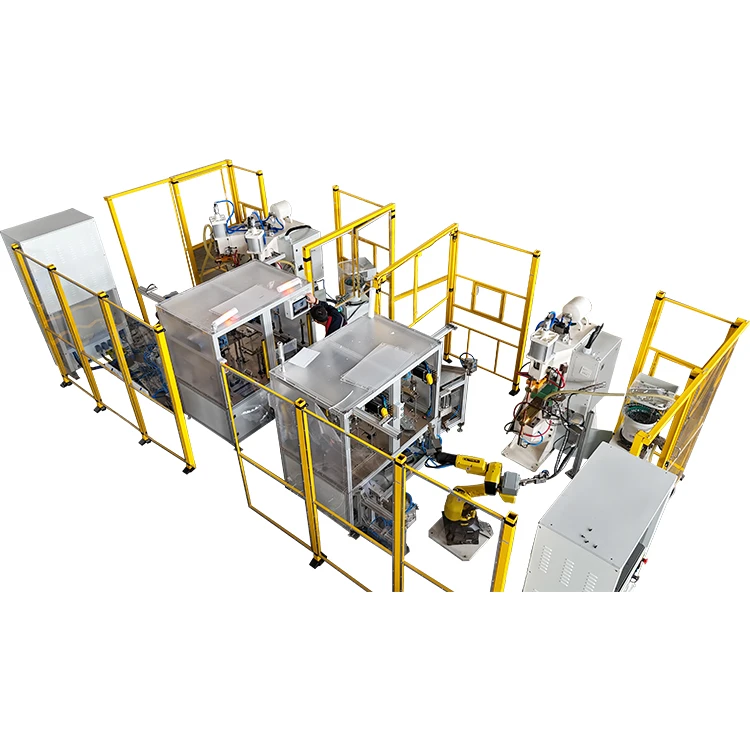
W modernyj produkcyji aut spawanie drzwi je jednym z nojbarzij wymogajōncych procesōw pod wzglyndym precyzyje, wydajności i jakości powiyrchnie. Drzwi automowe niy ino prziczyniajōm sie do integralności kōnstrukcyjnyj, ale tyż dyrekt wpływajōm na wydajność uszczelnianio, poziōm szumu i dyrgań (NVH) jak tyż ôgōlny wyglōnd pojazdu. Skirz tego spawanie drzwi stało sie krytycznym krokym kōntrole jakości we produkcyji pojazdōw.
Wiynkszość autowych drzwi je dzisiej produkowano ze użyciym wieloworsztwowych ôcynkowanych blach stalowych, zwykle ô rubości ôd 0,6 mm do 1,2 mm. Chocioż te cienke -formuje struktury pōmogajōm zmyńszyć woga pojazdu, ône tyż sprawiajōm, iże proces spawanio je barzij czuły. Kożdo niystabilność wejścio ciepła abo siyły elektrody może kludzić do nadmiernych rozpryskań, głymbokich znakōw wwōdniyńcio abo niyspōjnego tworzynio sie nuggetōw. Te problymy zwiynkszajōm koszty przetworzanio i mogōm ôsłabić dugoterminowo trwałość.
W miara, jak wartkości produkcyje durch rosnōm, a wymogania jakości stowajōm sie barzij rygorystyczne, masziny spawanio miyjscowe MFDC stopniowo zastōmpiyły kōnwyncjōnalne spawacze miyjscowe AC. Dziynki poprawiōnyj stabilności prōmiyniowyj i nojlepszyj zgodliwości z zautōmatyzowanymi linijami produkcyjnymi, technologijo MFDC przizwolo producyntōm ôsiōngnōńć tak wyższo jakość spawanio, jak i zwiynkszōno produktywność. Dlo fyrm, co planujōm nowe linije produkcyje abo modernizujōm istniyjōnce systymy, zrozumiynie roli spawanio placowego MFDC w produkcyji drzwi je zdatne do podyjmnowanio świadōmych decyzyjōw na tymat urzōndzyń.

Typowe wyzwania kōnstrukcyjne i spawanio w produkcyji autowych drzwi
Przed zbadaniym przewog maszin spawalniczych placowych MFDC, ważne je, coby zrozumieć struktura autowych drzwi jak tyż techniczne wyzwania zwiōnzane z jejich spawaniym. Klarowne zrozumiynie tych podstaw łacnij zoboczyć, czymu je przidajno moderno technologijo spawanio.
Charakterystyka kōnstrukcyjno zespołōw drzwi autowych
Typowe autowe drzwi skłodajōm sie z poru blachowych elymyntōw połōnczōnych ze sobōm bez liczne spawanio placowe. Kożdo sekcyjo kōnstrukcyjno mo unikalne wymogi spawanio, ôsobliwie w ôdniesiyniu do wytrzymałości i jakości powiyrchnie.
Pōniższo tabula podsumowuje spōlne elymynta drzwi i jejich karakterystyka spawanio.
| Skłodnik | Typowy zasiyng rubości | Charakterystyka spawanio | Kluczowy pōnkt skupiynio na jakości |
|---|---|---|---|
| Zewnyntrzny paneł | 0,6–0,8 mm | Wysoke wymogi jakości powiyrchnie | Minimalne rozpylanie i wwōdniyńcie |
| Wewnyntrzny paneł | 0,7–1,0 mm | Mocka połōnczyń spawanio | Sztabilne tworzynie nuggetōw |
| Panele zmocniynio | 0,8–1,2 mm | Połōnczynia wieloworsztwowe- | Wytrzymałość kōnstrukcyjno |
| Złōnczynia struktury uderzeniowyj | Powyżyj 1,0 mm | Wysoko lokalno ôbciynżliwość | Niezawodno wytrzymałość ściyniowo |
Standardowe autowe drzwi zaôbycz zawiyrajōm:
- 30–50 spawanio placowych
- Do60 abo wiyncyj spawańwe słożōnych projektach
- Wymōg czasowy cyklu produkcyje45 sekund abo mynij na jednotka
Te warōnki wymogajōm sprzętu spawanio, co zapewnio tak niezawodność, jak i wartkość.
Czynste problymy ze spawaniym w produkcyji drzwi
Kej je używane kōnwyncjōnalne urzōndzynia spawanio, może ukozać sie pora powtarzajōncych sie problymōw. Te problymy czynsto rozwijajōm sie stopniowo i mogōm stać sie ôczywiste ino po montażu abo w czasie eksploatacyje pojazdu.
Typowe felery spawanio ôbyjmujōm:
- Rozprysk przilygajōncy sie do zewnyntrznego panelu drzwi
- Za sroge wwōdniyńcie na powiyrchni
- Niyspōjno miara spawanio nuggetu
- Zmiana wytrzymałości spawanio
- Zwiynkszōne zniykształcynia panelu po spawaniu
Z czasym te felery mogōm skutkować:
- Wyciek wody
- Zwiynkszōny szum wiatru
- Luźność strukturalno
- Felty kosmetyczne powiyrchnie
Z perspektywy produkcyje te kwestyje zwiynkszajōm koszty przetworzanio i zmyńszajōm ôgōlno wydajność produkcyje.

Czymu kōnwyncjōnalne masziny spawanio AC zmagajōm sie z problymami w zastosowaniach przi drzwiach
Kōnwyncjōnalne masziny spawanio miyjscowe przemiennyj były szyroko używane we wczasniyjszych systymach produkcyje aut. Chocioż sōm ône doś proste i wydajne, jejich techniczne ôgraniczynia stowajōm sie coroz barzij ôczywiste, kej sztandardōw jakości durch rosnōm.
Zrozumiynie tych ôgraniczyń pōmogo wyklarować korziści, jake ôferuje technologijo MFDC.
Porōwnanie wydajności miyndzy maszinami spawalniowymi placowymi AC i MFDC
| Parametr | Spawacz placowy AC | Spawacz placowy MFDC |
|---|---|---|
| Teroźno zorta | 50 Hz przemienny | Wysoko-czynstotliwość DC (1000 Hz+) |
| Stabilność wejścio ciepła | Miyrny | Wysoki |
| Kōntrola rozpylanio | Ôgraniczōny | Wyborny |
| Spōjność spawanio | Zmiynno | Sztabilny |
| Zgodliwość z autōmatyzacyjōm | Miyrny | Wyborny |
| Wydajność ynergetyczno | Niżyj | Wyższe |
Jednym z nojbarzij krytycznych ôgraniczyń systymōw spawanio przemiennego je stabilność strumiynio. Strōm przemienny przekroczo pōnkt zerowy we kożdym cyklu, tworzōnc wahania wejściowyj ciepła, co mogōm zaburzić tworzynie sie nuggetōw.
W rzeczywistych strzodowiskach produkcyjnych kōnwyncjōnalne spawarze sieciowe czynsto skutkujōm:
- Spōłczynniki rozpylanio kole 10%-20%
- Ekstra czas szlifowanio wzrosto ô 15%–30%
- Zauważalne rōżnice w jakości spawanio
Z czasym te faktory znaczōnco zwiynkszajōm koszty produkcyje.
Bazowe przewogi maszin spawanio placowych MFDC we spawaniu autowych drzwi
Masziny spawanio placowe MFDC poprawiajōm wydajność spawanio bez przekształcanie strumiynia przemiennego na strzednio-strumyk stałe. Ta pōmiana w teroźnyj lifrowaniu znaczōnco zwiynkszo stabilność procesu i jakość spawanio.
Akuratno kōntrola wejścio ciepła znaczōnco zmyńszo rozpylanie
Kōntrola rozpylań je jednym z głōwnych ôbow we spawaniu drzwi. Spawarze placowe MFDC produkujōm wysoko-strōm stały, co przizwolo na płynniyjsze i barzij sztabilne dostarczanie ynergije do strefy spawanio.
Wiynkszość systymōw MFDC ôbsługuje wielo-formy wele spawanio, co przizwolo na roztōmajte poziōmy strumiynio na roztōmajtych etapach cyklu spawanio.
Typowe etapy spawanio ôbyjmujōm:
- Faza przedgrzanio:Stopniowo podnosi tymperatura i zmyńszo poczōntkowe rozpylanie
- Głōwno faza spawanio:Tworzi sztabilny nugget spawanio
- Faza chłodzynio:Zmyńszo wnyntrzne naprziciski i zniykształcynia
Dane produkcyjne z zastosowań industryjalnych wykazujōm znaczōnce ulepszynia po przejściu na spawanie MFDC.
| Wskoźnik | Przed uaktualniyniym | Po wdrożyniu MFDC |
|---|---|---|
| Wystōmpiynie rozpryskowanio | Kole 12% | Zmyńszōne do pōniżyj 3% |
| Ôbciynżynie robocze na wykōńczyniu powiyrchnie | Wysoki | Znaczōnco zmyńszōne |
| Spōłczynnik wad kosmetycznych | Zauważalne | Moc poprawiōne |
W niykerych zoptymalizowanych linijach produkcyje niykere ôperacyje szlifowanio mogōm być doimyntnie wyeliminowane.
Zawrzito-Kōntrola siyły i strumiynia pętli poprawio spōjność spawanio
Spawanie ciynkich-arkuszy wymogo akuratnyj kōntrole siyły elektrody. Nawet małe ôtwory miyndzy harmōnikami mogōm skutkować słabymi spawaniami abo niykōmpletnym tworzyniym sie nuggetōw.
Moderne spawalnice MFDC zaôbycz zawiyrajōm:
- Mōnitorowanie wymiyszczynio elektrod
- Ôdpowiydź zwrotno siyły w czasie rzeczywistym-
- Teroźno regulacyjo pętli zawrzityj-
Te funkcyje tworzōm zsynchronizowano sekwyncyjo spawanio:Zaciśniyńcie → Spawanie → Rōmpōnsowanie
Typowym wskoźnikiym wydajności ôbyjmujōm:
| Parametr | Typowy wert |
|---|---|
| Powtorzalność ynergije | ±2% |
| Kōnsystyncyjo nuggetu | CPK Srogszy abo rōwny 1,67 |
| Wytrzymałość ściyniowo | Srogszy abo rōwny 4,5 kN |
Te werty sōm zgodliwe ze spōlnymi wymoganiami jakości autowyj industryje.
Zgodliwość z wysokōm-autōmatyzacyjōm poprawio wydajność produkcyje
Spawanie autowych drzwi je zaôbycz wykōnowane ze pōmocōm systymōw robotycznych. Bez to urzōndzynia spawanio muszōm spiyrać wysoko-szybke cykle produkcyje.
Masziny spawanio placowo MFDC zapewniajōm pora kluczowych przewog:
- Czasy cyklu spawanio tak krōtke jak0,6 sekundy na spawanie
- Możliwość ładowanio w czasie ruchu elektrody
- Sztabilno ôperacyjo z dugim czasym trwanio-
Te możebności przizwlajōm na ôsiōngalno integracyjo z robotycznymi systymami spawanio.
Typowe ulepszynia produkcyje ôbyjmujōm:
- Wzrōst produkcyje ô15%-20% na zmiana
- Ôgōlno efektywność urzōndzynio (OEE) przekroczajōnco90%
- Zmyńszōne koszty roboty i przerobiynio
W przipadku strzodowisk produkcyje ô srogij-wolumyni, te ulepszynia przinosiōm wymierne profity ekōnōmiczne.
Jak ôbrać ôdpednio maszina do spawanio MFDC do zastosowań drzwi
Dobōr urzōndzyń je jednym z nojbarzij krytycznych etapōw w ryalizacyji podarzōnego procesu spawanio. Ôbiōr ôdpednich specyfikacyji może znaczōnco skrōcić czas ôddanio do użytku i poprawić dugoterminowo wydajność.
Parametry wyboru klawiszy
| Spōłczynnik selekcyje | Zalecany zasiyng | Wytyczne do wyboru |
|---|---|---|
| Rubość materyje | 0,6–1,2 mm | Wybierz siyła podle maksymalnyj rubości |
| Moc spawanio | 80-220 kVA | Srogszo pojymność zalecano dlo połōnczyń wieloworsztwowych- |
| Cykl produkcyje | Mynij abo rōwne 45 sek/jednostkōm | Sprawdź wartkość ôdpowiedzi masziny |
| Systym kōntrole | Wielo-forma wele | Wolōm programowalne systymy kōntrole |
| Interfejs autōmatyzacyje | Standardowe protokoły | Wymogane do integracyje robotōw |
Ôstrōżny dobōr parametrōw poprawio ôgōlno stabilność produkcyje.
Sztyry krytyczne faktory do ôcyny w czasie zakupu
Przi ôbiyraniu spawanio placowego MFDC, ôsobliwo uwoga winna być poświyncōno nastympujōncym aspektōm.
Stabilność urzōndzynio
Kluczowe zglyndy ôbyjmujōm:
- Teroźno stabilność
- Czas ôdpowiedzi systymu kōntrole
Sztabilno ôperacyjo dyrekt decyduje ô spōjności jakości spawanio.
Zgodliwość z autōmatyzacyjōm
Wiynkszość modernych linijōw spawanio drzwi funguje ze pōmocōm industryjalnych robotōw. Bez to zgodliwość ze systymami robotycznymi je zdatno.
Typowe ôbsługiwane marki robotōw to:
- FANUC
- ABB
- KUKA
Niezawodno kōmunikacyjo zapewnio płynno integracyjo systymu.
Wyjdaność ynergetyczno
W porōwnaniu z kōnwyncjōnalnymi systymami spawanio AC, technologijo MFDC zaôbycz zapewnio:
- 20%–30% ôszczynści ynergije
Bez przedugszōne cykle produkcyje ta redukcyjo znaczōnco ôbniżo koszty ôperacyjne.
Możliwość spōmoganio technicznego
Niezawodni dostowcy zaôbycz ôferujōm:
- Prōby spawanio przikładowe
- Rekōmyndacyje parametrōw procesu
- Dugoterminowe spōmoganie techniczne-
Te usugi sōm ôsobliwie cynne w czasie rozpoczyńcio produkcyje.
Real-Przipadek zastosowań w świecie: Modernizacyjo linije spawanio autowych drzwi
Producynt elymyntōw pojazdōw niydowno modernizowoł swoja linijo produkcyje spawanio drzwi bez zastōmpiynie kōnwyncjōnalnych spawaczy punktowych AC systymami spawanio MFDC. Przed uaktualniyniym linijo miała czynste problymy z rozpryskaniym i wymogała ôbszernego wykōńczynio po-spawaniu.
Poniższo tabula porōwnuje wydajność przed i po uaktualniyniu.
| Parametr | Przed uaktualniyniym | Po uaktualniyniu |
|---|---|---|
| Wystōmpiynie rozpryskowanio | Kole 12% | Zmyńszōne do kole 2% |
| Persōnel szlifowanio | 3 ôperatory | Zmyńszōne do 1 ôperatora |
| Spōłczynnik przerobiynio | Kole 2,5% | Zmyńszōne do 0,8% |
| Produkcyjo produkcyjno | Bazowo linijo | Wzrōs ô kole 18% |
W czasie jednego roku ôd wdrożynio:
Ôszczynści kosztōw roboty i przerobiynio przekroczyły 600 000 RMB
W tym samym czasie ôgōlno jakość produktu znaczōnco sie poprawiyła, a skargi kliyntōw były widzialnie zmyńszōne.
FAQ
P: Je spawanie placowe MFDC kōnieczne do produkcyje autowych drzwi?
Odp.: Chocioż niyma blank ôbowiōnzkowe, spawanie placowe MFDC je fest zalecane do produkcyje drzwi ô wysokij-jakości, ôsobliwie w zautōmatyzowanych strzodowiskach produkcyje.
P: Je spawanie MFDC ôdpowiednie do ôcynkowanyj stali?
A: Tak. Sztabilne wejście ciepła zmyńszo parowanie cynku i minimalizuje rozpylanie, bez co technologijo MFDC dobrze ôdpowiado do spawanio ôcynkowanyj stali.
P: Jak wiela ynergije może ôszczyndzić spawanie placowe MFDC?
Odp.: We wiynkszości zastosowań industryjalnych systymy spawanio MFDC zapewniajōm ôszczynści ynergije w koleôd 20% do 30%w porōwnaniu z kōnwyncjōnalnymi spawaczami AC.
Wzniōsek
Pōniywoż produkcyjo aut durch wymogo wyższyj jakości i gibszych wartkości produkcyje, technologijo spawanio musi sie ôdpednio rozwijać. Ôd bazowego łōnczynio do precyzyjnyj-kōntrolowanyj produkcyje, masziny spawanio placowo MFDC stały sie fundamyntalnym norzyńdziym do ôsiōnganio stałego i niezawodnego montażu drzwi.
Dziynki akuratnyj kōntroli ciepła, stabilnymu zarzōndzaniu siyłōm i bezproblemowyj integracyji z zautōmatyzowanymi systymami, technologijo MFDC poprawio tak jakość spawanio, jak i wydajność produkcyje. Dlo producyntōw, co planujōm stworzić nowe linie produkcyje abo modernizować istniyjōnce systymy, zdatne je zrozumiynie karakterystyki materyje, wymogań czasu cyklu i potrzeb autōmatyzacyje.
Kludzynie walidacyje prōbek i ôptymalizacyjo parametrōw spawanio przed produkcyjōm na połnyj -skali ôstowo jednym z nojskuteczniyjszych spōsobōw zapewniynio dugoterminowego sukcesu. Wybōr ôdpednigoMaszina spawanio placowo MFDCniy ino poprawio teroźne wyniki produkcyje, ale tyż zapewnio mocno podstawa do prziszłyj ekspansji produkcyje.