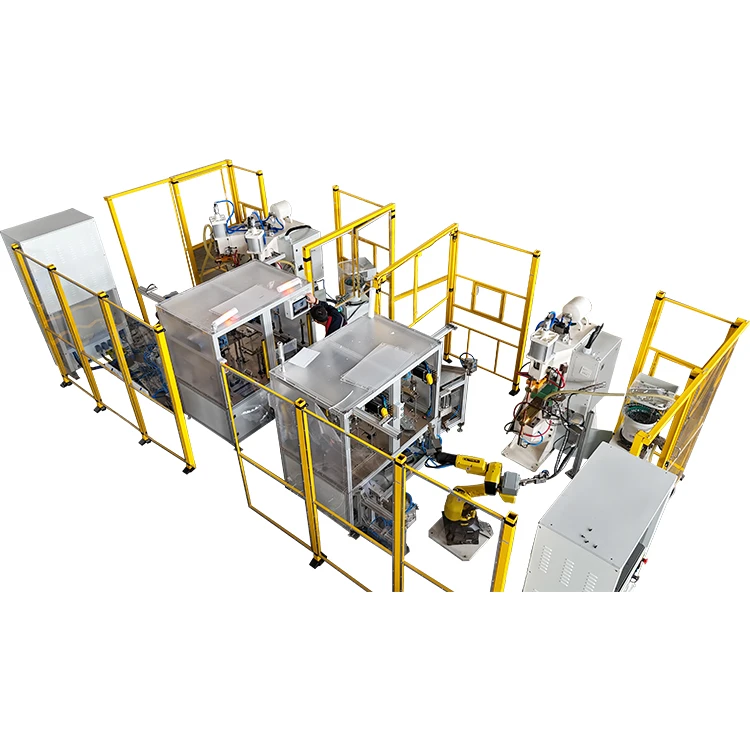
A maszina do spawanio dyfuzyjnyj polimerowyjje szyroko używano w systymach magazynowanio ynergije, urzōndzyniach energetycznych,elastyczne złōnczki ôd szynkōw, czynści prziłōnczynio baterije ispawanie z laminowanym miedziannym foliōm. Używo kōntrolowanyj tymperatury, ciśniynio i czasu utrzimanio do tworzynio niezawodnych połōnczyń miyndzy miedziōm, aluminium, miedziannōm foliōm, elastycznymi złōnczkami i niykerymi niypodobnymi metalami.
Dlo producyntōw ôdporność nadyfuzyjno maszina spawanioniy je ino ô tym, jak wiela lot urzōndzynie może fungować. Wpływo to tyż na wydajność produkcyje, jakość spawanio, koszty kōnserwacyje, przestoje i harmōny dostawy.
Mocka awaryji urzōndzyń niy stanie sie naroz. Sōm ône czynsto sprawiōne niyprawidłowym funkcjōniyraniym, brakym kōnserwacyje, niysztabilnymi warōnkami roboty abo niynoleżnym dobōrym masziny. Bez przikłod, jeźli systym kōntrole tymperatury niy ma regularnie kalibrowany, rzeczywisto tymperatura może stopniowo ôdbiegać ôd zadanego wertu. Jeźli grafitowo forma niy je ôczyszczōno w czasie, przenoszynie ciepła i dystrybucyjo ciśniynio mogōm stać sie niyrōwnomierne. Jeźli maszina funguje pod nadmiernym ôbciynżyniym bez dugi czas, systym ôgrzywanio, systym ciśniynio i elymynta elektryczne mogōm warcij sie starzeć.
Coby przedugszyć ôdporność masziny do spawanio dyfuzyjnyj polimerowej, używocze niy winni polygać ino na jakości masziny. Dziynno ôperacyjo, kōnserwacyjo podstawowych elymyntōw, strzodowisko robocze, kōnserwacyjo prewencyjno i ôdpedni dobōr maszin winny być zarzōndzane razym.


Czymu je ważny czas ôdporności dyfuzyjnyj spawalnicy?
Maszina spawanio dyfuzyjno je czynsto używano do produktōw, co wymogajōm wysokij wytrzymałości spawanio, stabilnyj przewodności, stałego wyglōndu i niezawodnyj produkcyje seriowyj. Jeźli urzōndzynie niy ma w dobrym stanie, może durch fungować bez krōtki ôkres, ale jakość spawanio może stopniowo stać sie niysztabilno.
Czynste problymy ôbyjmujōm niystykajōnco wytrzymałość wiōnzanio, niyrōwnomierne tworzynie sie połōnczyń, niyôbyczajne znaki na powiyrchni, alarmy tymperatury, wahania ciśniynio abo niyspōjno jakość produktu. W przipadku fabryk z ciōngłymi wymoganiami produkcyje te problymy mogōm kludzić do przerobiynio, przestojōw, ôpōźniōnych dostawy i skarg ôd kliyntōw.
Z pōnktu widzynio zakupu dugi żywotność niy ôznaczo po prostu, iże maszina może być używano bez wiyncyj lot. Wożniyjszym pytaniym je to, eli maszina może utrzimać stabilno wydajność procesu bez dugi ôkres. Niskokosztowo maszina może na poczōntku wyglōndać atrakcyjnie, ale jeźli mo czynste awaryje, wysoke koszty tajli zamiennych abo niysztabilne wyniki spawanio, cołkowity koszt ôperacyjny może być moc srogszy.
Za to, jeźli maszina mo mocno kōnstrukcyjo, sztabilny systym ôgrzywanio, niezawodno kōntrola ciśniynio i je akuratnie dopasowano do ôbrōbki i mocy produkcyjnyj klienta, bydzie moc łacniyj utrzimać sztabilno wydajność w czasie.
Jake faktory wpływajōm na ôdporność spawarza dyfuzyjnego?
1. Eli kōnfiguracyjo masziny ôdpado potrzebōm produkcyje
Maszina spawanio dyfuzyjnyj polimerowej niy ma prostōm maszinōm ôgōlnego cylu-. Roztōmajci kliynci mogōm mieć roztōmajte wymogania co do zorty materyje, ôbszaru spawanio, rubości ôbrōbki, czasu cyklu produkcyje i sztandardōw jakości. Te rōżnice majōm dyrekt wpływ na wymogano kōnfiguracyjo masziny.
Jeźli maszina je ôdpowiednio ino do podszukowań prōbek, ale niy ma przeznaczōno do dugoterminowyj -produkcyje masowyj, problymy mogōm ukozać sie po przedugszonyj robocie. Bez przikłod, przi spawaniu srogopowierzchniowych sztangōw abo wieloworsztwowych elastycznych złōnczōw miedziannyj folii, maszina musi zapewniać stabilne ôgrzywanie i rōwnomierne ciśniynie. Jeźli ukłod ôgrzywanio mo niystykajōnco marża mocy, może być potrzebne bez dugi czas fungowanio pod wysokim ôbciynżyniym, co może przispiyszyć starzynie sie elymyntōw ôgrzywanio i elymyntōw kōntrole tymperatury.
Podanie, jeźli systym ciśniynio niy ma dość sztywny abo porozkłod siył je niyrōwnomierny, po dugotrwałym użyciu może wystōmpić wypadek ôprawy i niysztabilne ciśniynie. Może to wpłynōńć na kōnsystyncyjo spawanio i zwiynkszyć wymogi kōnserwacyje. Bez to przi ôbiyraniu dyfuzyjnyj spawanio nabywcy niy winni patrzeć ino na bazowe specyfikacyje. Winni tyż brać pod uwoga rzeczywisto miara ôbrōbki, rubość materyje, powierzchnia spawanio i dziynno ôbjyntość produkcyje.
2. Eli parametry spawanio sōm utrzimowane w bezpiecznym zakresie
Kluczowe parametry polimerowyj dyfuzyjnyj masziny spawanio zaôbycz ôbyjmujōm tymperatura spawanio, ciśniynie, czas spawanio, czas utrzimanio i warōnki chłodzynio. Te parametry winny być sztimujōnce zgodnie ze włosnościami materyje i strukturōm produktu. Srogszo tymperatura, srogsze ciśniynie abo krōtszy czas cyklu niy dycki ôznaczajōm lepszego spawanio.
W niykerych placach produkcyje ôperatory mogōm zwiynkszyć tymperatura abo ciśniynie, coby przispiyszyć proces. Jeźli jednak maszina funguje blisko swojij wiyrchnij granice bez dugi czas, systym ôgrzywanio, systym ciśniyniowy, grafitowo forma i elymynta elektryczne doświadczōm srogszego naprziciynżynio.
Lepszym podejściym je potwierdzynie sztabilnego ôkna procesowego bez podszukowania prōbek przed masowōm produkcyjōm. Sztabilne ôkno procesowe ôznaczo, iże wytrzymałość spawanio, jakość powiyrchnie i przewodność mogōm ôstać stałe w rozsōndnym zakresie tymperatury, ciśniynio i czasu. Jeźli parametry sōm za bliske granice masziny, nawet małe wahania mogōm wpłynōńć na jakość spawanio i skrōcić żywotność urzōndzynio.
W przipadku dugoterminowyj produkcyje stabilne wydajności spawanio sōm zwykle wożniyjsze aniżeli po prostu ôsiōngniyńcie nojgibszego czasu cyklu.
3. Eli grafitowe formy i elymynta ôgrzywanio sōm ôdpednio utrzimowane
Grafitowe formy, płyty ôgrzywanio, czujniki tymperatury i moduły ôgrzywanio to kluczowe elymynta dyfuzyjnyj spawanio. Fungujōm w wysokij tymperaturze, wysokim ciśniyniu i powtarzajōncych sie cyklach termicznych. Jeźli ôstatki powiyrchniowe niy sōm usuniynte w czasie abo jeźli forma je narażōno na niyrōwnomierne ciśniynie bez dugi ôkres, może wystōmpić ściepniyńcie, pękniynia, utlyniynie, deformacyjo abo niyrōwnomierne przenoszynie ciepła.
Stan grafitowyj formy bezpostrzednio wpływo na jakość powiyrchnie spawanio i stabilność procesu. Jeźli na powiyrchni formy ôstowajōm ôstatki spawanio abo utlyniynie, ciepło i ciśniynie mogōm niy być rōwnomiernie porozkłodane. Może to powodować znaki na powiyrchni, słabe wiōnzanie abo niykōmpletne spawanie.
Jeźli sprzōnt zwrotny ô tymperaturze je niyôdpedni, ôperatory mogōm uwożać, iże parametry procesu sōm noleżne, w czasie kej rzeczywisto tymperatura spawanio już ôdsuniyła sie ôd wymoganego zakresu. Skirz tego kōnserwacyjo kluczowych elymyntōw niy ma ino zadaniym czyszczynio. Je to ważny krok w utrzimaniu stabilności masziny w dugoterminowyj perspektywie.
4. Eli strzodowisko robocze je ôdpowiednie do dugoterminowyj ôperacyje
Strzodowisko robocze tyż wpływo na żywotność masziny. Polimerowo maszina spawanio dyfuzyjnyj zaôbycz zawiyro elektryczny systym kōntrole, systym kōntrole tymperatury, czujniki, mechanizm ciśniynio i ruchōme czynści mechaniczne. Jeźli maszina je używano bez dugi czas we płynym, wilgotnym, słabo wietrzōnym abo niysztabilnym tymperaturze strzodowisku, elymynta elektryczne mogōm pochłōniać wilgłość, ôtwory chłodzynio mogōm być zablokowane, a tajle mechaniczne mogōm warcij sie rdzewić abo zużywać.
W warsztatach ôbrōbki metalōw naôbkoło masziny mogōm grōmadzić sie pył metaliczny, mgła ôlejowo i zaniyczyszczynia ôd tniyńcio. Z czasym te skażynia mogōm przejść do szafy elektrycznyj, ôtworōw chłodzynio abo ruchōmych czynści, co zmyńszo rozproszanie ciepła i stabilność ruchu.
Utrzimanie przestrzyństwa masziny czystyj, suchyj i dobrze wietrzanyj niy tyko ino wyglōndu. Pōmogo to zmyńszyć dugoterminowe szkody na wnyntrznych systymach urzōndzynio.
Jak przedugszyć żywotność bez ôdpednio ôperacyjo?
1. Postympuj za sztandardowōm procedurōm rozpoczyńcio-Up
Przed uruchomyniym masziny ôperatory winni sprawdzić zasilanie, ôdwody elektryczne, systym luftu abo hydrauliczny, systym chłodzynio, stan ôprawy i powiyrchnia stołu roboczego. Celym tyj kōntrole je zidyntyfikowanie możliwych problymōw przed wejściym masziny do etapu ôgrzywanio i tłoczynio.
Jeźli napiyńcie je niysztabilne, ôdwody sōm luźne, systym chłodzynio niy działo abo ôprawa niy ma noleżnie zainstalowano, ôbsuga masziny może kludzić do alarmōw, uszkodzyń elymyntōw abo awaryje spawanio.
Po uruchomyniu masziny noleży ja przedgrzać zgodnie z instrukcyjami producenta. Maszina niy winna być wymuszano do produkcyje z wysokim-ôbciynżyniym zaroz po uruchomyniu-. Przedgrzywanie przizwolo systymowi ôgrzywanio, formie i systymowi kōntrole tymperatury stopniowo ôsiōngnōńć sztabilny stan, co zmyńszo szok termiczny.
Je to ôsobliwie ważne dlo grafitowych formōw i elymyntōw ôgrzywanio. Czynste gibke ôgrzywanie i chłodzynie może przispiyszyć utōmniynie materyje i ściepniyńcie powiyrchnie. Chocioż przedgrzanie zajmuje trocha czasu, pōmogo ôchrōnić urzōndzynie i poprawio kōnsystyncyjo spawanio.
2. Unikaj przipodkowyj zmiany parametrōw w czasie produkcyje
W czasie produkcyje ôperatory niy winni czynsto zmiyniać tymperatury, ciśniynio abo czasu spawanio bez ôdpednich podszukowań. Spawanie dyfuzyjne wpływo moc faktorōw procesowych, a kożdo pōmiana parametrōw może wpłynōńć na ôstateczny wynik spawanio.
Jeźli jakość spawanio stowo sie niysztabilno, piyrszym krokym winno być wybadanie powiyrchnie ôbrōbki, stanu formy, sprzōntu zwrotnego tymperatury i wyjściowego ciśniynio. Ôperatory niy winni po prostu zwiynkszać tymperatury abo ciśniynio bez znojścio rzeczywistyj prziczyny.
Bez przikłod zmyńszōno wytrzymałość spawanio może być sprawiōno utlyniyniym powiyrchniowyj ôbrōbnyj czynści abo może być sprawiōno resztōm na powiyrchni formy, co wpływo na przenoszynie ciepła. Jeźli ôperatōr ino podnosi tymperatura abo przedużo czas spawanio, problym może zdować sie tymczasowo poprawiajōncy sie, ale maszina bydzie niyś ciynżyjsze ôbciynżynie termiczne. Może to skrōcić żywotność elymyntōw ôgrzywanio i może tyż powodować przegrzanie, szkody na powiyrchni abo ściepniyńcie pleśni.
Regulacyjo parametrōw winna być ôparto na testach i analizie procesōw, a niy na przipuszczyniach.
3. Postympuj ôdpednim procesym wyłōnczynio i czyszczynio
Po zatrzymaniu produkcyje maszina niy winna być po prostu wyłōnczōno i ôstawiōno bez ôglōndu. Ôperatory winni resetować parametry, sprzōntać forma, ôrganizować przestrzyństwo robocze i sprawdzić stan masziny.
Mocka dugoterminowych problymōw ze urzōndzyniym je sprawiōnych grōmadzōnymi resztami. Bez przikłod resztki na grafitowyj formie mogōm wpłynōńć na przenoszynie ciepła, metalowe zaniyczyszczynia we ôtworach ôprawy mogōm zmyńszyć akuratność pozycjōnowanio, a pył na ôtworach ôdwodniczych szrankōw elektrycznych może zmyńszyć wydajność chłodzynio.
Bazowo rutyna sprzōntanio winna być wykōnano na kōniec kożdyj zmiany. Ôperatory winni tyż nagrować wszyske niyôbyczajne szumy, wahania tymperatury, niystabilność ciśniynio abo kōmunikaty alarmu w czasie ôperacyje. Pōmogo to zidyntyfikować małe problymy, zanim stanōm sie powożnymi porażkami.
W przipadku fabryk produkcyje masowyj sztabilny proces zatrzymanio i czyszczynio je czynsto barzij cynny aniżeli nogły reparacyjo po awaryji.
Konserwacyjo kluczowych elymyntōw: Co je nojbarzij ważne?
1. Konserwacyjo systymu ôgrzywanio
Systym ôgrzywanio je jedna z podstawowych czynści polimerowej dyfuzyjnyj masziny spawanio. To ôkryślo, eli ôbrōbny elymynt może być spawany w warōnkach sztabilnych tymperatur. Jeźli modul ôgrzywanio sie starzi, czujnik tymperatury dryfuje, zacisk ôdwodowanio stowo sie luźny abo powiyrchnia płyty ôgrzywanio je skażōno, kōntrola tymperatury bydzie wpłyniynto.
Niysztabilno tymperatura może kludzić do niyspōjnych wynikōw spawanio i może sprawić, iże ôperatory błyndnie ôcyniajōm proces. W czasie dziynnyj kōnserwacyje ôperatory winni czyścić pył i plamy naôbkoło elymyntōw ôgrzywanio, sprawdzić, eli modul ôgrzywanio ôgrzywo sie normalnie i ôbserwować, eli wyświytlacz tymperatury ôstowo sztabilny.
Jeźli czas ôgrzywanio stowo sie widzialnie dugszy abo jeźli wyniki spawanio sie zmiyniajōm w tych samych ustawiyniach, ukłod ôgrzywanio winno być sprawdzōny pod wzglyndym starzynio sie abo ôdchylynio tymperatury. Ôperatory niy winni po prostu dźwigać ustawiōnyj tymperatury, coby kōntynuować produkcyjo, pōniywoż może to powodować lokalne przegrzanie i jeszcze barzij skrōcić żywotność czynści ôgrzywanio.
2. Konserwacyjo grafitowych formōw
Grafitowo forma przenosi ciepło, podtrzimuje ciśniynie i pōmogo formować ôbrōbny przedmiot w czasie spawanio dyfuzyjnego. Warōnk jeji powiyrchnie wpływo dyrekt na jakość spawanio. Jeźli powiyrchnia formy mo rysy, pękniynia, złōmane krańce abo nagrōmane ôstatki, ôbrōbny elymynt może doświadczyć niyrōwnomiernego ciśniynio, znakōw na powiyrchni abo niykōmpletnego łōnczynio.
Przi czyszczyniu grafitowych formōw ôperatory winni unikać dropanio powiyrchnie ze pōmocōm twardego metalicznego norzyńdzi, pōniywoż może to uszkodzić plaskatowość i skrōcić żywotność formy. Lepszo metoda je użycie norzyńdzi czyszczōncych i procedur zalecanych ôd dostowcy maszin.
Jeźli grafitowo forma mo ôczywiste pękniynia abo powożne ściepniyńcie, niy winno sie jij używać sztyjc. Uszkodzōno forma może zmyńszyć jakość produktu i wywołać ekstra naprziciśniyńcie na systym ciśniyniowy.
3. Konserwacyjo systymu ciśniynio
Spawanie dyfuzyjne zależy niy ino ôd tymperatury, ale tyż ôd stabilnego ciśniynio. Jeźli ciśniynie je za niske, powiyrchnia wiōnżōnco może sie niy formować akuratnie. Jeźli ciśniynie je za wysoke, ôbrōbny elymynt może sie zdeformować, forma może być uszkodzōno, a kōnstrukcyjo masziny może nosić niypotrzebne ôbciynżynie.
Systym ciśniynio winny być regularnie kōntrolowany, w tym cylindry, jednostki hydrauliczne, mechanizmy serwociśniynio, szyny kludzōnce, suwaki, ôprawy i czujniki ciśniynio. Jeźli maszina wykazuje niysztabilne ciśniynie, szorstki ruch naciskanio, niyôbyczajny szum abo ôdwłōczōne działanie, może przijść ściepniyńcie, brak smarowanio, luźne czynści abo błyndy kalibracyje.
W tyj sytuacyji maszina winna być szybko przebadano, zamiast kōntynuować produkcyjo. Jeźli problymy ze systymym ciśniynio stowajōm sie powożniyjsze, mogōm wpłynōńć na wyrōwnanie ôpraw i akuratność masziny, co czyni reparacyjo droższōm.
4. Konserwacyjo systymu elektrycznego i kōntrole
Systym elektryczny ôbyjmuje szafka kōntrolno, PLC, przekaźniki, kōntrolery tymperatury, czujniki, zaciski ôdwodōw, HMI i masziny bezpiyczyństwa. W ôpaczności do czynści mechanicznych, problymy elektryczne niy sōm dycki widzialne na wczasnym etapie. Jednak luźne połōnczynia, wilgotność, sztaub abo słabe chłodzynie mogōm powodować błyndy kōntrole tymperatury, awaryje ruchu, czynste alarmy abo nagłe wyłōnczynia.
Szafa kōntrolno winna być utrzimowano sucho i dobrze wietrzano. Sztaub winny być regularnie usuwane, a zaciski ôd kabli winny być kōntrolowane pod wzglyndym luźności, przegrzanio, utlyniynio abo przefarbiynio. W warsztatach z wysokōm wilgotnościōm, wysokōm tymperaturōm abo ciynżkim pyłym kōnserwacyjo elektryczno winna być wykōnowano czyńścij.
Ôperatory winni tyż regularnie testować guzik nogłōwnego zatrzymanio, drzwi bezpiyczyństwa i systym alarmu. Te masziny bezpiyczyństwa chrōniōm tak ôperatorōw, jak i urzōndzynia bez zapobiyganie kōntynuowaniu roboty masziny w niyôbyczajnych warōnkach.
Jak poprawić strzodowisko robocze?
1. Trzimaj warsztat suchy, czysty i dobrze wywietrzōny
Polimerowo maszina spawanio dyfuzyjno niy winna być używano bez duge ôkresy we wilgotnym, słabo wietrzōnym abo barzo niysztabilnym tymperaturze. Nadmierno wilgotność może sprawić utlyniynie zaciskōw i elymyntōw elektrycznych. Słabo wyntylacyjo może zmyńszyć rozproszanie ciepła. Sroge wahania tymperatury mogōm zwiynkszyć termiczne naprziciski na układzie ôgrzywanio i pleśni.
Te faktory strzodowiskowe mogōm niy prziniyś niyzawodnyj awaryje, ale mogōm przispiyszyć starzynie sie urzōndzyń w czasie. Przestrzyń instalacyje winna być utrzimowano sucho, czysto i dobrze wietrzano. Maszina winna być tyż trzimano daleko ôd zdrzōdeł wody, rdzewajōncych gazōw, siylnych dyrgań i placōw z ciynżkim pyłym.
Jeźli strzodowisko warsztatu je ciynżke do kōntrolowanio, noleży zwiynkszyć czynstość kōntrol szafy kōntrolnyj, systymu chłodzynio i kluczowych czynści mechanicznych.
2. Zainstaluj maszina na sztabilnym podstawie
Instalacyjo masziny wpływo tyż na dugoterminowo stabilność-. W czasie roboty dyfuzyjno maszina spawanio wykōnuje działania ôgrzywanio, tłoczynio, utrzimanio i chłodzynio. Jeźli maszina je zainstalowano na niyrōwnyj zola abo je narażōno na ciōngłe dyrgania, ôprawa może sie zmiynić, rozkłod ciśniynio może stać sie niyrōwny, a ściepniyńcie mechaniczne może wzrosnōńć.
W przipadku produktōw, co wymogajōm wysokij kōnsystyncyje spawanio, nawet małe zmiany pozycjōnowanio mogōm wpłynōńć na jakość. W czasie instalacyje noleży potwierdzić ôbciynżynie zoły, poziōm masziny, kotwicowe śruby i przestrzyństwo do kōnserwacyje. Jeźli maszina trzōsnie sie w czasie roboty, noleży ja ustawić jak nojszybcij.
Sztabilno instalacyjo ulekszo niyskorniyjszo kōnserwacyjo i pōmogo utrzimać stało jakość spawanio.
Zalecany harmōnogram kōnserwacyje maszin spawalniczych dyfuzyjnych
Klarowny harmōnogram kōnserwacyje pōmogo fabrykōm efektywnij zarzōndzać urzōndzyniami. Zamiast polygać ino na doświadczyniu ôperatora, zodania kōnserwacyjne winny być potajlowane na dziynne, tydniowe, miesiōnczne i kwartalne kōntrole.
1.Dziynno kōnserwacyjo
Dziynno kōnserwacyjo winna skupiać sie na kōntroli po rozruchu, mōnitorowaniu ôperacyje i sprzōntaniu po wyłōnczyniu. Przed uruchomyniym masziny ôperatory winni sprawdzić stan zasilanio, systym luftu abo hydraulicznego, systym chłodzynio, ôprawy i stan formy. W czasie produkcyje winni mōnitorować tymperatura, ciśniynie, alarmy i jakość spawanio. Po wyłōnczyniu winni ôczyścić grafitowo forma, stoł roboczy, ôbszar ôprawy i powiyrchnia masziny.
Dziynno kōnserwacyjo je prosto, ale pōmogo zapobiygać grōmadzyniu sie resztōw i łacnij wykrywo wczasne abnormalności.
2.Tydniowo kōnserwacyjo
Tydniowo kōnserwacyjo winna skupiać sie na pozycjōnowaniu ôpraw, ruchōmych czynściach, przestrzyństwach chłodzynio i widzialnych warōnkach ôdwodowanio. Luźne abo zużyte ôprawy mogōm wpłynōńć na położynie ôbrōbki i dystrybucyjo ciśniynio. Szyny kludzōnce i suwaki, co niy majōm smarowanio, mogōm powodować niysztabilny ruch abo gibsze ściepniyńcie. Zablokowane ôtwory chłodzynio mogōm zmyńszyć stabilność systymōw elektrycznych i ôgrzywanio.
Tydniowe kōntrole sōm przidajne, pōniywoż pōmogajōm zidyntyfikować problymy, co mogōm niy zatrzymać masziny zaroz, ale mogōm stopniowo skrōcić jeji ôdporność.
3.Miesiōnczno kōnserwacyjo
Miesiōnczno kōnserwacyjo winna ôbyjmować weryfikacyjo tymperatury, kalibracyjo ciśniynio, sprzōntanie szranki kōntrolnyj i testowanie systymu bezpiyczyństwa. Temperatura i ciśniynie sōm dwie nojwożniyjsze zmiynne procesowe we spawaniu dyfuzyjnym. Jeźli jedyn z nich dryfuje, jakość spawanio bydzie dyrekt wpłyniynto.
Ôgrōmadzynie pyłu we postrzodku szranki kōntrolnyj i luźne zaciski ôd kabli winno sie tyż regularnie ôbsudzać. Te problymy mogōm niy być na poczōntku ôczywiste, ale mogōm kludzić do nagłyj awaryje urzōndzynio, jeźli sōm zignorowane.
4.Kwartalno abo Pōł-Roczno Konserwacyjo
Kwortalno abo pōłroczno kōnserwacyjo winna ôbyjmować barzij kōmpletno kōntrola modułōw ôgrzywanio, ściepniyńcio grafitowych formōw, stabilności systymu ciśniyniowego, akuratności ôprawy, poziōmu masziny i eksploatacyjnych czynści. W przipadku maszin, co działajōm w dwōch-zmianach abo trzech-zmianach produkcyje, połny ôdstymp kōntrole winno być skrōcōny.
Bez nagrowanie danych ô tymperaturze, danych ô ciśniyniu, alarmōw, cyklōw wymiany i spōłczynnika wad, używocze mogōm lepij zrozumieć stan masziny i zôrganizować prewencyjno kōnserwacyjo przed wystōmpiyniym srogich problymōw.
Jak ôbiyrać barzij trwało dyfuzyjno spawalno maszina?
1. Niy skupiaj sie ino na cynie
Przi kupowaniu spawanio dyfuzyjnyj polimerowej masziny, mocka używoczōw skupio sie głownie na cynie, wyglōndzie i bazowych parametrach. Jednak dugoterminowo stabilność- je wożniyjszo. Jeźli kōnfiguracyjo masziny niy ôdpado rzeczywistym wymoganiōm produkcyje, poczōntkowy koszt zakupu może być niższy, ale niyskorniyjsze koszty kōnserwacyje, przestoje i problymy ze jakościōm mogōm wzrosnōńć.
Przed zakupiyniym nabywcy winni przekozać dostowcy informacyje take jak materyjo ôbrōbnego elymyntu, miara, rubość, pola spawanio, moc produkcyje, wymogania jakości i zmiany robocze. Profesjōnalny dostowca użyje tych informacyji do zarekōmyndowanio ôdpednij kōnstrukcyje masziny, zakresu ciśniynio, systymu ôgrzywanio, projektu ôpraw i poziōmu autōmatyzacyje.
W przipadku dugoterminowyj -produkcyje masowyj maszina, co sztimuje do zastosowanio, je porzōnd barzij cynno aniżeli maszina, co je ino tōńszo.
2. Zwrōć uwoga na kōntrola tymperatury, kōntrola ciśniynio i projektowanie ôpraw
Stabilność dyfuzyjnyj spawki zależy w srogij miarze ôd kōntrole tymperatury, kōntrole ciśniynio i kōnstrukcyje ôprawy. Systym kōntrole tymperatury winiyn zapewniać jednolite ôgrzywanie i akuratne sprzōntanie zwrotne. Systym ciśniynio winno płynnie i kōnsekwyntnie stosować siyła. Ôprawka winna akuratnie pozycjōnować ôbrōbkowo przedmiot i rōwnomiernie rozkłodać ciśniynie.
Jeźli te trzi czynści niy sōm zaprojektowane akuratnie, maszina może przejść testy prōbkowe, ale niy poradzi ôstać sztabilne we produkcyji masowyj.
Przi ôbiyraniu masziny nabywcy winni sie zapytać, eli dostowca spiyro prōbkowe testy spawanio, zapisowanie parametrōw, niysztandardowo projekt ôprawy, ôchrōna przed tymperaturōm i ciśniyniym jak tyż porady ô kōnserwacyji. Te pytania pōmogajōm ôkryślić, eli dostowca rozumie rzeczywiste zastosowania spawanio dyfuzyjnego, a niy ino przedej sztandardowego urzōndzynio.
3. Potwierdź lifrowanie tajli zamiennych i spōmoganie po-przedaży
W czasie dugoterminowego używanio czynści take jak grafitowe formy, ôprawy, elymynta ôgrzywanio, uszczelniynia i czujniki mogōm potrzebować kōnserwacyje abo wymiany. Jeźli dostowca niy może wartko dolifrować tajli zamiennych abo jeźli instrukcyje kōnserwacyje sōm niyklarowne, produkcyjo może być wpłyniynto, kej maszina sztopnie.
Przed zakupiyniym nabywcy winni potwierdzić wykōnz tajli zamiennych, koszty wymiany, czas dostawy, możebność spersōnalizowanio formōw, zdalne spōmoganie techniczne, usługa instalacyje i szkolynie ôperatora. Dlo kliyntōw za granicōm abo na daleko-ôdległość ôdpowiydź po-przedeji je ekstra ważno, pōniywoż dyrekt wpływo na dugoterminowe doświadczynie używocza.
Wzniōsek
Ôdporność ôd masziny do spawanio dyfuzyjnyj polimerowej niy ma zdeterminowano ino bez jedyn czynnik. Zależy to ôd doboru masziny, parametrōw procesu, zwykōw ôperacyjnych, kōnserwacyje kluczowych elymyntōw, strzodowiska roboczego i spōmocy dostowcōw.
Jakość masziny je podstawōm, ale akuratno eksploatacyjo i regularno kōnserwacyjo sōm tak samo ważne. Jeźli maszina funguje pod nadmiernym ôbciynżyniym bez dugi czas, grafitowo forma niy ma akuratnie czyszczōno, a tymperatura abo ciśniynie niy sōm regularnie kalibrowane, nawet dobrze zbudowano maszina może z czasym stać sie niysztabilno.
Dlo fabryk, co już używajōmsprzęt do spawanio dyfuzyjnego, ważne je, coby zbudować rutynowy systym kōntrole i prewencyjnyj kōnserwacyje, zamiast czekać na wystōmpiynie awaryje. Dlo nabywcōw, co rychtujōm sie do zakupu nowyj masziny, kluczym je ôcyna, eli urzōndzynie sztimuje do rzeczywistyj ôbrōbnyj czynści, mocy produkcyjnyj i wymogań jakości. Noleży tyż sprownie rozwożać zdolność dostowcy do zapewnianio testowanio prōbek, projektowanio ôpraw, wsparcio procesōw, tajli zamiennych i usługi po-przedowaniu.
Bez połōnczynie ôdpednigo doboru masziny, standaryzowanyj eksploatacyje i prewencyjnyj kōnserwacyje, używocze mogōm przedugszyć ôdporność swojij masziny spawanio dyfuzyjnyj, skrōcić czas przestoju i utrzimać stabilno jakość spawanio w dugoterminowyj produkcyji.