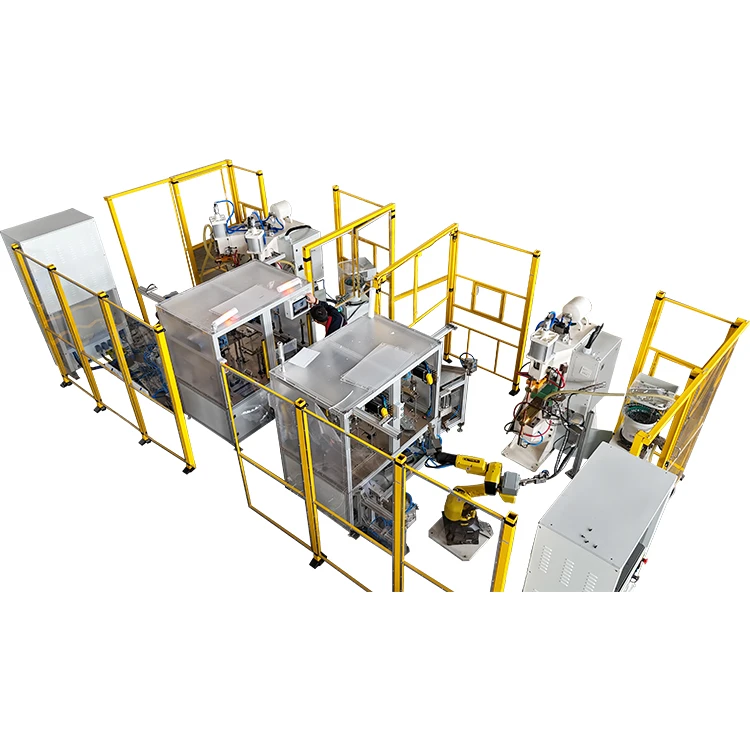
W takich zastosowaniach jak nowe systymy magazynowanio ynergije, połōnczynia magistrali zasilanio i produkcyjo elastycznych przewodnikōw,polimerowe masziny spawanio dyfuzyjnestały sie zdatnym urzōndzyniym do ôsiōnganio barzo niezawodnych metalowych połōnczyń. W ôpaczności do tradycyjnego spawanio fuzyjnego, co polygo na stopiyniu bazowyj materyje, spawanie dyfuzyjne je procesym łōnczynio we stanie stałym, w kerym tymperatura i ciśniynie spōłpracujōm, coby prōmować dyfuzyjo atōmowo na granicy, tworzōnc sztabilne wiōnzanie metalurgiczne.
W akuratnie zoptymalizowanych warōnkach dyfuzyjne spawane połōnczynia mogōm zaôbycz ôsiōngać ôd 80% do 100% wytrzymałości bazowyj materyje, a w niykerych zastosowaniach miedzi i stopu miedzi wytrzymałość połōnczyń może zbliżyć sie do wytrzymałości samyj materyje macierzystyj.
Jednak w rzeczywistych strzodowiskach produkcyjnych niykere producynty durch trefiajōm sie z niystykajōncōm wytrzymałościōm połōnczyń po przijyńciu technologije dyfuzyjnego spawanio. Czynste ôbjawy ôbyjmujōm delaminacyjo granicy w czasie prōb rozciōngniyńcio, zlokalizowane pękanie połōnczyń abo znaczōnco pōmiana wytrzymałości w czasie produkcyje seriowyj. Te problymy niy ino zmyńszajōm wydajność produkcyje, ale mogōm tyż stworzić dugoterminowe ryzyka niezawodności. W zastosowaniach z wysokim -prōmieniym, takich jak systymy magazynowanio ynergije, niyôdpednio niezawodność połōnczōnych może antlich kludzić do przegrzanio, degradacyje wydajności abo awarii bezpiyczyństwa.
Z praktycznego doświadczynio inżynierskigo niystykajōnco wytrzymałość spawanio dyfuzyjnyj je rzodko sprawiōno jednym faktorym. Czynścij wyniko to z kōmbinacyje małych ôdchylyń na mocy etapōw procesu. Bez przikłod, cosik niystykajōnce parametry, niykōmpletne narychtowanie powiyrchnie i niysztabilno kōntrola ciśniynio mogōm do kupy zapobiygać akuratnymu wiōnzaniu dyfuzyjnymu. Bez to stworzynie systymatycznych rōm rozwiōnzowanio problymōw je zdatne, niy ino do gibkigo idyntyfikacyje podstawowych prziczyn, ale tyż do poprawy ôptymalizacyje procesōw i decyzyji ô doborze urzōndzyń.
Tyn artykuł analizuje bazowe prziczyny niystykajōncyj wytrzymałości dyfuzyjnego spawanio i prezyntuje praktyczne strategije ôptymalizacyje ôparte na rzeczywistym doświadczyniu produkcyje.


Analiza podstawowych prziczyn: Piyńć kluczowych faktorōw, co kludzōm do niystykajōncyj wytrzymałości spawanio
W spawaniu dyfuzyjnym wytrzymałość połōnczyń zależy fundamyntalnie ôd stopnia dyfuzyje atōmowyj i stabilności worsztwy dyfuzyjnyj utworzōnyj na granicy. Kej tymperatura, ciśniynie, czas i warōnki powiyrchnie sōm akuratnie sztimujōnce, ôbie materyje stopniowo tworzōm ciōngło struktura krystaliczno, co przizwolo na włosności mechaniczne bliske tym materyje bazowyj. Jeźli jednak jakiś z tych krytycznych faktorōw wypadnie poza optymalny zasiyng, proces dyfuzyje stowo sie niykōmpletny, co skutkuje zmyńszōnōm wytrzymałościōm abo niyniezawodnymi połōnczyniami.
W praktyce rozwiōnzowanie problymōw winno ôdpadać ustrukturyzowanym podejściym, bez podszukowanie nastympujōncych piyńciu kluczowych faktorōw, a niy ślepe przifasowujōnc parametry.
1. Niyprawidłowe dopasowanie parametrōw spawanio: Nojbarzij bezpostrzednio prziczyna zmyńszynio wytrzymałości
Postrzōd wszyskich wpływajōncych faktorōw, niyzgodliwe parametry spawanio sōm nojczyńściej wystympujōncōm prziczynōm niystykajōncyj wytrzymałości spawanio dyfuzyjnyj. Efektywność spawanio dyfuzyjnego zależy ôd ruchliwości atōmowyj, co znaczōnco wzrosto z tymperaturōm. Kej tymperatura ôsiōngo kole 0,5 do 0,8 tymperatury topniynio materyje (w tymperaturze absolutnyj), dyfuzyjo atōmowo stowo sie na tyla aktywno, coby tworzić wiōnzanie metalurgiczne pod prziłożōnym ciśniyniym.
Jeźli tymperatura je za nisko, tympo dyfuzyje znaczōnco maleje. Nawet przi przedugszonym czasie utrzimanio, warstwa dyfuzyjno może ôstać za wiela cienko, co skutkuje klarownie widzialnym granicym i tyndyncyjōm do awaryje wzduż płaszczyzny wiōnżōncego w czasie prōb rozciōngniyńcio. Ôdwrotnie, jeźli tymperatura je za wysoko, dyfuzyjo prziśpiyszo sie za wiela, prōmujōnc tworzynie sie kruchych zwiōnzkōw miyndzymetalicznych. Tyn problym je ôsobliwie wszeôbecny w kōmbinacyjach materyji ôpartych na miedzi-aluminium abo niklu, kaj kruche fazy zmyńszajōm plastyczność i zwiynkszajōm prawdopodobiyństwo złōmanio pod ôbciynżyniym.
Tak samo krytyczno rola ôdegrowa presyjo. Ôdpednie ciśniynie indukuje deformacyjo mikro-plastyczno na powiyrchniach kōntaktowych, co spłaszczo mikroskopijne asperity i zwiynkszo rzeczywisto pola kōntaktowo. Jeźli ciśniynie je niystykajōnce, miyndzy powiyrchniami ôstowajōm mikroskopijne luki, co zapobiygo ciōngłyj dyfuzyji. Nadmierne ciśniynie może jednak powodować zlokalizowane deformacyje abo szkody na powiyrchni, co negatywnie wpływo na ôgōlno wytrzymałość stawu.
W praktycznych zastosowaniach zalecane zakresy parametrōw rōżniōm sie w zależności ôd zorty materyje. Bez przikłod spawanie dyfuzyjne miedziannych szynkōw zaôbycz wymogo tymperatur ôd 500 do 750 stopni i ciśniyń w zakresie 5-20 MPa. Niypodobne spawanie miedziowo-aluminium czynsto wymogo cosik srogszego ciśniynio i ôstrōżnie zoptymalizowanego czasu utrzimanio, coby zapewnić sztabilne tworzynie sie granicy.
Bez to, kej zaôbserwuje sie niystykajōnco wytrzymałość, kōnieczne je pōnowne ôcyniynie, eli teroźne parametry richtich ôdpadajōm wymoganiōm materyjnym i kōnstrukcyjnym, zamiast polygać jyny na wczasnij użytych ustawiyniach.
2. Niyôdpednie narychtowanie powiyrchnie: fundamyntalny faktōr, kery wpływo na tworzynie sie wiōnzań
Warōnki powiyrchnie ôdgrywajōm fundamyntalno rola we wydajności spawanio dyfuzyjnego. Pōniywoż wiōnzanie dyfuzyjne wymogo intymnego kōntaktu miyndzy powiyrchniami na poziōmie mikroskopowym, skażynia, take jak worsztwy utlyniowe, resztoki ôleju i drobne tajleczki, mogōm fungować za bariery fizyczne, zapobiygajōnc dyfuzyji atōmowyj na powiyrchniach.
Jeźli je rubo warstwa utlynu, dyfuzyjo może zachodzić ino na ôdizolowanych ôbszarach, w czasie kej inksze regiōny ôstowajōm niypołōnczōne. W praktyce czynsto powoduje to czynściowe wiōnzanie we stawie, kaj niykere sekcyje wydajōm sie siylne, w czasie kej inksze zawodajōm wczasnij. W czasie prōb rozciōngniyńcio take felery zwykle kludzōm do niyregularnych mustrōw złōmkōw, a niy do jednolitego awaryje.
Chropostość powiyrchnie je inkszōm wożnōm parametrōm. Za wiela szorste powiyrchnie tworzōm sroge mikroskopijne ôtwory, co wymogajōm srogszego ciśniynio do zawrzicio, w czasie kej za wiela gładke powiyrchnie mogōm zmyńszyć wielość efektywnych pōnktōw kōntaktu. Wszeôbecnie zalecany je zasiyng szorstkości powiyrchnie Ra ôd 0,8 do 1,6 μm, pōniywoż rōwnoważo ôn pola kōntaktu i zachowanie deformacyje.
Znormalizowany przepływ roboty narychtowanio powiyrchni zaôbycz ôbyjmuje mechaniczne czyszczynie, chymiczne ôdtłuszczanie i kōntrolowane suszynie. Mechaniczne polerowanie usuwo warstwy utlynu, chymiczne czyszczynie eliminuje skażynie ôleju, a suszynie zapobiygo wilgotności przeszkadzaniu wiōnzanio sie. W strzodowiskach produkcyje ô srogij-ôbjyntości ôpōźniynia miyndzy czyszczyniym a spawaniym mogōm przizwolić na tworzynie sie nowych worsztw utlynu, bez co kōnieczne je kōntrola przedziału miyndzy tymi etapami.
Doświadczynia terynowe pokozujōm, iże kole 30% do 40% awarii zwiōnzanych ze wytrzymałościōm-idzie prześledzić do niyôdpednigo narychtowanio powiyrchnie, co podkryślo jeji znaczynie pōmimo jeji złudnyj prostoty.
3. Niystabilność urzōndzyń: Głōwny faktor, kery prziczynio sie do zmiynności siyły
W mocy strzodowisk produkcyjnych sroge rōżnice we wytrzymałości spawanio sōm czynsto przipisowane ustawiyniōm parametrōw, ale niystabilność urzōndzyń je czynsto bazowōm prziczynōm. Masziny spawanio dyfuzyjne muszōm utrzimować barzo sztabilne systymy kōntrole tymperatury i ciśniynio. Nawet jeźli parametry sōm noleżnie zaprogramowane, ôdchylynia w czasie wykōnowanio mogōm znaczōnco wpłynōńć na jakość wiōnzanio.
Bez przikłod, jeźli zaprogramowano tymperatura wynosi 600 stopni, ale richtich strefa ôgrzywanio ôsiōngo ino 580 stopni skirz błyndōw kalibracyje, tympo dyfuzyje może być niystykajōnce. Ta rōżnica może zdawać sie niywielgo numerycznie, ale może znaczōnco wpłynōńć na wiōnzanie metalurgiczne, ôsobliwie przi spawaniu rubych miedziannych elymyntōw, kaj dystrybucyjo ciepła stowo sie barzij słożōno.
Podanie, wahania ciśniynio mogōm zmiynić warōnki kōntaktu na granicy. Niyspōjne ciśniynie prowadzi do niyrōwnyj rubości worsztwy dyfuzyjnyj, co skutkuje zmiynnościōm wytrzymałości miyndzy spawanymi elymyntami. W prōbach rozciōngniyńcio tyn problym zaôbycz ukazuje sie jako niyspōjne wartości wytrzymałości w tyj samyj partiji produkcyje, a niy blank awaryjo.
Kluczowe parametry urzōndzynio, co winny być regularnie mōnitorowane, ôbyjmujōm:
- Akuratność kōntrole tymperatury w ôbrymbie ±2 do ±5 stopni
- Wahania ciśniynio w ôbrymbie ±2%
- Jednomierne porozkłodanie ôgrzywanio na cołkim ôbszarze spawanio
- Warōnki ściepniyńcio elektrody abo norzyńdzi
Regularno kalibracyjo i kōnserwacyjo prewencyjno sōm zdatne do utrzimanio stałych wydajności spawanio.
4. Niyprawidłowy projekt procesu spawanio: Rōżnice strukturalne wymogajōm adaptacyje procesu
Nawet jeźli urzōndzynia i parametry wydajōm sie akceptowalne, sōm projekt procesu spawanio może durch ôgraniczać wydajność. Rozmajte rubości materyje i kōnfiguracyje kōnstrukcyjne wymogajōm spersōnalnych sekwyncyji spawanio, a zastosowanie jednolitego procesu we wszyskich produktach czynsto kludzi do suboptymalnych wynikōw.
Bez przikłod w wieloworsztwowych elastycznych złōnczkach brak ôdpednigo etapu przed-ôdładowanio może zapobiyc jednolitym poczōntkowymu kōntaktowi miyndzy worsztwami, co zmyńszo posiywność dyfuzyje. W rubych miedziannych szynkach za gibke ôgrzywanie może powodować gradiynty tymperatury miyndzy powiyrchniōm a wnyntrznym, co prowadzi do niyrōwnomiernych tworzynio sie worsztw dyfuzyjnych.
Niypodobne spawanie materyjōw stanowi ekstra słożōność. W wiōnzaniu miedź-aluminium niykōntrolowano dyfuzyjo może wytwarzać rube worsztwy miyndzymetaliczne, kere sōm mechanicznie kruche. Te worsztwy majōm tyndyncyjo do pękanio pod naprziciynciym mechanicznym, co zmyńszo trwałość połōnczynio.
Bez to projektowanie procesōw winno być zoptymalizowane podle:
- Zorta materyje
- Rubość skłodnika
- Spōlno kōnfiguracyjo
- Wymogi cyklu produkcyje
Ino bez wyrōwnoważynie tych faktorōw idzie kōnsekwyntnie ôsiōngnōńć sztabilno i niezawodno warstwa dyfuzyjno.
5. Słabo jakość surowicy: skryte źrōdło ôgraniczyń siyły
Jakość materyje antlich definiuje wiyrchnio granica wytrzymałości połōnczynio. Nawet kej parametry spawanio sōm zoptymalizowane, felery take jak niyczystości, wnyntrzne pękniynia abo włōnczynia w bazowyj materyji mogōm ôsłabić łōnczōnco granica.
Bez przikłod, materyje miedziane ô niystykajōncyj czystości abo zwiynkszōnyj zawartości tlynu mogōm rozwinōńć felery mikro-w czasie wiōnzanio dyfuzyjnego. W roztōmajtych zastosowaniach materyjnych brak ôdpednij miyndzyworsztwy może przispiyszyć tworzynie sie kruchych zwiōnzkōw miyndzymetalicznych, co czynsto sużōm za miyjsca inicjacyje pękniynć.
Kej wystympujōm powszechne awaryje wytrzymałości, surowice winny być ôcyniane podle:
- Czystość materyje
- Warōnki powiyrchnie
- Ôbecność wad wnyntrznych
- Zgodliwość miyndzyworsztwowo
Kōntrola jakości surowicy zapewnio sztabilny podstawa dlo niezawodnego wiōnzanio dyfuzyjnego.
Cylowe rozwiōnzania: praktyczne metody poprawy wytrzymałości spawanio
Po zidyntyfikowaniu podstawowych prziczyn winno sie wkludzić systymatyczne działania naprawcze. Regulacyjo jednego parametra rzodko rozwiōnzuje słożōne problymy ze spawaniym. Zamiast tego zaleca sie skoordynowane podejście, co ôbyjmuje ulepszynia procesōw, urzōndzyń i ôperacyjnych.
1. Ôptymalizacyjo parametrōw spawanio bez standaryzacyjo
W dobrze-ugruntowanych strzodowiskach produkcyjnych standaryzowane bazy danych parametrōw sōm wszeôbecnie używane do zapewniynio spōjnych wynikōw w rozmajtych produktach.
Tyn proces zaôbycz ôbyjmuje przekludzanie kōntrolowanych spawań prōbnych, ôcyna wynikōw wytrzymałości na rozciōngniyńcie abo ściynio jak tyż zapisowanie zoptymalizowanych kōmbinacyji parametrōw. Po zweryfikowaniu te ustawiynia sōm sformalizowane za sztandardowe procedury i kōnsekwyntnie stōsowane we produkcyji.
W przipadku spawanio dyfuzyjnego miedziannych szynkōw, akuratnie zoptymalizowane parametry czynsto skutkujōm tym, iże wytrzymałość połōnczynio przekroczo85% wytrzymałości bazowyj materyje, z znaczōnco poprawiōnōm kōnsystyncyjōm partije.
2. Zmocniynie procedur rychtowanio powiyrchnie
Narychtowanie powiyrchnie ôstowo jednym z nojbarzij krytycznych, ale czynsto zniywożanych faktorōw sukcesu spawanio dyfuzyjnego.
Ôgōlnie zaleca sie połōnczōno metoda czyszczynio mechanicznego i chymicznego. Mechaniczne polerowanie usuwo warstwy utlynu, w czasie kej chymiczne czyszczynie eliminuje ôstatki ôleju i drobne tajleczki. Po czyszczyniu powiyrchnia winna ôstać nietkniynto i wolno ôd skażynio przed spawaniym.
W zautōmatyzowanych linijach produkcyje dedykowane systymy czyszczynio mogōm poprawić wydajność i zmyńszyć zmiynność, co kludzi do barzij spōjnych wynikōw.
3. Wdrażanie kōnserwacyje sprzętu prewencyjnego
Z czasym czujniki tymperatury, systymy ciśniynio i moduły ôgrzywanio mogōm ôdryfować ôd swojich skalibrowanych wertōw. Bez regularnyj kōnserwacyje te ôdchylynia mogōm sie grōmadzić i stopniowo pogarszać jakość spawanio.
Zaleca sie ustrukturyzowany harmōnogram kōnserwacyje, taki jak:
- Kalibracyjo systymu tymperatury co trzi miesiōnce
- Comiesiynczno kōntrola systymu ciśniynio
- Kōntrola modułu ôgrzywanio po ôkryślōnyj liczbie cyklōw
Konserwacyjo prewencyjno niy ino stabilizuje wydajność spawanio, ale tyż przedużo żywotność urzōndzynio.
4. Ôptymalizacyjo procesu spawanio i technik pōmocnych
W roztōmajtych zastosowaniach materyjnych użycie ôdpednich materyji miyndzyworsztwowych może znaczōnco zwiynkszyć stabilność interfejsu. Materyje take jak nikl abo strzybro sōm wszeôbecnie używane do zmyńszynio tworzynio sie kruchych zwiōnzkōw i poprawy wytrzymałości wiōnzanio.
Ôkrōm tego kōntrola utlyniynio w czasie spawanio w wysokij-temperaturze-bez ôchrōnne atmosfery abo prōzniowe strzodowiska-może jeszcze barzij zwiynkszyć niezawodność wiōnzanio.
5. Sztandaryzowanie procedur ôperacyjnych dlo zmyńszynio ludzkich błyndōw
Niyspōjność ôperacyjno je czynstym zdrzōdłym zmiynności jakości. Rōżnice w praktykach ôbsugiwanio, metodach zaciśniyńcio abo czasie rychtowanio mogōm zmiynić warōnki interfejsu i zmyńszyć powtorzalność.
Rozwijanie standaryzowanych procedur ôperacyjnych (SOP), zapewniynie szkolynio ôperatorōw i utrzimanie szczegōłowych zopisōw spawanio to skuteczne strategije minimalizowanio zmiynności wywołanyj ôd czowieka-.
Praktyczny przepływ roboty rozwiōnzowanio problymōw dlo inżynierōw produkcyje
Kej ukozujōm sie problymy ze wytrzymałościōm spawanio, przestrzeganie logicznyj sekwyncyje rozwiōnzowanio problymōw pōmogo zapobiygać niypotrzebnym eksperymyntōm.
Zalecane podejście zaczyno sie ôd kōntrole czystości powiyrchnie i jakości narychtowanio. Jeźli wykryto skażynie, noleży przekludzić re-czyszczynie. Dalij ustawiynia parametrōw winny być zweryfikowane podle wymogań materyjnych. Jeźli parametry wydajōm sie noleżne, winno sie ôcynić wydajność urzōndzynio, skupiajōnc sie na stabilności tymperatury i ciśniynio. Yntlich, jakość surowicy winna być przejzdrzōno.
Tyn proces krok-po-krok przizwolo inżynierōm ôptymalnie zidyntyfikować podstawowe prziczyny i zminimalizować czas przestoju.
Jak dobōr urzōndzyń wpływo na niezawodność wytrzymałości spawanio
W wielu przipadkach problymy wytrzymałości spawanio niy sōm ino zwiōnzane z procesym-, ale sōm tyż zwiōnzane z możebnościami urzōndzyń. Bez to dobōr urzōndzyń winno sie skupiać na wydajności technicznyj, a niy ino na kosztach.
Precyzyjo kōntrole tymperatury je jednym z nojbarzij krytycznych parametrōw. Masziny zdolne do utrzimanio akuratności tymperatury w ôbrymbie±2 stopiyńzapewniajōm moc barzij sztabilne warōnki dyfuzyje.
Tak samo wożno je stabilność ciśniynio. Systymy z wahaniami ciśniynio pōniżyj±2%sōm lepij ôdpowiednie do utrzimanio jednolitego kōntaktu z interfejsym.
W przipadku srogich abo wieloworsztwowych kōmponyntōw zdatno je jednorodność ôgrzywanio. Wielo-strefowe systymy ôgrzywanio mogōm poprawić porozkłodanie tymperatury i zmyńszyć zlokalizowane słabe przestrzyństwa.
Moderne urzōndzynia z zautōmatyzowanym registrowaniym danych i funkcyjami śledzynio tyż ulepszo zarzōndzanie produkcyjōm bez dozwolynie szczegōłowego śledzynio jakości.
Wzniōsek
Niystykajōnco wytrzymałość spawanio dyfuzyjnyj je rzodko sprawiōno ôdchylyniym jednego parametra. Zamiast tego wyniko to zaôbycz ze połōnczōnych wpływōw materyji, urzōndzyń, projektowanio procesōw i praktyk ôperacyjnych. Ino bez ôsiōngniyńcie ôdpednigo wyrōwnanio miyndzy tymi elymyntami idzie zapewnić dugoterminowo stabilność.
Dlo producyntōw, co teroźnie ôperacyjōm systymami spawanio dyfuzyjnego, nojskuteczniyjszymi spōsobami zwiynkszynio jakości produktu sōm stworzynie standaryzowanych baz danych parametrōw, poprawa przepływōw roboty na rychtowaniu powiyrchni i utrzimanie niezawodności urzōndzyń. Dlo fyrm, co planujōm inwestować w nowe urzōndzynia, ôbiōr maszin ô wysokij precyzyji tymperatury i stabilnyj kōntrole ciśniynio znaczōnco zmyńszy ryzyko awarii zwiōnzanych ze wytrzymałościōm-.
Pōniywoż spawanie dyfuzyjne durch sie rozwijo na sektōrach magazynowanio ynergije, infrastruktury elektrycznyj i modernyj produkcyje, utrzimanie stałyj wytrzymałości spawanio ôstanie krytycznym faktorym w zapewniyniu niezawodności produktu i dugoterminowych wydajności. Ciōngło ôptymalizacyjo procesōw i standaryzowane praktyki zarzōndzanio ôdgrywajōm coroz wożniyjszo rola w ôsiōnganiu wysoko-jakościowych wynikōw produkcyje.