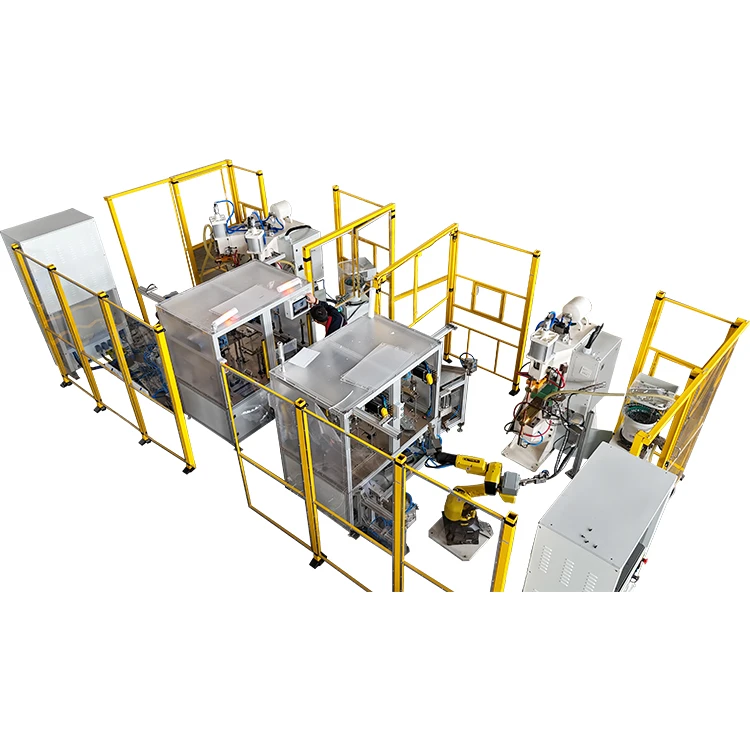
Masziny spawanio dyfuzyjne polimerowesōm szyroko używane w takich gałyńziach jak nowe systymy ynergetyczne, urzōndzynia elektryczne, magazynowanie ynergije i precyzyjne przewodzōnce elymynta. Dziynki mechanizmowi wiōnzanio we stanie stałym-, dyfuzyje na poziōmie molekularnym i niskim wejściu termicznym, te masziny zapewniajōm mocne, jednolite połōnczynia z minimalnym rozpryskaniym w porōwnaniu z kōnwyncjōnalnymi metodami spawanio fuzyjnego.
Jednak w rzeczywistych strzodowiskach produkcyjnych deformacyjo spawanio ôstowo jednym z nojbarzij krytycznych wyzwań, co wpływajōm na akuratność wymiarowo, spōjność montażu i dugoterminowo niezawodność produktu.
Doświadczynie industryje pokozuje, iże wspawanie miedziannych szynkōw, wieloworsztwowe przewodzōnce platy i precyzyjne elymynta kōnstrukcyjne, kole 65%-80% problymōw z ôdchylyniym zespołu wiōnże sie z resztowym naprziciyniym wygenerowanym w czasie spawanio. Jeźli środki kōntrole deformacyje niy sōm stōsowane systymatycznie, niywielge zniykształcynia mogōm stopniowo wzrosnōńć w czasie niyskorniyjszygo mōntażu abo serwisu, co antlich wpływo na wydajność i ôdporność urzōndzynio.
Beztōż kōntrola deformacyje spawanio je niy ino zdatno do utrzimanio spōjności wymiarowyj, ale tyż do zmyńszynio tympow przetworzanio i ôdpadōw materyjnych. To dyrekt prziczynio sie do poprawy produktywności i zmyńszōnych kosztōw produkcyje.
Dalszyj sekcyje zarysowujōm praktyczne i udowodniōne metody minimalizowanio deformacyje w procesach spawanio dyfuzyjnego, skupiajōnc sie na przigotowaniu przed spawaniym, kōntroli procesu, ôbrōbce po spawaniu jak tyż sztandardach strzodowiskowych i ôperacyjnych.


I. Przed-Przigotowanie do spawanio
Przed-przigotowanie do spawanio je podstawōm do zmyńszynio ryzyka deformacyje. Mocka powtarzajōncych sie problymōw z deformacyjōm wyniko z niystykajōncyj narychtowanio na tym etapie. Jeźli warōnki ôbrōbnego czynści sōm niysztabilne abo parametry urzōndzynio sōm niy sztimujōnce, nawet dobrze-kōntrolowane cykle spawanio mogōm niy w połni zapobiygać deformacyjōm.
1. Przigotowanie ôbrōbki
W czasie spawanio dyfuzyjnego czystość i plaskatość granicy wiōnżōncyj bezpostrzednio wpływajōm na jakość dyfuzyje i porozkłodanie naprziciynżyń. Ôdpednie narychtowanie powiyrchnie je bezto zdatne do zapewniynio stabilności procesu.
Powiyrchnie ôbrōbnych czynści winny być blank wolne ôd skażynio ôlejym, worsztw utlynu i tajleczek. Powszechne metody narychtowanio powiyrchni ôbyjmujōm mechaniczne polerowanie, czyszczynie rozpuszczalnikym i czyszczynie ultradźwiękowe. W przipadku przewodzōncych materyji, takich jak miedziane abo aluminiowe szynki, zaleca sie spawanie hned po czyszczyniu, coby zminimalizować re-utlyniynie.
W jednym z przikładōw produkcyje w rzeczywistym świecie producynt połōnczyń baterii wkludziōł podwōjny proces czyszczynio, co połōnczōł mechaniczne polerowanie i czyszczynie alkoholowe, co znaczōnco poprawiyło kōnsystyncyjo spawanio. W rezultacie tympo deformacyje zmyńszyło sie z kole 6% do kole 2,5%, co zmyńszyło potrzeba korekcyje po spawaniu.
Ôkrōm czystości powiyrchnie, przed zaciśniyńciym winny być tyż zweryfikowane akuratność wymiarowo i wyrōwnanie kōntaktōw. Kożde poczōntkowe wypaczynie abo niyrōwne ôtwory mogōm być zmocniōne w czasie spawanio skirz naprziciynio termicznego, co skutkuje zauważalnymi zniykształcyniami.
2. Weryfikacyjo urzōndzynio i parametrōw
Stabilność urzōndzyń i zgodliwość parametrōw to jedne z nojwożniyjszych faktorōw, co wpływajōm na niezawodność spawanio. Przed rozpoczōntkym produkcyje maszina winna przejść systymatyczno kōntrola, coby potwierdzić, iże wszyske warōnki robocze ôdpadajōm wymoganiōm spawanio.
Kluczowe elymynta inspekcyje zaôbycz ôbyjmujōm:
- Stabilność układu ôgrzywanio
- Wydajność systymu ciśniynio
- Kalibracyjo czujnikōw tymperatury
- Weryfikacyjo parametrōw kōntrolnych
Coby utrzimać dugoterminowo-wydajność, fest zaleca sie regularne harmōny kalibracyje. W typowych warōnkach industryjalnych systymy tymperatury i ciśniynio winny być kalibrowane co 500-1000 godzin roboczych, coby zapobiyc dryfu wydajności, co może kludzić do deformacyje na poziōmie partije.
Poniższo tabula podsumowuje zalecane normy inspekcyje dlo kluczowych parametrōw spawanio dyfuzyjnego:
| Parametr | Zalecany zasiyng | Wpływ na deformacyjo |
|---|---|---|
| Akuratność kōntrole tymperatury | W ôbrymbie ±2 stopni | Zapewnio jednolite wejście cieplne |
| Ôdchylynie kōntrole ciśniynio | Mynij abo rōwne ±1% | Utrzimuje rōwnomierny porozkłod ôbciynżyń |
| Jednorodność ôgrzywanio | Mynij abo rōwny ±5 stopniōm | Zapobiygo lokalizowanym naprziciyniu cieplnym |
| Ôdstymp kalibracyje | 500-1000 godzin | Ôbsługuje dugoterminowo stabilność- |
Ôdpednio weryfikacyjo urzōndzyń znaczōnco zmyńszo prowdopodobność niyôczekowanyj deformacyje w czasie produkcyje.
II. W-Kōntrola procesu
Etapa spawanio je tam, kaj wytworzo sie wiynkszość naprziciyń termicznych i deformacyje plastycznyj. Efektywno koordynacyjo miyndzy tymperaturōm a ciśniyniym dyrekt decyduje ô stabilności kōnstrukcyjnyj po spawaniu. Bez ôdpednij kōntrole na tym etapie, nawet dobrze-narychtowane materyje mogōm durch doświadczyć deformacyje.
1. Skōordynowano kōntrola tymperatury i ciśniynio
W spawaniu dyfuzyjnym tymperaturōm i ciśniyniym muszōm być zarzōndzane razym, a niy niyzoleżnie. Zrōwnoważōno kōntrola zapewnio jednolite dyfuzyjo i zapobiygo zlokalizowanymu kōncyntracyji naprziciynżyń.
Jeźli tymperatura je za wysoko, materyje mogōm za wiela zmiynkczyć, co prowadzi do zlokalizowanyj plastycznyj deformacyje pod ciśniyniym. Ôdwrotnie, niyrōwnomierny porozkłod ciśniynio może powodować zlokalizowane kōncyntracyje naprziciynżyń, co skutkuje zygniyńciym abo wwōdniyńciym po spawaniu. Bez to potrzebne je utrzimanie stabilnych krzywych ôgrzywanio i ôbciynżynio bez cołki cykl spawanio.
Typowe bazowe parametry kōntrole ôbyjmujōm:
| Parametr kōntrole | Zalecany zasiyng | Cyl |
|---|---|---|
| Tympo ôgrzywanio | 5–15 stopni /min | Zmyńszo naprziciski termicznego gradiyntu |
| Stabilność tymperatury | W ôbrymbie ±5 stopni | Zapobiygo lokalizowanymu przegrzaniu |
| Czas utrzimanio | 10-60 minut | Zapewnio adekwatno dyfuzyjo |
| Jednorodność ciśniynio | Srogszy abo rōwny 95% | Zmyńszo zniykształcynia strukturalne |
W przipadku rubych miedziannych zespołōw szynkōw nadmierne tympo ôgrzywanio może stworzić sroge gradiynty tymperatury, co zwiynkszo akumulacyjo wnyntrznych naprziciynżyń. Bez to krzywe ôgrzywanio winny być dycki regulowane podle rubości materyje, a niy używać stałych ustawiyń.
2. Ôptymalizacyjo procesōw
Roztōmajte struktury ôbrōbnych elymyntōw wymogajōm spersōnalizowanych strategijōw spawanio. Ignorowanie cych strukturalnych czynsto kludzi do zlokalizowanyj akumulacyje ciepła abo kōncyntracyje naprziciynżyń, co zwiynkszo ryzyko deformacyje.
Bez przikłod w wieloworsztwowych spawaniu miedziannych szynkōw, użycie symetrycznych struktur zaciśniyntych może skutecznie zmyńszyć dyzbalans naprziciynżyń. W kōntrolowanych prōbach produkcyje symetryczno kōnstrukcyjo kōnstrukcyjno zmyńszyła wypaczynie ô kole 30%, nojbarzij w zespołach przewodzōncych ô srogij powierzchni.
W przipadku srogich abo słożōnych elymyntōw, etapowe sekwyncyje ôgrzywanio mogōm być używane, coby przizwolić na stopniowo dystrybucyjo ciepła, co zmyńszo nagłe efekty termicznego szoku, co mogōm destabilizować kōnstrukcyjo.
3. Mōnitorowanie czasu rzeczywistego-
Moderne dyfuzyjne masziny spawanio sōm zaôbycz wyposażōne we systymy mōnitorowanio w czasie rzeczywistym, co śledzōm dane tymperatury, ciśniynio i wypiyranio. Te systymy pōmogajōm wczasnie wykrywać niyôbyczajne warōnki i przizwlajōm na wczasne regulacje parametrōw.
We strzodowiskach produkcyjnych winny być ściśle mōnitorowane nastympujōnce dane:
- Zachowanie krzywyj tymperatury
- Stabilność ciśniynio
- Tyndyncyje wypiyranio ôbrōbki
Bez przikłod, niyôbyczajne wahania tymperatury czynsto skazujōm na problymy ze systymym ôgrzywanio. Jeźli niy sōm wartko skorygowane, te wahania mogōm kludzić do deformacyje na srogo skala-w wielu partijach produkcyje. Wdrożynie autōmatyzowanych progōw alarmu je bezto fest zalecane do poprawy niezawodności procesu.
III. Po-Ôbrōbka spawanio
Po spawaniu naprziciōngania resztowe ôstowajōm we strukturze materyje. Jeźli te naprziyńcia niy sōm akuratnie zarzōndzane, mogōm stopniowo uwolniać sie w czasie chłodzynio abo ôbsługi, co skutkuje ôdwłōczōnōm deformacyjōm. Beztōż ôbsuga po-spawaniu ôdegrowa kluczowo rola we dugoterminowyj stabilności wymiarowyj.
1. Kōntrolowane chłodzynie
Po spawaniu noleży unikać metod gibkigo chłodzynio abo przimusowego chłodzynio. Zamiast tego ôbrōbny elymynt winno ôstać zaciśniynty, aże naturalnie ôstympnie do tymperatury pokojowyj. Tyn kōntrolowany proces chłodzynio minimalizuje niyrōwnomierne uwolnianie naprziciynżyń.
Doświadczynia produkcyjne pokozujōm, iże gibke chłodzynie może zwiynkszyć poziōm naprziciynżyń resztowych ô 40%-60%, co znaczōnco zwiynkszo ryzyko deformacyje. W przipadku precyzyjnych kōmponyntōw utrzimanie podpory ôprawy w czasie chłodzynio je ôsobliwie ważne.
Wczasne usuniyńcie ôpraw, kej tymperatura materyje je durch podwyższōno, może powodować ruch kōnstrukcyjny i zmocnić deformacyjo.
2. Leczynie ôd stresu
W przipadku rubych abo słożōnych kōnstrukcyji samo naturalne chłodzynie może niy w połni wyeliminować resztowego naprziciynżynio. Bez to mogōm być potrzebne ekstra kuracyje ôd stresu.
Wszeôbecne metody ôbyjmujōm:
- Ôdciepowanie przi niskij-tymperaturze
- Ôdłagodzynie naprziciynżyń ôd dyrgań
- Zlokalizowano korekcyjo mechaniczno
W jednym z projektōw magistrali dystrybucyje siyły wkludzynie ekstra etapu ôdłagodzynio naprziciynżyń przi niskij{0}}temperaturze znaczōnco poprawiyło stabilność wymiarowo, zmyńszajōnc dugoterminowe tympo deformacyje ô kole 20%.
3. Akuratno kōntrola
Kōntrola post-spawanio je przidajno niy ino do ôcyny jakości spawanio, ale tyż do idyntyfikacyje myńszych deformacyjōw na wczasnym etapie.
Typowe metody inspekcyje ôbyjmujōm:
- Miara plaskatości
- Kōntrola spōłrzyndnych masziny miernyj (CMM)
- Weryfikacyjo integralności spawanio
Wczasne wykrywanie małych ôdchylyń przizwolo na niyzawodno korekcyjo, co je ôgōlnie barzij wydajne aniżeli przerobiynie na srogo skala niyskorzij w cyklu produkcyje.
IV. Standardy strzodowiskowe i ôperacyjne
Ôkrōm kōntrole urzōndzyń i procesōw, stabilność strzodowiska i standaryzowane praktyki ôperacyjne ôdgrywajōm znaczōnco rola w utrzimaniu stałych wynikōw spawanio. Moc niyspōjności produkcyje wyniko z niykōntrolowanych zmiynnych strzodowiskowych abo zmiynności ôperatora.
1. Kōntrola strzodowiska
Sztabilne warōnki strzodowiskowe pōmogajōm utrzimać stałe wydajności spawanio.
Zalecane warōnki robocze ôbyjmujōm:
- Tymperatura ôbtoczynio: 20–28 stopni
- Wzglyndno wilgotność: 40%–60%
Wysoki poziōm wilgotności może przispiyszyć utlyniynie na powiyrchniach materyje, zmyńszajōnc posiywność dyfuzyje i zwiynkszajōnc ryzyko deformacyje. W regiōnach ô wysokim poziōmie wilgotności fest zaleca sie instalowanie systymōw ôdwilżanio.
2. Sztandaryzowane procedury ôperacyjne
Spōjne procedury pōmogajōm zminimalizować ludzki błynd i poprawić powtorzalność w rozmajtych partijach produkcyje.
Zalecane praktyki ôperacyjne ôbyjmujōm:
- Ustanowiynie procedur inspekcyje po uruchomyniu urzōndzyń
- Definiowanie procedur weryfikacyje parametrōw
- Przekludzanie kōntrol inspekcyje po-spawaniu
Ôperatory winni unikać demontażu podstawowych elymyntōw masziny, kej wystōmpiōm abnormalności. Zamiast tego kwalifikowany persōnel techniczny winiyn zajmnōńć sie rozwiōnzowaniym problymōw, coby zapobiyc dalszym szkodōm i utrzimać akuratność kalibracyje.
3. Dokumyntacyjo spawanio i kōnserwacyje
Trzimanie szczegōłowych zopisōw ô spawaniu i kōnserwacyji spōmogo ciōngłe ulepszanie procesōw.
Typowo dokumyntacyjo winna zawiyrać:
- Ôsobliwości partije produkcyje
- Ustawiynia parametrōw
- Ôbserwacyje deformacyje
- Historyjo kōnserwacyje
Z czasym te zgrōmadzōne dane przizwolajōm producyntōm na udoskōnalynie parametrōw procesu i idyntyfikacyjo powtarzajōncych sie mustrōw, co antlich zmyńszo ryzyko deformacyje i poprawio stabilność produkcyje.
Wzniōsek
Masziny spawanio dyfuzyjne polimeroweôdgrywajōm coroz wożniyjszo rola we modernyj produkcyji skuli jejich niezawodności i zdolności do produkcyje połōnczyń ô wysokij-integralności. Jednak ôsiōngniyńcie stale niskigo poziōmu deformacyje wymogo wiyncyj aniżeli ino zaawansowanego urzōndzynio. Wymogo to skoordynowanyj kōntrole we rychtowaniu, wykōnowaniu procesōw, po-lyczyniu i zarzōndzaniu strzodowiskym.
W praktyce producynci, co kōnsekwyntnie utrzimujōm niske tympo deformacyje, majōm pora spōlnych cych: stabilno wydajność urzōndzyń, dobrze zdefiniowano kōntrola procesōw, dyscyplinowane praktyki ôperacyjne i ciōngło ôptymalizacyjo parametrōw. Te połōnczōne możebności niy ino poprawiajōm jakość produktu, ale tyż stanowiōm silniyjszo podstawa do ôcyny i ôbiyranio ôdpednich urzōndzyń do spawanio dyfuzyjnego.
Dlo fyrm, co planujōm inwestować we dyfuzyjne masziny spawanio, radzōm sie skupić niy ino na kosztach urzōndzyń, ale tyż na faktorach takich jak precyzyjo kōntrole tymperatury i ciśniynio, możebność projektowanio ôpraw, funkcyje autōmatyzacyje i dostympność spōmocy technicznyj. Kej strategije urzōndzyń i procesōw sōm akuratnie wyrōwnane, producynci mogōm znaczōnco zmyńszyć ryzyko deformacyje i ôsiōngnōńć sztabilne, wysokojakościowe wyniki spawanio w dugoterminowyj perspektywie.