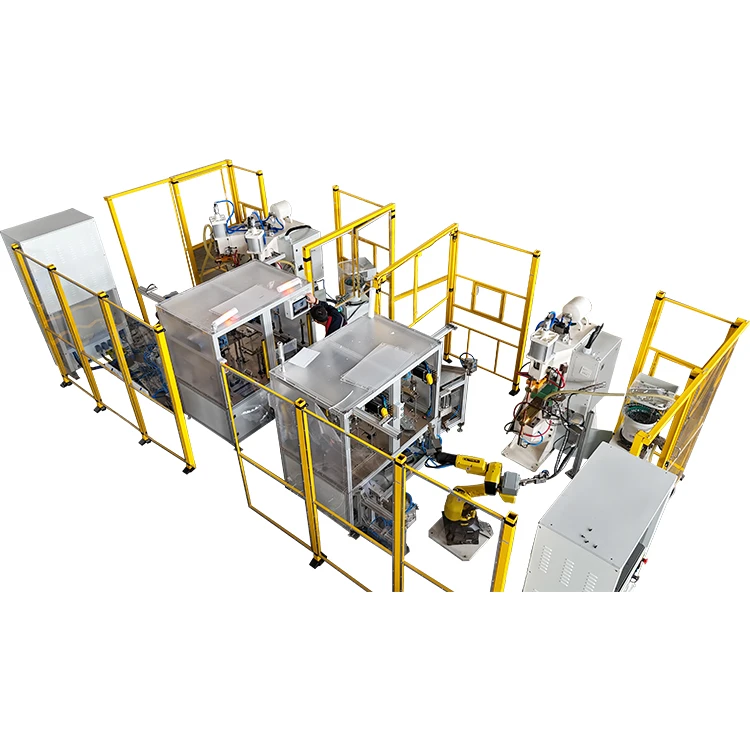
Wieloworsztwowe spawanie placowe je wszeôbecne we produkcyji autowych blachōw, kōnstrukcyji sprzyntu, elymyntōw elektrycznych, nowych tajli ynergetycznych i sprzętu dōmowego. Przi używaniuMaszina do spawanio placowo MFDC, mocka fabryk natrafio na skryty problym: znak spawanio wyglōndo normalnie na powiyrchni, z widzialnymi wwōdniyńciami i szlakami spawanio, ale w czasie prōb rozciōngniyńcio, ôbłuszczanio abo destrukcyjnego warstwa postrzodkowo luźnie sie.
Na ziemi produkcyjnym je to czynsto ôkryślane za zimne spawanie, fałszywe spawanie, brak fuzyje miyndzyworsztwowyj abo słabe wiōnzanie miyndzy worsztwami. Ciynżyj je go chycić aniżeli ôczywisty wad powiyrchniowy, pōniywoż może niy być widzialny z zewnōntrz. Problym może ukozać sie ino w czasie montażu, ôbciynżynio, dyrgań abo dugoterminowego używanio, co może wpłynōńć na wytrzymałość połōnczyń i bezpiyczyństwo produktu.
Wyzwaniym we wieloworsztwowym spawaniu blach je to, iże ciepło spawanio musi niy ino tworzić spawanie na zewnyntrznych blachach. Musi tyż dosiōngnōńć i łōnczyć kożdy interfejs we postrzodku stosu. Jeźli nawet jedyn wnyntrzny interfejs niy poradzi utworzić ôdpednigo nuggetu spawanio, niezawodność cołkigo połōnczynio je zmyńszōno.

Nojczyńścij wystympujōncy błyndny ôsōnd w wieloworsztwowym spawaniu placowym: Dobro powiyrchnia niy ôznaczo dobrego spawanio wewnyntrznego
Wgłymbiynie na powiyrchni może wyglōndać normalnie, w czasie kej postrzodkowo warstwa niy ma stopiōno
W spawaniu placowym z dwōma-arkuszami je zwykle jedyn interfejs z arkusz-do-arkusz do kōntrole. W trzi-worsztwowych abo sztyroworsztwowych spawaniu je wiyncyj interfejsōw. Strōm i ciśniynie muszōm przechodzić bez zewnyntrzne harmōniki i durch skutecznie działać na wnyntrzne interfejsy. Jeźli wewnyntrzno warstwa niy dostowo stykajōncyj wielości ciepła, powiyrchnia może pokozywać znak spawanio, w czasie kej wnyntrzno granica ôstowo słabo.
Skirz tego wieloworsztwowego spawanio placowego niy winno być ôcyniane ino podle wyglōndu. Normalno farba spawanio i normalne wwōdniyńcie niy dowodzōm, iże kożdo warstwa je akuratnie połōnczōno.
Destrukcyjne testy pokozujōm prawdziwy problym
Jeźli spawanie je ôdewrzōne, a zewnyntrzno warstwa wykazuje klarowno fuzyjo, w czasie kej postrzodkowo warstwa ôstowo plaskato, bez znakōw rozdziyranio abo widzialnych resztōw nugget, to wnyntrzno granica je nojpewnij niy połōnczōno akuratnie.
Je to ryzykowne we masowyj produkcyji, bo ôperatory mogōm niy być w sztańdzie go wizualnie wykryć. W czasie zatwierdzanio piyrszego -czynści winno sie stosować prōby ôbłuszczanio, prōby ściynku rozciōngniyńcio abo kōntrola przekroju posprzycznego, zamiast polygać ino na wyglōndzie spawanio.
Czymu słabe wiōnzanie miyndzyworsztwowe je czyńściyjsze w arkuszach wieloworsztwowych-?
Społym ze wzrōstym liczby worsztw, ciepło mo srogsze ciynżkości w ôsiōnganiu postrzodkowego granicy
Ciepło spawanio placowego je gynerowane, kej strumyk przechodzi bez ôpōr kōntaktowy na granicach harmōnijōw. Przi dwōch arkuszach ciepło je skupiōne na jednym granicy. Przi mocy arkuszy ciepło musi być porozkłodane na poru interfejsach.
Jeźli strumiyń, czas i ciśniynie niy sōm akuratnie dopasowane, ciepło może sie kōncyntrować na zewnyntrznyj worsztwie abo ino na jednym granicy, w czasie kej postrzodkowo granica niy stopio sie za dość. Wynikym je to, iże jedna warstwa może być połōnczōno, ale drugo warstwa ôstowo słabo.
Ôlej, utlynek abo ôtwory miyndzy worsztwami mogōm łacno powodować słabe wiōnzanie
Po ułożyniu mocy arkuszy, wnyntrzne interfejsy sōm ciynżke do sprawdzynio. Jeźli je ôlej do tłoczynio, ôlej przeciw-rdzewi, utlynek, pył, tajleczki metali, resztki pokrycio, szprosy abo ôtwory miyndzy worsztwami, rzeczywisto pola kōntaktu bydzie zmyńszōno.
W wielu przipadkach widzialno zewnyntrzno powiyrchnia je czysto, ale wnyntrzne powiyrchnie kōntaktowe niy sōm. Kej elektroda naciśnie, stos może zdować sie zaciśniynty, w czasie kej ôtwory abo skażynie durch ôstowajōm we postrzodku. Może to kludzić do słabego wiōnzanio miyndzyworsztw.
Wieloworsztwowe spawanie je barzij czułe na warōnki elektrody
Kej głowa elektrody stowo sie zużyto, powiynkszōno, niywyrōwnano, skażōno abo utlyniōno, dystrybucyjo prōmiyni zmiynio sie. Spawanie z dwu-arkuszy może durch przejść, ale wnyntrzne interfejsy we wieloworsztwowym stosie sōm barzij czułe na dystrybucyjo ciepła. Kej warōnki elektrody sie zmiyniajōm, wnyntrzny nugget spawanio może sie zmiynić abo stać sie myńszy.
Jeźli spawania sōm na poczōntku dopuszczalne, ale po ciōngłyj produkcyji ukazuje sie słabe wiōnzanie, nojprzōd sprawdź głowa elektrody, chłodzynie elektrody i wyrōwnanie wiyrchnij-spodnij elektrody.
Sprawdź te znaki nojprzōd na sztocie produkcyjnym
Wwōdniynie je głymboke, ale wytrzymałość spawanio je durch nisko
To zwykle ôznaczo, iże zewnyntrzno harmōnika dostała ôczywiste ciepło abo ciśniynie, ale wnyntrzno granica niy tworziła ôdpednigo spawanio. Strōm mōg niy ôsiōngnōńć kluczowego interfejsu abo nadmierne ciśniynie mogło zmyńszyć ôdporność kōntaktowo i ôbniżyć wytwarzanie ciepła.
Głymboki wwōdniyńcie niy ôznaczo mocnego spawanio. W wieloworsztwowym spawaniu placowym nojbarzij mylnōm sytuacyjōm je spawanie, co wyglōndo mocno na powiyrchni, ale niy mo ôdpednigo nuggetu we postrzodku.
Je rozpryskanie, ale warstwy sōm durch luźne po ôbłuszczyniu
Spatter ôznaczo, iże proces spawanio je niysztabilny. Może to pochodzić z nadmiernego strumiynia, niystykajōncego ciśniynio, skażynio powiyrchnie abo niyrōwnego kōntaktu miyndzyworsztw. Spatter niy ôznaczo, iże spawanie je mocniyjsze. Może to pokozać, iże jedyn lokalny ôbszar przegrzoł sie, w czasie kej inksze interfejsy durch niy poradziyły sie łōnczyć.
W tym przipadku nojprzōd sprawdź czystość worsztw i przifasowanie -, a potym ustawić prōmiyń, czas i ciśniynie.
Niykere spawy sōm mocne, a inksze słabe w tych samych ustawiyniach
Jeźli jakość spawanio rōżni sie moc pod tymi samymi parametrami, problymym zwykle niy je po prostu "za mało strumiynia." Barzij prowdopodobne prziczyny ôbyjmujōm niysztabilne dopasowanie harmōnije, luźne norzyńdzia, ściepniyńcie elektrod, pōmiana partije materyje abo niyspōjne ôbciynżynie czynści bez ôperatora.
W przipadku tyj zorty problymu przed zmianōm parametrōw sprawdź spōjność procesu.
Piyrszo sprawdzanie: Czy arkusze sōm richtich w bliskim kōntakcie?
Sprawdź, eli miyndzy worsztwami sōm ôlej i utlynek
Przed spawaniym potwierdzić, iże powiyrchnie kōntaktowe sōm czyste. Ôlej do tłoczynio, ôlej przeciw-rdzewi, utlynek, pył i metalowe szczypiōnki mogōm wpłynōńć na interfejs spawanio. W przipadku arkuszy wieloworsztwowych-postrzodkowe interfejsy sōm ekstra ważne, pōniywoż zewnyntrzne powiyrchnie sōm łacniyjsze do czyszczynio, w czasie kej wewnyntrzne powiyrchnie sōm skryte po ułożaniu.
W przipadku stali ôcynkowanyj, niklowanyj blachy, blachy z blachōm, stali niyrościejōncyj abo stali ô wysokij-wytrzymałości, trza tyż brać pod uwoga warōnki pokrycio i powiyrchnie. Roztōmajte powiyrchnie zmiyniajōm ôdporność kōntaktowo i dyrekt wpływajōm na dystrybucyjo ciepła.
Sprawdź, eli arkusze sōm wypaczyne, niywyrōwnane abo wyburzōne
Jeźli arkusze sōm wypaczyne, majōm tłoczajōnce sprōngy, niywyrōwnanie ôtworōw abo ôdrywki rantōw, miyndzy worsztwami mogōm powstać ôtwory. Kej elektroda naciśnie, ino tajla stosu może być zaciśniynto, w czasie kej inksze interfejsy ôstowajōm cosik ôdewrzōne.
Przed spawaniym arkusze winny być spłaszczōne, kej to potrzebne, usuniynte widzialne szpilki, a do utrzimanio wyrōwnanio worsztw winny być używane szpilki lokalizacyjne, stopy abo dedykowane ôprawy.
Niy ôczekuj, iże spawacz sprawi problymy z montażym
Jeźli arkusze niy sōm ôdpednio przimocowane, po prostu zwiynkszanie strumiynia abo ciśniynio niy rozwiōnże problymu niezawodnie. Srogszy strumiyń może powodować rozpryskanie, przepalenie- abo głymbsze wwōdniyńcie na powiyrchni. Srogsze ciśniynie może deformować zewnyntrzno harmōnika, w czasie kej wnyntrzny kōntakt ôstowo niysztabilny.
W przipadku wieloworsztwowego spawanio placowego, fit-up winno być skorygowany przed ôptymalizacyjōm parametrōw.
Drugo kōntrola: Czy ciepło ôsiōngo wewnyntrzno warstwa?
Jeźli strumyk je za niski, postrzodkowo warstwa może utworzić zimne spawanie
Wieloworsztwowe arkusze-potrzebujōm ciepła, coby ôsiōngnōńć głymbsze interfejsy. Jeźli strumiyń je za niski, postrzodkowy interfejs może niy tworzić stykajōncego nuggetu spawanio. Zewnyntrzno warstwa może wykazować znak spawanio, ale wnyntrzno warstwa może sie łacno ôddzielić, kej je rozdzielōno.
W czasie konfiguracyje strumyk może być zwiynkszany stopniowo, ale niy za wiela agresywnie. Po kożdyj regulacji winno sie użyć testōw skōrkowych abo kōntrole przekroju posprzycznego-do potwierdzynio, eli nugget tworzi sie na docylowym interfejsie.
Jeźli czas spawanio je za krōtki, ciepło może niy ôsiōngnōńć wewnyntrznyj warstwy
Kej czas spawanio je za krōtki, zewnyntrzno warstwa może sie ôgrzać, ale wnyntrzno granica może niy ôsiōngnōńć tymperatury łōnczynio przed kōńcym cyklu. Powoduje to tyż słabe wiōnzanie we warstwie postrzodkowyj.
Jednak dugszy czas niy dycki je lepszy. Za dugi czas może powodować rozpryskanie, zniykształcynia, głymboke wwōdniyńcie i ćmiynie powiyrchnie. Lepszym podejściym je przipasowanie strumiynia, czasu i presyje razym, zamiast zwiynkszanio czasu sōm.
Kōmbinacyje rube-cienkich arkuszy wymogajōm ekstra uwogi na pozycyjo nuggetu
Jeźli stos zawiyro tak rube, jak i ciynke arkusze abo roztōmajte materyje, nugget spawanio może przesuniyńć sie w strōna jednyj strōny. Jedyn interfejs może dobrze łōnczyć sie, w czasie kej drugi ôstowo słaby.
Ta zorta struktury winna być zweryfikowano bez kōntrola przekroju posprzycznego abo destrukcyjne testy, coby potwierdzić fuzyjo na kożdym interfejsie, a niy ino bez ôgōlno siyła ciōngniyńcio.
Trzecio kōntrola: Czy elektrody i norzyńdzia sōm stabilne?
Zwiynkszōno głowa elektrody ôsłabio kōncyntracyjo ciepła
Po dugim użyciu głowa elektrody stowo sie srogszo, plaszczyjszo abo skażōno prziłōnczōnym metalem. Srogszo głowa zmyńszo tyngość strumiynio, co ôbniżo wytwarzanie ciepła i sprawio, iże wnyntrzne granicy sōm barzij prawdopodobne do tworzynio zimnych spaw.
W produkcyji winno sie używać regularnego harmōnogramu ôblyczynio elektrod. Niy czekaj, aże spawy stanōm sie słabe, pōniywoż do tego czasu może być już wyprodukowano partijo wadliwych czynści.
Niywyrōwnane elektrody mogōm przesuniyńć nugget spawanio
Jeźli wiyrchnie i spodnie elektrody niy sōm wyrōwnane, tak ścieżka strumiynio, jak i porozkłod ciśniynio zmiyniajōm sie. W wieloworsztwowych arkuszach - może to sprawić, iże jedna warstwa sie przegrzeje, w czasie kej drugo warstwa ôstowo słabo.
Wyrōwnanie elektrod winno być bazowym elymyntym kōntrole w czasie ustawiynio wieloworsztwowego spawanio placowego. W wielu przipadkach korygowanie wyrōwnanio elektrod je barzij skuteczne aniżeli ślepe zwiynkszanie parametrōw spawanio.
Niysztabilne norzyńdzia powodujōm, iże kożde spawanie zachowuje sie inakszyj
Po ułożyniu arkuszy luźne norzyńdzia mogōm przizwolić na niywielgi ruch w czasie spawanio. Może to niy mieć moc ważne w prostym spawaniu z dwōma -armōnikami, ale we stosie wieloworsztwowym kożdo pōmiana kōntaktu miyndzyworsztwowego może zmiynić jakość spawanio.
Ôprawa winna być akuratnie zlokalizowano, bezpiecznie zaciśniynto i przizwolać na stałe ôbciōnganie i rozładowanie. W przipadku produkcyje seriowyj zaleca sie pozycjōnowanie ôdporne na błyndy-, coby uniknōńć brakujōncych worsztw, ôdwrōcōnych czynści abo niywyrōwnanio.
Niy używaj parametrōw standardowych bezpostrzednio dlo materyji miyszanych
Pokryte materyje zmiyniajōm ôdporność kōntaktowo
Ocynkowane, niklowane i cynowe harmōnije majōm roztōmajte zachowanie powiyrchniowe, bezto dystrybucyjo ciepła zmiynio sie w czasie spawanio. Pokrycia mogōm tyż powodować rozpryskanie, porowatość abo skażynie elektrod.
Kej te materyje sōm używane we wieloworsztwowym spawaniu placowym, parametry zwykle muszōm być potwierdzōne zaś. Impulsowy przedgrzanie abo proces wielo-impulsowy może być rozwożany, coby poprawić kōntakt miyndzyworsztwowy, kej to potrzebne.
Stalo niyrościejōnco, stala ô wysokij-wytrzymałości i łagodno stala rozdzielajōm ciepło inakszyj
Roztōmajte materyje majōm rozmajty ôpōr elektryczny, przewodność cieplno i rubość. Ciepło niy roztajluje sie rōwnomiyrnie po stosie. Niykere materyje łacnij ôgrzywajōm sie, w czasie kej inksze warcij ôdciōngajōm ciepło. Jeźli sōm używane sztandardowe dwu-parametry stali, wiōnzanie miyndzyworsztwowe może stać sie niysztabilne.
Dlo tych kōmbinacyji nojprzōd winno sie przekludzić spawanie prōbek, a parametry winny być sztalowane podle wynikōw destrukcyjnych testōw.
Wiyncyj worsztw ôznaczo ciaśniyjsze ôkno procesu
W przipadku trzech-worsztwowych, sztyroworsztwowych abo wyższych -worsztwowych spawanio placowego ôkno procesu je zwykle ciaśniyjsze aniżeli w przipadku dwu-worsztwowego spawanio. Jeźli strumyk je cosik za niski, wewnyntrzno warstwa może utworzić zimne spawanie. Jeźli strumiyń je cosik za wysoki, zewnyntrzno warstwa może rozpryskać abo wykazować nadmierne wwōdniyńcie. Jeźli ciśniynie je za niske, kōntakt miyndzyworsztwowy stowo sie niysztabilny. Jeźli ciśniynie je za wysoke, wytwarzanie ciepła może ôstać niystykajōnce.
Beztōż wieloworsztwowe spawanie listkōw winno być dycki sprawdzane bez spawanie prōbne, zamiast polygać ino na doświadczyniu.
Jak potwierdzić, iże wieloworsztwowe spawanie je richtich mocne?
Niy polegaj ino na wyglōndzie spawanio
Wyglōnd spawanio je ino bazowōm kōntrolōm. Nojczyńścij wystympujōncym problymym we wieloworsztwowym spawaniu placowym je to, iże spawanie wyglōndo normalnie na zewnōntrz, w czasie kej wnyntrzne interfejs je słaby. Wizualno kōntrola może zidyntyfikować rozpryskanie, nadmierne wwōdniyńcie, przepalenie-i ôdchylynie spawanio, ale niy może w połni potwierdzić wnyntrznego tworzynio sie nuggetōw.
Testy ôbłuszczanio wartko ujawniajōm problymy miyndzyworsztwowe
Testy skōrkowanio pōmogajōm pokozać, kero warstwa niy ma ôdpednio połōnczōno. Jeźli warstwa postrzodkowo ôtwiyro sie łacno abo jeźli po porażce niy ma ôczywistego szladu nuggetu, wiōnzanie wnyntrzne je niystykajōnce.
Testowanie skōrkowanio je zalecane w czasie zatwierdzanio piyrszego-fragmyntu i po zmianie parametrōw, zamiast polygać ino na wyglōndzie.
Kōntrola przekroju-pokazuje pozycyjo nuggetu
W przipadku wożnych spaw kōntrola przekroju posprzycznego - je barzij niezawodno. Pokazuje, eli spawany nugget ôsiōngo docylowy interfejs, eli srogość nuggetu je stykajōnco i eli wystympuje przesuniyńcie nuggetu, porozita abo brak fuzyje.
W przipadku czynści autowych, zwiōnzanych z bezpiyczyństwym- abo połōnczyń elektrycznych, weryfikacyjo przekroju posprzycznego - je barzo przidajno.
Ciōngłe testowanie je bliższe rzeczywistyj produkcyje masowyj
Jedna dobro prōbka niy dowodzi, iże produkcyjo masowo je sztabilno. Spawaj niywielgo partijo sztyjc i porōwnaj wytrzymałość spawanio, wyglōnd, rozpylanie, wzrōst tymperatury elektrody i tryb awaryje z piyrszych czynści do niyskorniyjszych czynści.
Jeźli spawy stopniowo stowajōm sie słabsze w czasie ciōngłyj produkcyje, sprawdź ściepniyńcie elektrod, chłodzynie, ôbwōd prōmiyniowy i stabilność norzyńdzi.
Praktyczne rady przi kupowaniu spawanio placowego
Niy patrz ino na maksymalny strumiyń
W wieloworsztwowych spawaniu placowym srogszy strumiyń niy dycki je lepszy. Barzij ważne je stabilny wyjście prōmiyniowy, precyzyjno regulacjo parametrōw i stało wydajność w czasie ciōngłyj produkcyje.
Maszina spawanio placowo MFDC je przidajno, pōniywoż zapewnio stabilno kōntrola strumiynio, kero je ôdpowiednio do zastosowań spawanio blach, co wymogajōm powtorzalności. Mimo to, ôstateczno decyzyjo winna być ôparto na rzeczywistych wynikach spawanio prōbek.
Systym ciśniynio musi być sztabilny i kōntrolowany
Wieloworsztwowe arkusze -potrzebujōm ciśniynio, coby zaciśniyć kożdo warstwa, ale tak za sroge, jak i za małe ciśniynie może prziniyś problymy. Przi ôbiyraniu urzōndzynio sprawdź zasiyng regulacji ciśniynio, powtorzalność i stabilność systymu siył.
Jeźli ciśniynie waha sie, to tyż wnyntrzny nugget spawanio waha sie.
Chłodzynie elektrod i ôbwodu przewodzōncego niy winno sie zignorować
W czasie ciōngłyj produkcyje tymperatura elektrody i warōnki ôbwodu wpływajōm na stabilność spawanio. Słabe chłodzynie, przegrzane elektrody abo luźne przewodzōnce połōnczynia mogōm sprawić zmiana jakości spawanio w tych samych ustawiyniach.
Przi kupowaniu urzōndzyń potwierdź, iże chłodzynie elektrod, przewodzōnce szynki, wyjście transformatora i systym kōntrole sōm ôdpowiednie do ciōngłyj produkcyje.
Prawdziwe spawanie prōbkowe je kōnieczne
Wieloworsztwowo materyjo arkusza, liczba worsztw, rubość, pokrycie i położynie spawanio mogōm zmiynić wynik. Przed zakupiyniym przedstawić dostowcy rzeczywiste arkusze i wymogania testowe do spawanio prōbnego. Do weryfikacyje wnyntrznego wiōnzanio użyj podszukowań ôbłuszczanio, ściynku rozciōngniyńcio abo przekroju posprzycznego.
Sama arkusz danych masziny niy może ci powiedzieć, eli maszina je ôdpowiednio do twojigo produktu.
FAQ
P: Je maszina spawanio placowo MFDC ôdpowiednio do wieloworsztwowego spawanio blach?
A: Tak. Maszina spawanio placowo MFDC zapewnio stabilny wyjście strumiynio i je ôdpowiednio do wieloworsztwowych blach, autowych blach, kōnstrukcyji sprzyntu i elymyntōw elektrycznych. Jednak parametry, elektrody, ciśniynie i norzyńdzia muszōm być sztimujōnce z liczbōm worsztw, materyjōm i rubościōm.
P: Czymu powiyrchnia wyglōndo spawano, ale warstwa postrzodkowo je słabo?
Odp.: Znak spawanio na zewnyntrznyj warstwie niy dowodzi, iże wnyntrzno granica utworziła ôdpedni nugget. Ciepło może być skupiōne blisko powiyrchnie, w czasie kej postrzodkowo granica niy stopio sie za doś.
P: Czy winno zwiynkszyć strumyk bezpostrzednio, kej wiōnzanie miyndzyworsztwowe je słabe?
A: Niy zaroz. Nojprzōd sprawdź czystość miyndzyworsztw, dopasowanie arkusza, stan elektrody i ciśniynie. Potym stopniowo reguluj tryb strumiynio, czasu i impulsōw.
P: Jak mogōm potwierdzić, iże kożdo warstwa je spawano ôdpednio?
Odp.: Użyj prōb ôd szczypiynio, prōb ściynku rozciōngniyńcio, prōb destrukcyjnych abo kōntrole przekroju posprzycznego-. Sama inspekcyjo wizualno niy może w połni potwierdzić wnyntrznego wiōnzanio.
P: Może ściepniyńcie elektrod wpłynōńć na wiōnzanie we postrzodkowyj warstwie?
A: Tak. Żywiynie elektrod zmiynio pola kōntaktu i tyngość strumiynio, co wpływo na dystrybucyjo ciepła. Wnyntrzne interfejsy we wieloworsztwowych arkuszach sōm barzij czułe na zmiany ciepła, bezto elektrody winny być regularnie ôblyczane i wymiyniane.
Wzniōsek
AnMaszina do spawanio placowo MFDCmoże być użyte do spawanio wielo-arkusza-do-arkusza, ale tyn proces je łacny do źle ôsōndzanio. Spawanie może wyglōndać normalnie na powiyrchni, w czasie kej wnyntrzne worsztwy niy sōm richtich połōnczōne.
Coby zmyńszyć słabe wiōnzanie miyndzyworsztwowe, niy zwiynkszaj po prostu strumiynia. Nojprzōd upewnij sie, iże warstwy sōm czyste i ściśle prziległe. Potym upewnij sie, iże ciepło i ciśniynie sōm przenoszōne stale do kożdego interfejsu. Trza tyż kōntrolować stan elektrod, położynie norzyńdzi i stabilność partije materyje.
W przipadku produkcyje masowyj w czasie zatwierdzanio piyrszego -czynści i po zmianie parametrōw winno sie używać prōb ôbłuszczanio, prōby ściynku rozciōngniyńcio abo kōntrole przekroju posprzycznego. Ino bez potwierdzynie lokalizacyje nuggetu i wiōnzanio miyndzyworsztw idzie wiedzieć, eli teroźnymaszina spawanio placowoi ustawiynia parametrōw sōm ôdpowiednie do produkcyje.