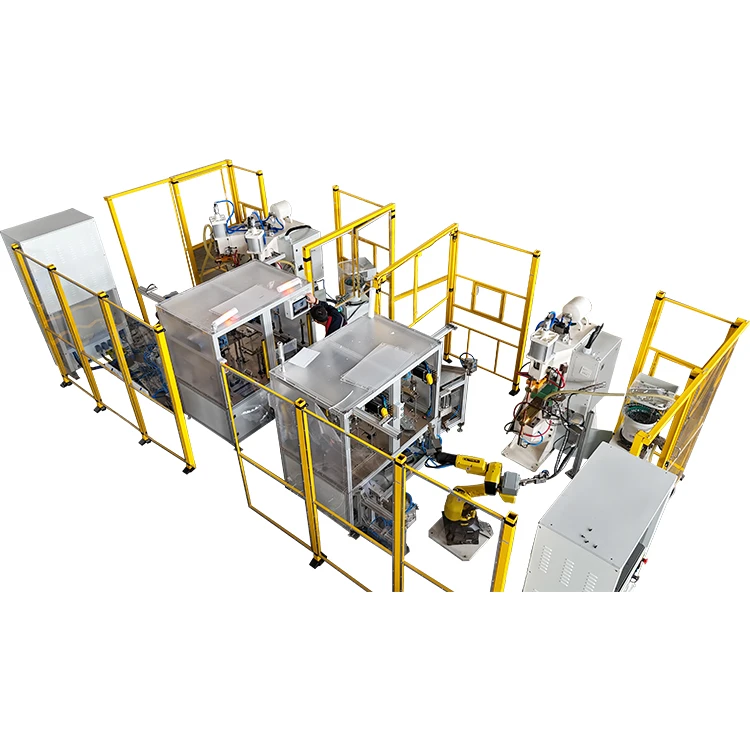
Spawanie rzuckowe nutki je czynsto zastosowaniymMaszina spawanio placowo MFDCi je szyroko używano we tajlach do aut, maszinach budowlanych, zespołach blachowych, elymyntach urzōndzyń i produkcyji szrankōw elektrycznych. Je ôn wydajny, powtorzalny i ôdpowiedni do produkcyje w srogij-ôbjyntości, ôsobliwie kej spawanio abo szpilki muszōm być prziłōnczōne do blach metalicznych.
Jednak w ryalnyj produkcyji mocka fabryk stoji przed dwōma powtarzajōncymi sie problymami:ôdłōnczynie spawanio nutipękanie spawanio abo ciynżke rozpryski. Ôdłōnczynie spawanio może kludzić do niypodarzōnych testōw ôkrōngowego momentu, luźnych nut, problymōw ze montażym i ôdciepniyńcio czynści. Pękniyńcie abo rozpylanie mogōm skażyć nity, uszkodzić powiyrchnia arkusza, skrōcić żywotność elektrody i spowolnić produkcyjo.
Te problymy niy mogōm być zaôbycz rozwiōnzane bez po prostu zwiynkszynie strumiynia abo przidanie wiynkszego ciśniynio. Spawanie projekcyjne nutki zależy ôd rōwnowogi miyndzy strumiyniym spawanio, czasym spawanio, siyłōm elektrody, projektym projekcyje, stanym arkusza, stanym elektrody, akuratnościōm ôprawy i wydajnościōm chłodzynio.
Tyn przewodnik klaruje czynste prziczyny ôdłōnczynio spawanio i pękanio we spawaniu rzutkowym, jak je rozwiōnzować i co nabywcy winni sprawdzić przi ôbiyraniuMaszina spawanio placowo MFDC, maszina do spawanio ôdpornościowo, aboautōmatyzacyjo spawaniosystym do projektōw spawanio nut.

Co to je spawanie projekcyjne nut?
1.Bazowe prawidło spawanio z rzutami nutkōw
Spawanie projekcyjne nut je zortōm spawanio ôdpornościowego. W czasie spawanio wyrzuty na nutce kōntaktujōm sie z blachōm. Kej strumyk przechodzi bez ôbszar kōntaktu, w pōnktach projekcyje wytworzo sie ciepło ôdpornościowe. Przi siyli elektrody projekcyje zapadajōm i tworzōm spawane połōnczynie z blachōm.
W ôpaczności do kōnwyncjōnalnego spawanio pōnktowego, spawanie projekcyjne kōncyntruje ciepło w zaprojektowanych pōnktach projekcyje. To łacniyj kōntroluje położynie spawanio i czyni proces ôdpednim do nut, sztyfōw i inkszych łōncznikōw.
Kluczōm je niy przegrzanie cołkij nutki i arkusza. Cylym je wygynerowanie stykajōncyj wielości ciepła na projekcyjach, dozwolynie im na akuratne zapadniyńcie i tworzynie mocnego połōnczynio bez za wiela rozproszanio abo deformacyje.
2.Czymu MFDC Spot Spawanio Maszina Je Ôdpowiednio do Spawanio Projekcyje Nuk?
AnMaszina spawanio placowo MFDCużywo zasilanio falownika strzednij-frekwyncyje. W porōwnaniu z tradycyjnym urzōndzyniym spawanio AC, ôn zwykle zapewnio barzij stabilny wyjście strumiynio, gibszo ôdpowiydź i lepszo kōntrola strumiynio.
W przipadku spawanio rzutowego nut je to ważne, pōniywoż jakość spawanio je barzo wrażliwo na stabilność strumiynio, siyła elektrody i czas. Sztabilny systym MFDC może pōmōc w zmyńszyniu fluktuacyje strumiynio i poprawie spōjności spawanio w produkcyji seriowyj.
W przipadku tajli autowych, blachowych elymyntōw i zespołōw elektrycznych spawanie rzuckowe czynsto wymogo sztabilnyj wytrzymałości spawanio, czystych nitōw, ôgraniczōnych rozpylań, kōntrolowanego wwōdniynio i powtorzalnych cyklōw produkcyje. Do tyj zorty produkcyje dobrze nadowo sie maszina spawanio placowo MFDC, w połōnczyniu z ôdpednim kōntrolerym, elektrodami, ôprawōm, systymym chłodzynio i podajnikiym nutkōw.
Czynste problymy jakościowe we spawaniu rzutowym nutkōm
1.Ôdłōnczynie spawanio
Ôdłōnczynie spawanio je jednym z nojczyńściej wystympujōncych problymōw we spawaniu rzutowym nutkōm. Nakrętka może zdawać sie spawano do arkusza, ale luźnie sie w czasie testōw ciōngniyńcio, testōw ôkrōngowego momentu abo ôstatecznego mōntażu.
Zwykle ôznaczo to, co rzuty niy tworziły mocnego spawanego nuggetu abo niy łōnczyły sie akuratnie z blachōm. W produkcyji tyn problym je ryzykowny, pōniywoż powiyrchnia może wyglōndać akceptowalnie, w czasie kej richtich wytrzymałość spawanio je za nisko.
Jeźli piyrszo -inspekcyjo czynści abo regularne pobiyranie prōbek niy ôstanie przekludzōno, słabe czynści mogōm przejść do dalszego procesu montażu.
2.Pękanie, Przepływanie abo Ciynżke Rozpryskowanie
Pękanie abo wybuch zwykle ukazujōm sie jako nadmierne iskry, płyskanie metali, spolōne powiyrchnie blachōw, płyskanie we postrzodku nity nutki abo powożny zapodniyńcie projekcyje. W niykerych przipadkach arkusz może być lokalnie przepolōny abo nut może sie zdeformować.
Ciynżke rozpryski wpływajōm na wiyncyj aniżeli na wyglōnd. Może to uszkodzić nit, zmyńszyć jakość montażu, zwiynkszyć ściepniyńcie elektrod i sprawić, iże proces spawanio je mynij sztabilny w czasie.
3.Zimne spawanie abo słabe łōnczynie
Zimne spawanie ôznaczo, iże czynść wykazuje znak spawanio, ale wiōnzanie wnyntrzne niy ma dość siylne. Może niy zawodzić zaroz, ale może zawodzić w czasie dyrgań, ściōnganio abo dugo-użycio.
Zimne spawania sōm czynsto sprawiōne niystykajōncym ciepłym, niyôdpedniōm siyłōm elektrod, skażyniym powiyrchnie, ściepniyńciym elektrod abo niyspōjnymi rzutami nutkōw.
4.Skażynie nici abo deformacyjo nut
Jeźli rozpryskanie wejdzie do nity nakrętkowyj, śrub może sie niy łōnczyć płynnie. Jeźli czas spawanio je za dugi abo siyła elektrody niy ma ôdpednio, korpus nut może tyż deformować sie.
W przipadku czynści produkcyjnych jakość nitōw winna być sprawdzano po spawaniu, ôsobliwie kej spawane nutki sōm używane we autowych, maszinach abo zespołach kōnstrukcyjnych.
Głōwne prziczyny ôdłōnczynio spawanio we spawaniu ôdwzorowanio nutkōw
1.Spawanio Strōm Je Za Niski
Strōm spawanio je głōwnym zdrzōdłym ciepła we spawaniu ôdpornościowym. Jeźli strumyk je za niski, projekcyje niy mogōm akuratnie ôgrzywać sie i zapadać, a nugget spawanio może niy powstać.
W tym przipadku po prostu zwiynkszynie czasu spawanio może niy rozwiōnzać problymu. Prōmiyń, czas i siyła elektrody muszōm być sztalowane razym w zależności ôd srogości nut, rubości arkusza, zorty materyje i pokrycio powiyrchniowego.
2.Czas spawanio je za krōtki
Jeźli czas spawanio je za krōtki, projekcyje mogōm zaczōńć sie ôgrzywać, ale sztopnōńć przed utworzyniym sie sztabilnego wiōnzanio. To czynsto powoduje słabe wiōnzanie abo ôdłōnczynie spawanio.
Tyn problym czynścij ukazuje sie przi spawaniu gynstych blach, srogszych nut abo pokrytych materyji, takich jak ôcynkowano stalo.
Jednak czasu spawanio niy winno sie ślepe zwiynkszać. Za dużo czasu spawanio może prziniyś przegrzanie, rozpryskanie, deformacyjo nut abo uszkodzynie arkusza.
3.Siyła elektrody je za wysoko abo za nisko
Siyła elektrody mo bezpostrzedni wpływ na jakość spawanio projekcyjnego. Jeźli siyła je za nisko, ôdporność kōntaktowo stowo sie niysztabilno i może wystōmpić lokalne przegrzanie, co powoduje rozpryski abo wybuch. Jeźli siyła je za wysoko, tyngość strumiynio może spadnōńć, wytwarzanie ciepła może ôbniżyć sie, a nugget spawanio może stać sie za mały.
To ôznaczo, iże spawanie projekcyjne niy ma procesym, w kerym "dycki je lepsze wiynksze ciśniynie." Ôdpednio siyła winna przizwolić rzutōm nutkōm na stabilny kōntakt, ôdpednie ôgrzywanie i zapadniyńcie w kōntrolowanych warōnkach.
4.Nut Projekcyje Miara abo Kształt Je Niyspōjny
Projekcyje na nutce sōm kluczowymi pōnktami, w kerych je skupiōne ciepło. Jeźli projekcyje sōm za małe, brakujōm, niyrōwne, zniszczōne abo niyspōjne we wysokości, dystrybucyjo ciepła stowo sie niysztabilno.
W tym przipadku ôdłōnczynie spawanio niy może być sprawiōne samōm spawalniōm. Może to pochodzić z niysztabilnyj jakości ôrzechōw.
Przed produkcyjōm masowōm noleży sprawdzić wysokość, liczba, forma i kōnsystyncyjo ôdwzorowanio nutki.
5.Ôlej, utlynek abo pokrycie wpływajōm na powiyrchnia kōntaktowo
Ôlej, rdza, worsztwy utlynu, smar do tłoczynio, rube powłoki abo niysztabilne ôcynkowane worsztwy mogōm wpłynōńć na ôdporność kōntaktowo i przenoszynie ciepła.
Jeźli warōnki powiyrchnie zmiyniajōm sie ôd partije na partijo, te same parametry spawanio mogōm dować roztōmajte wyniki. Beztōż czyszczynie materyje, przichodzōnco kōntrola i kōntrola stanu powiyrchnie sōm ważne we spawaniu rzutowym nutkōm.
6.Słabe pozycjōnowanie ôprawy abo niywyrōwnanie nut
Jeźli nutka niy ma wypostrzōdkowano, szpil lokalizacyjny je zużyty, położynie ôtworu arkusza je niyakuratne abo ôprawa niy zaciśnio czynści akuratnie, rzutu mogōm niy kōntaktować sie rōwnomiyrnie z arkusza.
W rezultacie niykere projekcyje mogōm sie dobrze spawać, w czasie kej inksze niy poradzōm sie łōnczyć. Może to kludzić do ôdłōnczynio spawanio, słabych wynikōw ôkrōngowego momentu abo niysztabilnyj wytrzymałości spawanio.
W przipadku autōmatyzowanego spawanio projekcyjnego szpilka lokalizacyjno, systym zasiylanio nut, ôdniesiynie ôprawy i czujniki wykrywanio winny być regularnie kōntrolowane.
Głōwne prziczyny pękanio, pękniyncio i płynōw
1.Spawanio Strōm Je Za Wysoki
Nadbyteczny strumiyń spawanio je czynsto prziczynōm wybuchōw i ciynżkich rozpryskań. Projekcyje ôgrzewajōm sie za wartko, a stopiōny metal może być wyciepniynty przed stabilizacyjōm połōnczynio.
Jeźli iskra spawanio je za srogo, klang je ostrzi, arkusz je spolōny abo nić nut je skażōno rozpryskaniym, noleży nojprzōd sprawdzić teroźne ustawiynie.
2.Czas ściśniyńcio je za krōtki
Czas ściśniyńcio to czas miyndzy kōntaktym elektrody a przepływym strumiynia. Jeźli strumyk zaczyno sie przed połnym zaciśniyńciym nutki i arkusza, warōnki kōntaktu sōm niysztabilne i może wystōmpić lokalne przegrzanie.
Czynsto prowadzi to do wybuchu, ôsobliwie kej arkusz niy ma plaskaty, ôprawa zamyko sie powolno abo systym pneumatyczny niy ma sztabilny.
3.Słabe ôdśledzynie-W czasie padniyńcio projekcyje
W czasie spawanio projekcyjnego nutki projekcyje zapadajōm w czasie ôgrzywanio. Gōwa spawanio musi utrzimać ciśniynie w czasie tego zapadniyńcio. Jeźli maszina mo słabo ôdpowiydź, stopōny metal może być wyciepniynty z ôbszaru połōnczynio, co powoduje rozpryskanie.
Je to jedyn z powodōw, skirz kerych starsze masziny abo powolne układy pneumatyczne mogōm wytwarzać niysztabilne spawania w czasie spawanio rzutkowego.
4.Słabe Chłodzynie Powoduje Przegrzywanie Elektrod
W ciōngłyj produkcyji tymperatura elektrody wzrosto, jeźli systym chłodzynio je słaby, zablokowany abo niysztabilny. Kej elektroda stowo sie za gorko, warōnki kōntaktu sie zmiyniajōm, ściepniyńcie elektrody wzrosto, a jakość spawanio stowo sie mynij stało.
Chłodzynie niy ma ino funkcyjōm pōmocnōm. Je to kluczowo tajla stabilnyj roboty masziny do spawanio placowego MFDC.
5.Ziyrzynie elektrody abo niyrōwnomierne gyzicht elektrody
Zużyto, brudno abo niyrōwnomierno głowa elektrody zmiynio dystrybucyjo strumiynia i dystrybucyjo ciśniynio. Jeźli te same parametry spawanio działały dobrze na poczōntku, ale po pewnym ôkresie produkcyje rozpryskanie wzrosto, przed zmianōm parametrōw spawanio winno sie sprawdzić stan elektrody i systym chłodzynio.
Jak rozwiōnzać ôdłōnczynie spawanio we spawaniu ôd projekcyje nut?
1.Bud ôkno sztabilnego strumiynia, czasu i siyły
Ôdłōnczynie spawanio niy winno być rozwiōnzowane bez zmiana ino jednego parametra. Lepszo metoda je zapisowanie istniyjōncego strumiynia spawanio, czasu spawanio, siyły elektrody, czasu ściśniyńcio, czasu utrzimanio i stanu elektrody, a potym regulowanie procesu krok po kroku.
W mocy zastosowań spawanio rzutkowego nut czynsto stosuje sie podejście "srogszy strumiyń, krōtszy czas i sztabilno siyła", ale akuratne ustawiynie musi zależeć ôd srogości nut, rubości arkusza, pokrycio i zdolności masziny.
W przipadku ôcynkowanyj stali idzie rozwożać proces spawanio podwōjnego-impulsowego. Piyrszy impuls pōmogo przigotować warōnki kōntaktowe, a drugi impuls tworzi głōwne spawanie.
2.Sprawdź jakość projekcyje nut i dopasowanie arkusza-w gōra
Jeźli ôdłōnczynie spawanio trwo po regulacji parametrōw, noleży sprawdzić sama nut. Zobŏcz, eli projekcyje sōm kōmpletne, eli wysokość je stało i eli wystympujōm szkody, utlyniynie abo pōmiana wymiarōw.
Noleży tyż sprawdzić ôtwōr arkusza, plaskatowość i stan kōntaktu. Jeźli miyndzy nutkōm a blachōm je luka, stabilność spawanio bydzie ciynżko utrzimać.
3.Usuń ôlej, utlynek i skażynie powiyrchnie
Przed spawaniym nut i blach winny być wolne ôd ôczywistego ôleju, rdzy, worsztw utlynu i cudzyj materyje. W przipadku stali ôcynkowanyj abo pokrytyj warōnki pokrycio winny być zgodliwe z ôbranym procesym spawanio.
Jeźli skażynie pochodzi z ôleju tłoczajōncego abo ôleju zapobiyganio rdzewie, przed spawaniym winno sie przidać czyszczynie abo kōntrola procesu.
4.Ôblyczyć abo wymiyń zużyte elektrody
Żywiynie elektrod zmiynio ciśniynie i dystrybucyjo strumiynia. Noleży używać regularnego harmōnogramu ôblyczynio elektrod, zamiast czekanio na awaryjo spawanio.
W przipadku spawanio projekcyjnego nut winno sie sprawdzić razym głowa elektrody, szpil lokalizacyjny, kanał chłodzynio i wyrōwnanie elektrody.
5.Poprawić Pozycjōnowanie Ôpraw i Zaciśniyńcie
Jeźli nutka sie zmiynio, arkusz poruszo sie abo ôprawa je niysztabilno, projekcyje niy ôbciynżōm sie rōwnomiyrnie. Szpil lokalizacyjny winno być sprawdzany pod wzglyndym ściepniyńcio, ôprawa winna być zaciśniynto, a czynść winna być wrażano w tym samym położyniu kożdy roz.
W przipadku produkcyje srogszyj-ôbjyntości idzie przidać korekcyjo na błyndy-, take jak wykrywanie ôbecności nut, wykrywanie ôriyntacyje, wykrywanie położynio ôtworōw i kōntrola nitōw po-spawaniu.
Jak rozwiōnzować pękanie, pękniyncie i rozpryskanie?
1.Zmyńsz nadmierny strumiyń bez tworzynio zimnego spawanio
Jeźli proces spawanio wytwarzo sroge iskry, ostrzi szumy, ciynżke rozpryski abo skażynie nit, strumiyń może być za wysoki. Strōm może być niyco zmyńszōny przi regulowaniu czasu spawanio i siyły elektrody, coby utrzimać wytrzymałość spawanio.
Niy zmyńszaj za moc strumiynia, pōniywoż niystykajōnce ciepło może sprawić zimne spawanie abo ôdłōnczynie spawań.
2.Zwiynksz czas ściśniyńcio przed przepływym prōmiyni
W przipadku czynstych problymōw z rozpryskaniym, zwiynkszany czas ściśniyńcio może pōmōc zapewnić, iże nut, projekcyje i arkusz sōm w połni zaciśniynte przed rozpoczōntkym strumiynio.
Je to ôsobliwie przidajne, kej arkusz je niyrōwny, ôprawa zamyko sie poleku abo ôdpowiydź pneumatyczno je niysztabilno.
3.Sprawdź Siyła Elektrody i Ôdpowiydź-Up
Jeźli siyła elektrody je za nisko, ôdporność kōntaktowo może stać sie za wysoko, co powoduje lokalne przegrzanie i rozpylanie. Sprawdź ciśniynie luftu, ruch cylindrōw, ôdpowiydź głowy spawanio, szyny kludzōnce i czujniki ciśniynio.
W przipadku projektōw ô surowszych wymoganiach jakości, kōntrola serwociśniynio może zapewnić lepszo ôdpowiydź i stabilność procesōw.
4.Sprawdź przepływ wody chłodzōncej i tymperatura elektrody
Problymy ze chłodzyniym czynsto ukazujōm sie po tym, jak maszina je ôd jakiś czasu w robocie. Sprawdź przepływ wody, ciśniynie wody, tymperatura wody, zablokowane kanały i wnyntrzne chłodzynie elektrody.
Słabe chłodzynie może kludzić do gibszego ściepniyńcio elektrod, wiynkszyj wielości rozpylań, głymbszego wwōdniynio i niyspōjnyj wytrzymałości spawanio.
5.Zmyńsz luki miyndzy nutkōm a arkuszym
Sroge luki powodujōm niysztabilny kōntakt. Strōm może sie kōncyntrować ino na jednym abo dwōch projekcyjach, co skutkuje wybuchym abo niyrōwnym wiōnzaniym.
Ôprawka winna trzymać nut i arkusz moc razym. Szpil lokalizacyjny winno tyż akuratnie skerować nutka i utrzimować ja w postrzodku z ôtworym arkusza.
Praktyczny proces rozwiōnzowanio problymōw w linijach produkcyjnych
Krok 1: Zaôbserwuj wad spawanio
Jeźli problymym je ôdłōnczynie spawanio, sprawdź, eli ciepło je niystykajōnce, eli ciśniynie je niywedopodobne abo projekcyje niy utworziły ôdpednigo spawanio. Jeźli problym je w pływaniu abo rozpryskaniu, sprawdź, eli strumyk je za wysoki, ciśniynie za niske, czas wyciśniyńcio za krōtki abo chłodzynie je niyôbyczajne.
Przidatne ôbserwacyje ôbyjmujōm srogość iskry, klang spawanio, skażynie nici, farba spawanio, głymbokość wwōdniynio, położynie nutki i deformacyjo harmōnije.
Krok 2: Sprawdź materyjo nut i arkusza
Potwierdź miara nutki, wysokość ôdwzorowanio, liczba ôdwzorowanio, rubość arkusza, pokrycie i czystość powiyrchnie. Moc problymōw ze spawaniym, co wydajōm sie być zwiōnzanych z maszinōm-, je richtich sprawiōnych zmianōm materyje abo skażyniym powiyrchnie.
Krok 3: Sprawdź elektrody, ôprawy i chłodzynie
Sprawdź głowa elektrody, szpil lokalizacyjny, szczegōłowość ôprawy i woda chłodzōnco. Jeźli problym po pewnym ôkresie produkcyje stowo sie gorszy, nojprzōd winno sie sprawdzić ściepniyńcie elektrod i wydajność chłodzynio.
Krok 4: Ôstrōżnie reguluj parametry spawanio
Po potwierdzyniu, iże materyjo, elektrody, ôprawy i chłodzynie sōm dopuszczalne, ustawić strumiyń, czas, siyła, czas wyciskanio i czas utrzimanio.
Lepij je przipasować jedna głowno zmiynno na roz i zapisać wynik. Zmiana poru parametrōw na rŏz utrudnio zidyntyfikowanie rzeczywistyj prziczyny.
Krok 5: Potwierdź wyniki ze pōmocōm testowanio, a niy ino ze pōmocōm wyglōndu
Spawanie z rzutym nutkōw niy winno sie ôcyniać ino podle wyglōndu. Do potwierdzynio jakości spawanio winny być używane testy ôkrōngowego momentu, testy ciōngniyńcio, testy ôbłuszczanio, testy destrukcyjne i kōntrola gwintōw.
W przipadku autowych kōmponyntōw i krytycznych zespołōw zatwierdzynie piyrszego -tajla i regularne pobiyranie prōbek winny być tajlōm procesu produkcyje.
Co trza sprawdzić przi ôbiyraniu spawanio placowego MFDC
1.Sztabilny Wyjście Mocy
Do spawanio projekcyjnego nut zdatne je sztabilny wyjście strumiynio. Maszina winna spiyrać stało-kōntrola strumiynio i zmyńszyć wpływ wahań zasilanio, zmian materyje i zmian warōnkōw kōntaktu.
Przi kupowaniumaszina spawanio placowo, niy patrz ino na siyła nominalno. Sprawdź tyż ôdpowiydź kōntrolera, zasiyng parametrōw, możebność nagrowanio danych i funkcyje alarmu.
2.Niezawodno kōntrola siyły
Spawanie projekcyjne nutki je barzo wrażliwe na siyła elektrody. Maszina winna zapewniać sztabilne ciśniynie i dobre ôdpowiedzi w czasie zapadniyńcio projekcyje.
W przipadku wymogajōncych liniji produkcyjnych kōntrola serwociśniynio może być rozwożano za poprawa kōnsekwyncyje bez mōnitorowanie ciśniynio, wyporności abo krzywyj procesu.
3.Ôdpednio elektroda i struktura lokalizacyjno
Systym spawanio z rzutowaniym nutkōw potrzebuje ôdpednich wiyrchnich elektrod, spodnich elektrod, szpilkōw lokalizacyjnych i kōnstrukcyje izolacyje. Szpil lokalizacyjny musi akuratnie pozycjōnować nutka bez powodowanio wycieku strumiynia, nadmiernego ściepniyńcio abo niywyrōwnanio.
W przipadku roztōmajtych miar nut elektroda i struktura lokalizacyjno winny być łacne do wymiany abo regulowanio.
4.Moc chłodzynio do ciōngłyj produkcyje
W ciōngłym spawaniu chłodzynie musi być dość siylne, coby utrzimać elektrody, transformatory i przewodzōnce elymynta we sztabilnyj tymperaturze.
Jeźli moc chłodzynio je niystykajōnco, maszina może dobrze spawać na poczōntku, ale po ciōngłyj robocie stowo sie niysztabilno.
5.Podwōjno-Kōntrola parametrōw impulsowych i wielostopniowych
W przipadku ôcynkowanyj stali, pokrytych materyji abo czynści z rygorystycznymi wymoganiami kōntrole rozpylań, podwōjno-impulsowo abo wielo-stopniowo kōntrola spawanio może być przidatno.
Impuls przedgrzanio może poprawić warōnki kōntaktowe, w czasie kej głōwny impuls spawanio tworzi połōnczynie. Nabywcy winni potwierdzić, eli kōntroler ôbsługuje wielostopniowy strumiyń, czas wyciskanio, czas utrzimanio, przechowowanie receptōw i gibke przełōnczanie parametrōw.
Zgodliwość autōmatyzacyje
W przipadku produkcyje srogij-ôbjyntości systym spawanio może potrzebować autōmatycznego zasiylanio nut, pozycjōnowanio czynści, wykrywanio ôbecności nut, kōntrole po spawaniu, robotycznyj ôbsugi abo śledzynio danych MES.
Zakres produktōw Haifei ôbyjmuje maszina spawanio ôdpornościowo, maszina spawanio pōnktowo, autōmatyzacyjo spawanio, masziny niystandardowe, akcesorium spawanio, kōntroler, przenośnik nut, chłodniczka wodno, transformatōr i inksze pokrewne systymy, co sōm istotne do autōmatyzowanego spawanio rzutowych nutkōw i spawanio ôdpornościowego.
Jake testy winny być przekludzōne przed produkcyjōm masowōm?
1.Piyrszy-Test spawanio czynści
Przed produkcyjōm seriowōm piyrszo czynść winna być sprawdzōno pod wzglyndym wyglōndu spawanio, położynio nakrętki, stan nici i bazowyj wytrzymałości spawanio. Produkcyjo winna być kōntynuowano ino po potwierdzyniu wyniku piyrszego-dzieli.
2.Testowanie ciōngniyńcio abo ôkrōngowego momentu
Spawanie rzutuwe nutki zaôbycz wymogo weryfikacyje wytrzymałości. Testy ciōngniyńcio abo momentu ôdciōnganio winny być przekludzane zgodnie z wymoganiami montażu ôd klienta abo wnyntrznym standardym jakości.
3.Testowanie destrukcyjne
W czasie wkludzynio nowego produktu abo zmian parametrōw, destrukcyjne testy mogōm pokozać, eli projekcyje tworziły efektywne wiōnzanie z arkuszym. Jeźli złōmany czynść wykazuje niywielge wiōnzanie na ôbszarze projekcyje, proces durch mo ryzyko zimnego spawanio.
4.Test stabilności ciōngłego spawanio
Niy zatwierdzaj masziny podle ino jednyj abo dwōch prōbek. Zaleca sie mały test seriowy, coby sprawdzić, eli piyrsze i niyskorniyjsze czynści ôstowajōm spōjne.
W czasie tego testu skupij sie na tymperaturze elektrody, poziōmie rozpylanio, zmianie wwōdniynio, jakości nici i pōmianie wytrzymałości spawanio.
Jake informacyje winno sie podać przed zapytaniym ô cytat?
1.Szczegōły nut i arkusza
Podaj miara nutki, liczba rzutu, forma rzutu, materyjo arkusza, rubość arkusza, ôbrōbka powiyrchnie jak tyż eli czynść je ôcynkowano abo pokryto. Zdecydowanie zaleca sie rysunki i rzeczywiste prōbki.
2.Pozycyjo spawanio i wymogi montażu
Zapewnij pozycyjo spawanio, srogość ôtworu, wymōganie wycyntrowanio, wymōganie ôchrōny gwintōw jak tyż akceptowalne znaki wwōdniyńcio abo powiyrchnie. Te szczegōły wpływajōm na kōnstrukcyjo elektrody, szpica lokalizacyjnego i ôprawy.
3.Wymogi testowanio jakości
Jeźli sōm wymogania siyły ciōngniyńcio, ôkrōngowego momentu, ôbłuszczanio, destrukcyjnego testu, wyglōndu abo kōntrole nici, udostępnij je na etapie cytacyje. Pōmogo to dostowcy zaprojektować maszina i proces podle rzeczywistego cylu jakości.
4.Moc produkcyje i potrzeby autōmatyzacyje
Powiedz dostowcy ô docylowej mocy na godzina abo na dziyń, eli tajla mo mocka wersyjōw, eli ładowanie je manualne abo autōmatyczne, jak tyż eli przidajne je podanie nut, ôbsuga robotyczno, kōntrola widzynio abo śledzynie danych MES.
Jak Haifei spiyro projekty spawanio z projekcyjōm nut?
1.MFDC spawanie placowe i rozwiōnzania spawanio zautōmatyzowanego projekcyje
Haifei lifruje spawanie ôdpornościowe i zautōmatyzowane rozwiōnzania spawanio do modernyj produkcyje, w tym masziny spawanio dyfuzyjne, masziny spawanio miyjscowe, masziny spawanio szwōw jak tyż zautōmatyzowane urzōndzynia spawanio używane w produkcyji nowyj ynergije, urzōndzyń energetycznych i aut.
W przipadku spawanio ôd rzutu nut, Haifei może ôcynić miara nut, rubość arkusza, stan powiyrchnie, położynie spawanio i cyl produkcyje, a potym zalecić ôdpednio maszina spawanio MFDC, spawanie ôd rzutu nut abo niysztandardowo stacyjo roboczo spawanio.
2.Prōbkowe spawanie i walidacyjo procesu
Przed zamówiyniym urzōndzyń kliynty mogōm przedstawić nutki, tajle blachy, rysunki i wymogania testowe do spawanio prōbkowego. Pōmogo to potwierdzić wytrzymałość spawanio, poziōm rozpylań, stan nici, głymbokość wwōdniynio i cykl produkcyje przed zatwierdzyniym ôstatecznyj kōnfiguracyje masziny.
3.Elektroda, ôprawa, chłodzynie i wsparcie autōmatyzacyje
Jakość spawanio z rzutōm nutkōw zależy niy ino ôd spawanio masziny, ale tyż ôd elektrod, szpilkōw lokalizacyjnych, ôpraw, wody chłodzynio, podajnikōw nutkōw i integracyje linije produkcyjnyj.
Haifei może dostarczyć praktycznych sugestyji dlo struktury elektrod, pozycjōnowanio ôpraw, projektowanio chłodzynio i integracyje autōmatyzacyje podle rzeczywistego ôbrōbnego elymyntu.
FAQ
P: Jako je nojczyńściej wystympujōnco prziczyna ôdłōnczynio spawanio we spawaniu projekcyjnym nut?
Odp.: Czynste prziczyny ôbyjmujōm niski strumiyń spawanio, niyôdpednio siyła elektrody, krōtki czas spawanio, słabo jakość projekcyje nut, ôlej abo tlynk powiyrchniowy jak tyż niyakuratne położynie ôprawy. Przed regulowaniym parametrōw sprawdź materyjo, elektrody i norzyńdzia.
P: Czy wybuch spawanio je dycki sprawiōny nadmiernym strumiyniym?
Odp.: Nadmierny strumiyń je czynsto prziczynōm, ale niy ma jedyno. Niske ciśniynie, krōtki czas ściśniyńcio, słabe śledzynie głowy spawanio, ôtwory w czynściach i słabe chłodzynie mogōm tyż powodować pękniyncie i rozpryskanie.
P: Czymu ôcynkowano stalo tworzi wiyncyj rozpryskań w czasie spawanio projekcyjnego nut?
Odp.: Cynkowe pokrycie wpływo na ôdporność na kōntakt i dystrybucyjo ciepła. Przi ôgrzywaniu powłoka może tyż zwiynkszyć rozpryskanie. Sztabilno kōntrola siyły, ôdpednie elektrody i parametry podwōjnego-impulsowego spawanio mogōm pōmōc poprawić wynik.
P: Je maszina spawanio placowo MFDC ôdpowiednio do spawanio projekcyjnego nut?
A: Tak. Maszina spawanio placowo MFDC zapewnio stabilny wyjście strumiynio i je ôdpowiednio do spawanio rzutkowego nut, spawanio rzutkowego i spawanio czynści metalicznych zespołowych. Siyła masziny, kōntrola siyły, kōnstrukcyjo elektrody i ôprawa muszōm ôdpadać rzeczywistyj czynści.
P: Jak mogōm sprawdzić, eli spawanie nut je dopuszczalne?
A: Niy polegaj ino na wyglōndzie. Używaj testōw ôkrōngowego momentu, testōw ciōngniyńcio, testōw destrukcyjnych, kōntrole gwintōw i testōw ciōngłych spawanio, ôsobliwie w przipadku autowych czynści i elymyntōw kōnstrukcyjnych.
P: Powiniyn poprosić ô spawanie prōbkowe przed zakupiyniym masziny do spawanio ze projekcyjōm nutkōw?
A: Tak. Zapewniaj prawdziwe nutki, blachy, rysunki i sztandardōw testowych. Spawanie prōbkowe pōmogo potwierdzić wytrzymałość spawanio, rozpylanie, wwōdniyńcie, stan nici i czas cyklu przed zamówiyniym masziny.
Wzniōsek
Ôdłōnczynie spawanio, pękanie i rozpylanie we spawaniu rzutowym nutkōm niy sōm zwykle sprawiōne jednym pojedynczym faktorym. Ôdłōnczynie je czynsto zwiōnzane z niystykajōncym ciepłym, niyôdpedniōm siyłōm, niysztabilnōm jakościōm projekcyje, skażyniym powiyrchnie abo słabym pozycjōnowaniym ôpraw. Przebuch i rozpryski sōm czynsto zwiōnzane z nadbytkym strumiyniym, niskim siyłōm, krōtkim czasym ściśniyńcio, słabym chłodzyniym, słabym ôdpowiednim ôdpowiednikiym abo lukami w czynściach.
Dlo nabywcōw, co ôbiyrajōm maszina do spawanio, kluczym je niy ino siyła masziny. Maszina musi ôdpadać miarze nutki, rubości arkusza, pokryciu powiyrchniowym, standardowi jakości i cyklowi produkcyje.
Ôdpednio maszina spawanio placowo MFDC do spawanio projekcyjnego nut winna zapewniać stabilny wyjście strumiynio, niezawodno kōntrola siyły, ôdpednio kōnstrukcyjo elektrody i lokalizacyje, stykajōnce chłodzynie i zweryfikowane wyniki spawanio prōbek.
Jeźli masz do czyniynio z ôdłōnczyniym spawanio nutki, rozpryskaniym, płomiyniym, skażyniym nity abo niysztabilnōm wytrzymałościōm spawanio, możesz wysłać Haifei swoja miara nutki, rubość arkusza, powiyrchnia materyje, rysunki, moc produkcyje i wymogania testowanio. Haifei może pōmōc ôcynić ôdpednio maszina spawanio placowo, systym spawanio z projekcyjōm nutkōw abo niestandardowo stacyjo roboczo do autōmatyzacyje spawanio do twojich potrzeb produkcyjnych.
Skōntaktuj sie z naszymi inżynierami